製造現場の図面や加工条件、測定器の表示では、μmという小さな単位をよく見かけます。
とくに100μmが何mmに当たるのかを正確に理解していないと、寸法公差や表面粗さ、加工精度の判断で混乱しやすくなります。
マイクロメートルとミリメートルはどちらも長さを示す単位ですが、桁の違いをつかめば換算は難しくありません。
この記事では、100μmをmmへ直す基本計算から、図面や測定で見落としやすいポイントまで、具体例を交えて解説します。
100μmとmmの換算結果
それではまず100μmが何mmなのか、最初に結論となる数値を確認していきます。
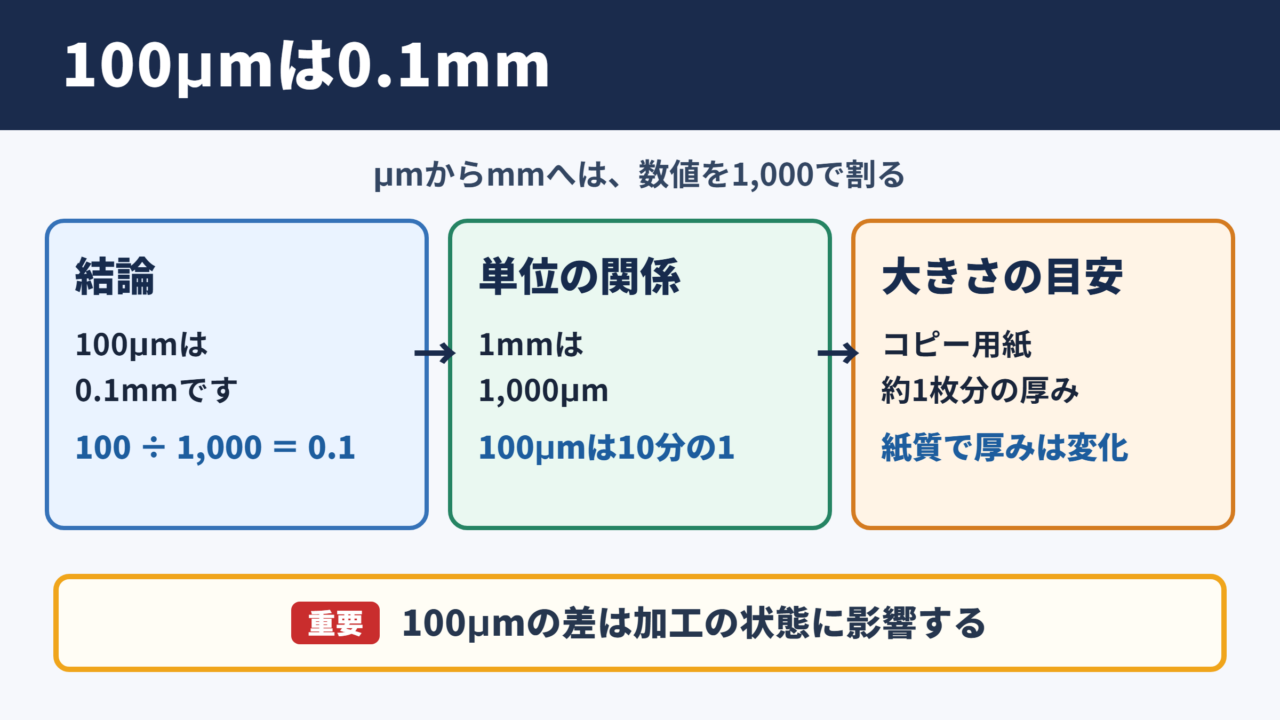
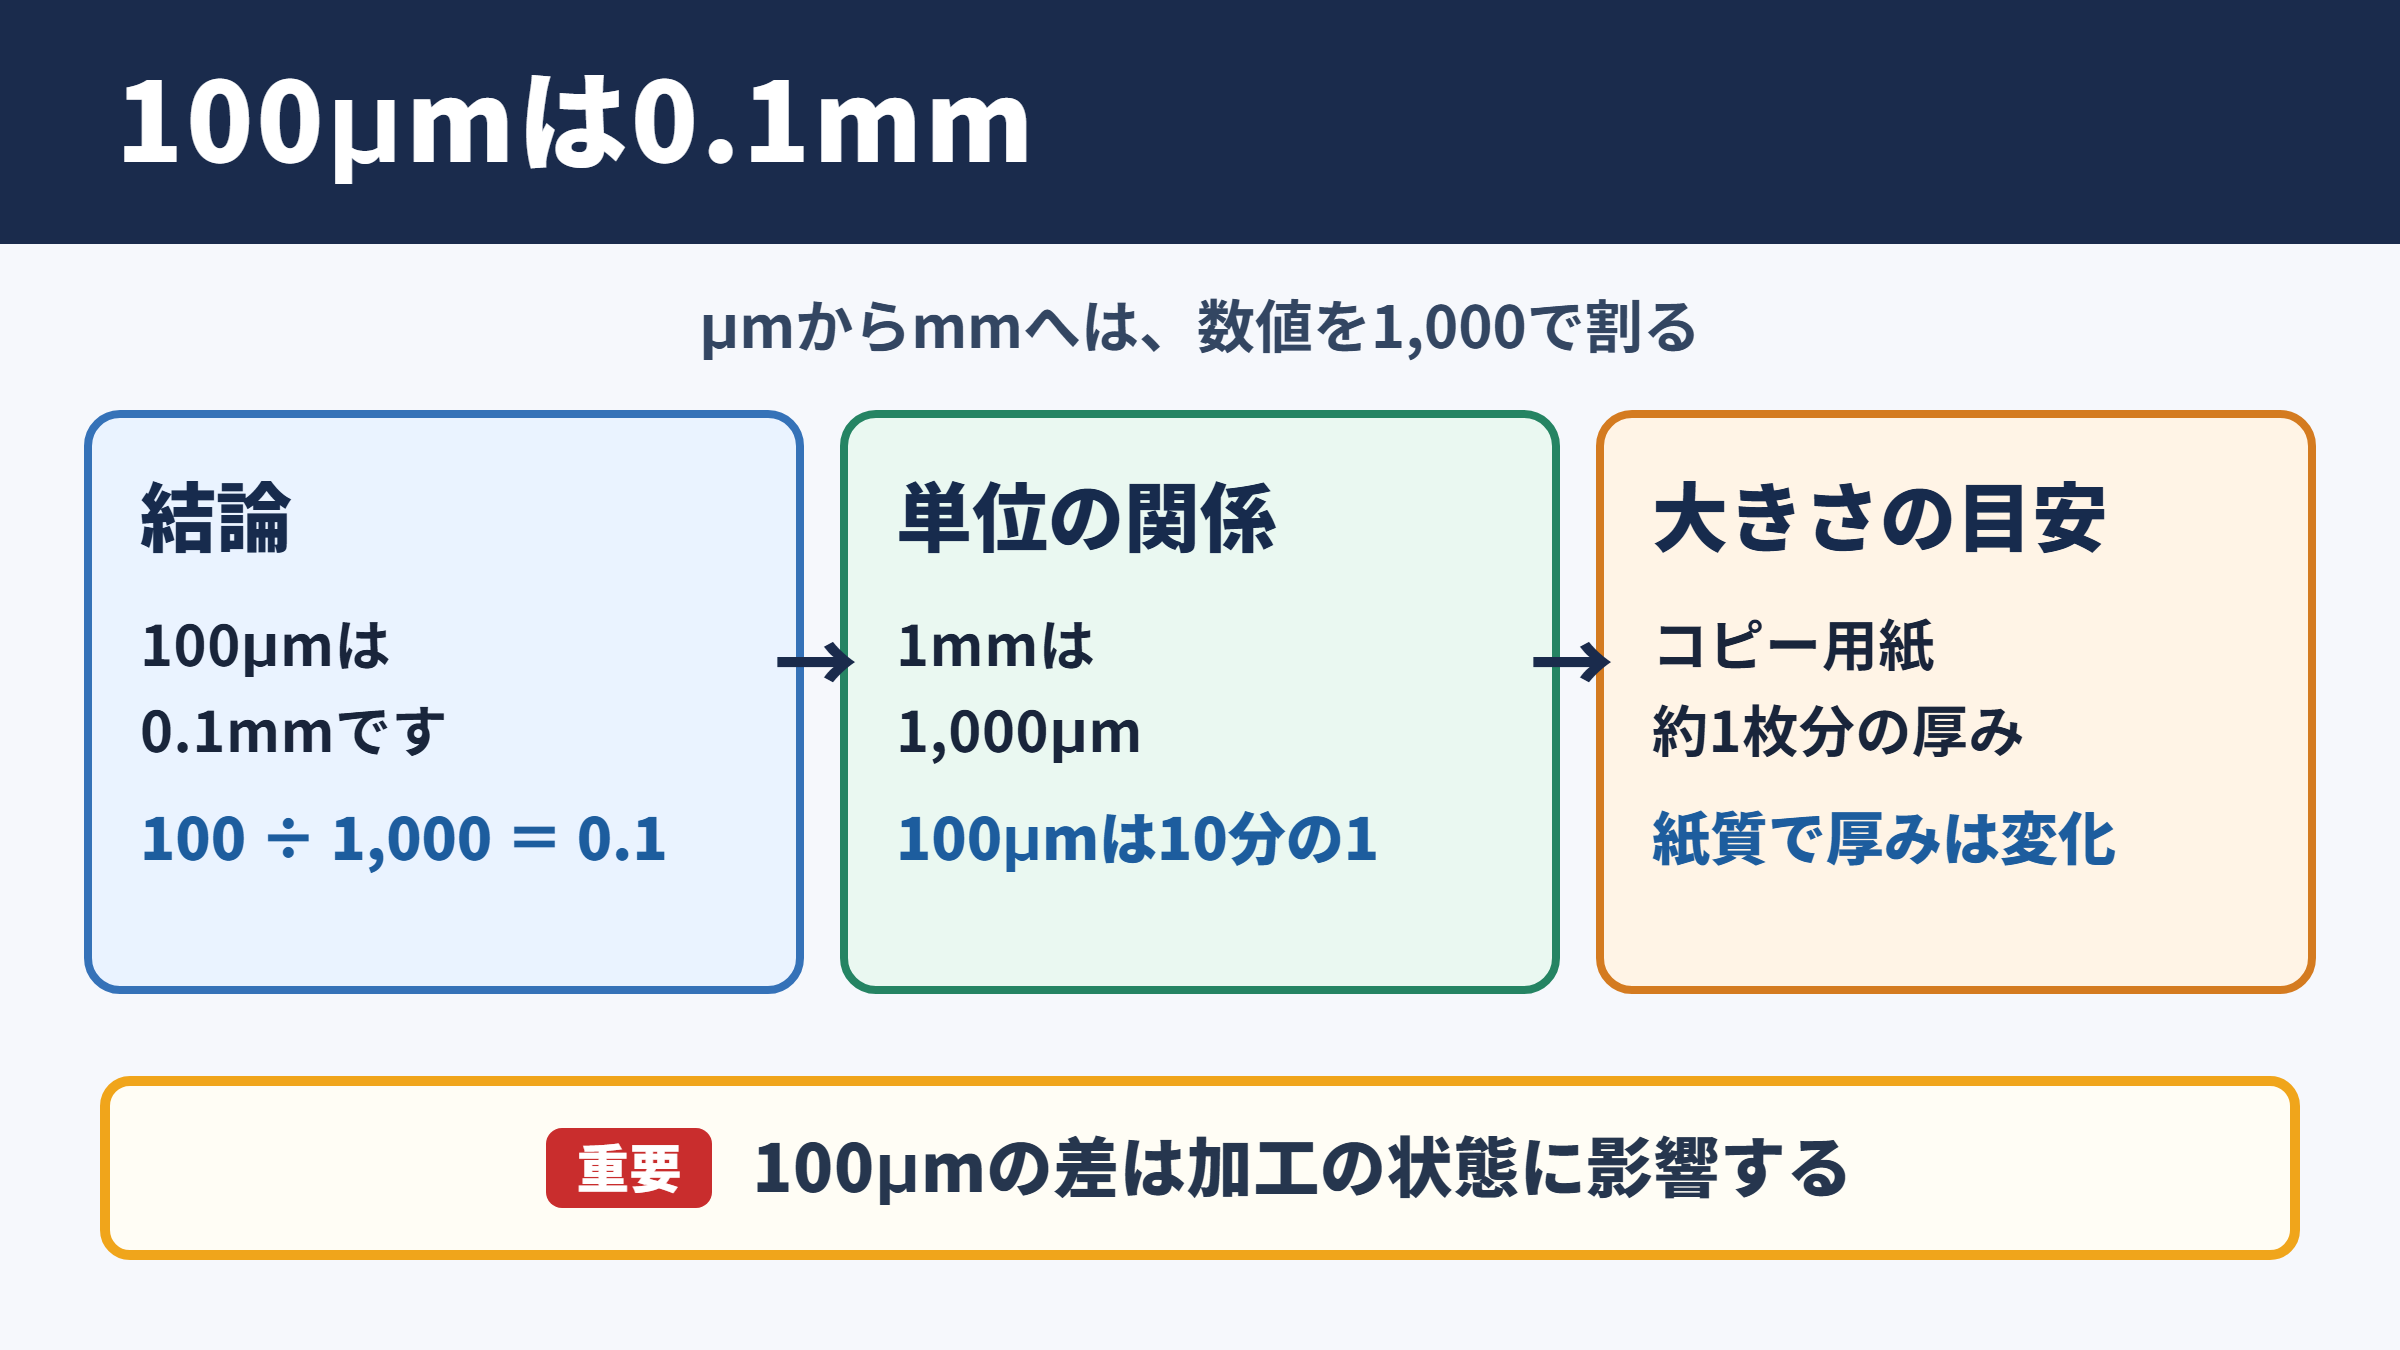
100μmは0.1mmという関係
100μmは0.1mmです。
1mmを10等分した長さが0.1mmであり、これをマイクロメートルで表すと100μmになります。
ミリメートルで見ると小数が付くため細かく感じるかもしれませんが、換算の考え方はシンプルです。
1mmは1,000μmなので、100μmは1,000μmの10分の1に相当します。
100μm ÷ 1,000 = 0.1mm
このように、μmからmmへ換算するときは、数値を1,000で割ります。
反対にmmからμmへ換算するときは、数値に1,000を掛ければよい関係です。
単位記号の読み方
μmはマイクロメートルと読み、μはマイクロを表す記号です。
マイクロは100万分の1を意味する接頭語で、1μmは1mの100万分の1という非常に小さな長さです。
一方のmmはミリメートルであり、1mの1,000分の1を表します。
つまり、mmよりもμmのほうがさらに細かい単位になります。
| 単位 | 読み方 | mとの関係 | mmとの関係 |
|---|---|---|---|
| 1m | メートル | 基準 | 1,000mm |
| 1mm | ミリメートル | 1,000分の1m | 基準 |
| 1μm | マイクロメートル | 100万分の1m | 0.001mm |
| 100μm | 100マイクロメートル | 1万分の1m | 0.1mm |
100μmの大きさのイメージ
100μmは0.1mmなので、肉眼では見えるものの、定規だけで正確に測ることは難しい大きさです。
一般的なコピー用紙の厚みはおよそ90μm前後とされるため、100μmはコピー用紙1枚程度の厚みに近いと考えるとイメージしやすいでしょう。
ただし紙の厚みは紙質、坪量、湿度によって変化するため、厳密な比較対象としては使えません。
金属加工では、100μmの差が組み立て性やすき間、圧入の状態に影響することがあります。
小さな数値でも、部品の機能に対しては無視できない寸法になる点が重要です。
100μmは0.1mmです。
図面に0.1mmの公差がある場合、上下限の幅が100μmになるケースもあります。
マイクロメートルからミリへの換算式
続いてはマイクロメートルをミリメートルへ換算する基本式を確認していきます。
1,000で割る計算方法
μmをmmに換算する公式は、マイクロメートルの数値を1,000で割る方法です。
mm = μm ÷ 1,000という式を覚えておけば、ほとんどの換算に対応できます。
たとえば50μmなら、50を1,000で割って0.05mmです。
250μmであれば0.25mm、500μmなら0.5mmとなります。
50μm ÷ 1,000 = 0.05mm
250μm ÷ 1,000 = 0.25mm
1,500μm ÷ 1,000 = 1.5mm
小数点を左へ3桁移動させる方法として理解してもよいでしょう。
100μmなら100.0の小数点を3桁左に動かし、0.100mm、つまり0.1mmになります。
mmからμmへ戻す計算方法
mmをμmへ換算する場合は、1,000を掛けます。
μm = mm × 1,000となるため、0.1mmは100μmへ戻せます。
0.01mmは10μmであり、0.001mmは1μmです。
加工現場では、図面の寸法がmmで書かれ、表面粗さや測定器の分解能がμmで示されることがあります。
単位を行き来できるようになると、数値の比較や精度の判断が速くなります。
| mm | μm | 換算時の考え方 |
|---|---|---|
| 0.001mm | 1μm | 0.001に1,000を掛ける |
| 0.01mm | 10μm | 0.01に1,000を掛ける |
| 0.1mm | 100μm | 0.1に1,000を掛ける |
| 1mm | 1,000μm | 1に1,000を掛ける |
| 2.5mm | 2,500μm | 2.5に1,000を掛ける |
換算表を使う際の注意点
換算表は便利ですが、小数点の位置を見誤ると10倍や100倍の大きな誤差につながります。
たとえば100μmを1mmと誤認すると、実際の長さより10倍大きく扱うことになります。
逆に0.1μmと100μmを取り違えると、1,000倍の差です。
単位記号だけでなく、数値の桁数まで確認する習慣をつけることが大切です。
とくにメール、口頭指示、手書きメモではμの記号が読みにくい場合もあるため、必要に応じてumやミクロンという表記との対応も確認しましょう。
100μmで使われるミクロン表記
続いては100μmとミクロンという言葉の関係を確認していきます。
ミクロンとマイクロメートルの同義関係
ミクロンは、マイクロメートルと同じ長さを指す呼び方です。
そのため、100ミクロンは100μmであり、換算すると0.1mmになります。
現在の国際単位系ではマイクロメートルという表現が標準的ですが、製造業や材料分野ではミクロンという言葉も広く使われています。
会話ではミクロン、図面や仕様書ではμmという使い分けが見られることもあります。
100ミクロン = 100μm = 0.1mm
呼び方が違っても、長さそのものは同じです。
加工現場での100μmの位置づけ
100μmは、一般的な機械加工では十分に意識すべき精度の範囲です。
旋盤、フライス盤、研削盤、ワイヤーカットなどの工程では、要求される公差によって数μmから数十μm単位の管理が必要になることもあります。
一方、建築や大まかな木工では0.1mmより大きい誤差が許容される場面も少なくありません。
同じ100μmでも、製品の用途や加工方法によって重要度は変わります。
単位の小ささだけで精度を判断せず、必要な公差と機能を合わせて考えることが欠かせません。
表面粗さとの違い
μmは長さの単位なので、寸法だけでなく表面粗さの数値にも使われます。
ただし、部品の厚みが100μmという話と、表面粗さが100μmという話では意味が異なります。
表面粗さでは、表面の凹凸の高さや平均的な状態を表すためにμmが用いられます。
粗さの100μmはかなり大きな凹凸として扱われることが多く、精密な摺動面や密封面には適さない場合があります。
図面を読む際は、寸法欄の数値なのか、粗さ記号の近くにある数値なのかを必ず区別しましょう。
図面と公差における100μm
続いては図面と公差の中で100μmがどのように扱われるかを確認していきます。
寸法公差の幅としての100μm
機械図面には、基準寸法とともに許容できるばらつきを示す公差が記載されます。
たとえば10.00mmに対して±0.05mmとある場合、許容範囲の全幅は0.10mmです。
0.10mmは100μmなので、この部品は基準寸法から上下50μmまでの差が認められることになります。
10.00mm ± 0.05mm
下限 9.95mm
上限 10.05mm
許容幅 0.10mm = 100μm
このように、公差の片側の値と許容幅の合計を混同しないことが重要です。
±0.1mmなら全体の許容幅は0.2mm、つまり200μmになります。
穴径と軸径の測定判断
穴径や軸径では、100μmの違いがはめあいの状態を左右することがあります。
穴が設計値より100μm小さければ、軸が入らない、または強く圧入される可能性があります。
反対に穴が100μm大きければ、想定よりがたつきが発生するかもしれません。
測定にはノギス、マイクロメータ、シリンダゲージ、ピンゲージなどが使われますが、求める精度に合った測定具を選ぶ必要があります。
0.1mmを読み取れることと、0.1mmの精度で保証できることは別の話です。
測定器本体の精度、温度、測定圧、測定者の扱いによって結果は変化します。
単位混在による図面確認
国内の機械図面ではmm表記が一般的ですが、海外製の装置、材料仕様、コーティング条件などではμmが混在する場合があります。
めっきの厚み、塗膜の厚み、フィルムの厚み、ろ過フィルターの粒子径などはμmで表示される代表例です。
たとえば膜厚100μmは0.1mmですが、膜厚0.1μmは0.0001mmにすぎません。
数値が似ていても桁が大きく異なるため、単位が省略されていないか、仕様書の基準単位は何かを確認しましょう。
| 表示例 | mm換算 | 確認したいポイント |
|---|---|---|
| 100μm | 0.1mm | 紙や膜厚、公差幅 |
| 50μm | 0.05mm | 加工余裕、微小な段差 |
| 10μm | 0.01mm | 精密加工、表面状態 |
| 1μm | 0.001mm | 高精度測定、微細な変化 |
測定器ごとの読み取り精度
続いては100μmを確認するための測定器と、その読み取り精度を確認していきます。
ノギスで確認できる範囲
一般的なデジタルノギスは0.01mm単位で表示できる製品が多く、0.1mmの差を表示上で確認することは可能です。
0.01mmは10μmなので、100μmは表示の10カウント分に当たります。
ただし、ノギスは測定する位置やくわえ方で値が変わりやすく、細かな公差管理には注意が必要です。
測定面にバリ、油、ほこりが付いているだけでも、100μm程度の誤差につながることがあります。
表示最小値だけで測定器の信頼性を判断しないことが大切です。
マイクロメータの活用
外径や板厚を高い精度で測定したい場合は、マイクロメータが役立ちます。
一般的なアナログマイクロメータでは0.01mmまで読み取れるものがあり、バーニヤ付きやデジタル式ではさらに細かな読取りに対応する機種もあります。
100μmは0.1mmなので、マイクロメータでは比較的把握しやすい寸法差です。
ただし、測定圧を一定にするため、ラチェットストップやフリクションシンブルを正しく使う必要があります。
強く締め過ぎると柔らかい材料が変形し、実際より小さい値になるおそれがあります。
測定値の信頼性は、最小表示量だけで決まりません。
測定器の校正状態、測定面の清掃、温度、測定方法をそろえることで、100μmの差を適切に評価できます。
ゲージと投影機の使い分け
穴径の合否を素早く判定したい場合は、ピンゲージやプラグゲージが便利です。
指定したサイズのゲージが通るかどうかで判断できるため、量産検査にも向いています。
形状や輪郭、微小な段差を確認する場合は、投影機や画像測定機が使われることがあります。
これらの装置では、倍率、焦点、照明条件、基準合わせの方法が測定結果に影響します。
100μmの評価を行う際は、測定対象の形状と必要な保証精度を明確にしてから、測定方法を選びましょう。
100μm換算のまとめ
100μmは0.1mmです。
マイクロメートルからミリメートルへ換算する場合は、数値を1,000で割ります。
100μm ÷ 1,000 = 0.1mmという基本式を覚えておけば、50μm、250μm、1,500μmなども迷わず換算できるでしょう。
ミクロンという呼び方もマイクロメートルと同じ意味であり、100ミクロンも0.1mmに相当します。
図面、公差、膜厚、表面粗さ、穴径測定では、μmとmmが混在することがあります。
単位の取り違えは大きな不具合につながるため、数値だけでなく単位記号と小数点の位置を丁寧に確認することが重要です。
また、100μmを測定する際は、ノギス、マイクロメータ、ゲージ、画像測定機などから、対象物と要求精度に合う方法を選びましょう。
基本となる換算を正しく理解しておけば、製造、検査、設計、材料選定の場面で数値をより確実に扱えるようになります。