50ミクロンは何ミリ?単位換算と使用例も解説!(μm→mm:0.05mm:マイクロメートル:フィルター:塗装膜厚:測定など)
50ミクロンという表現は、フィルターの目の細かさ、塗装膜厚、金属加工、樹脂成形、精密測定などでよく登場します。
数値だけを見ると小さく感じますが、髪の毛の太さや表面処理の品質に関わるため、mmへの換算を正しく理解しておくことが大切です。
本記事では、50μmが何mmなのかという基本から、現場での使われ方、測定時の注意点まで、初めて扱う方にも分かりやすく紹介します。
50ミクロンとミリメートルの換算関係
それではまず50ミクロンとミリメートルの換算関係について解説していきます。
50μmは0.05mmという基本
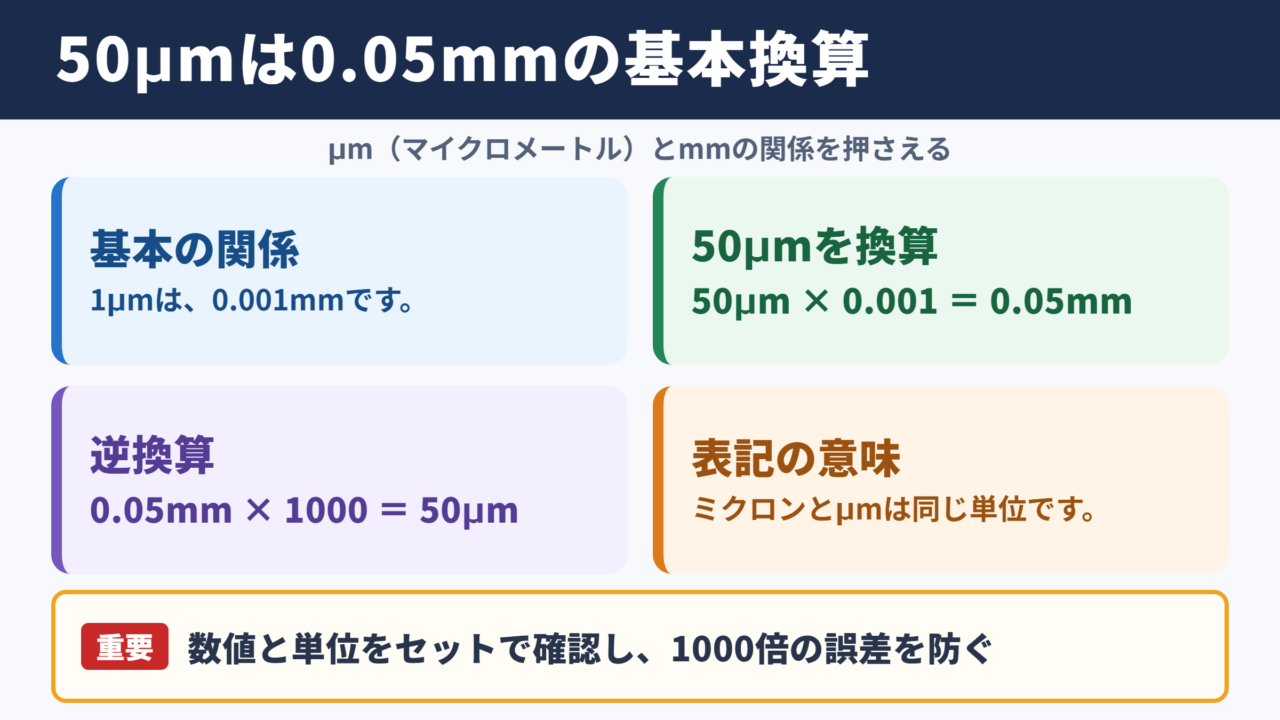
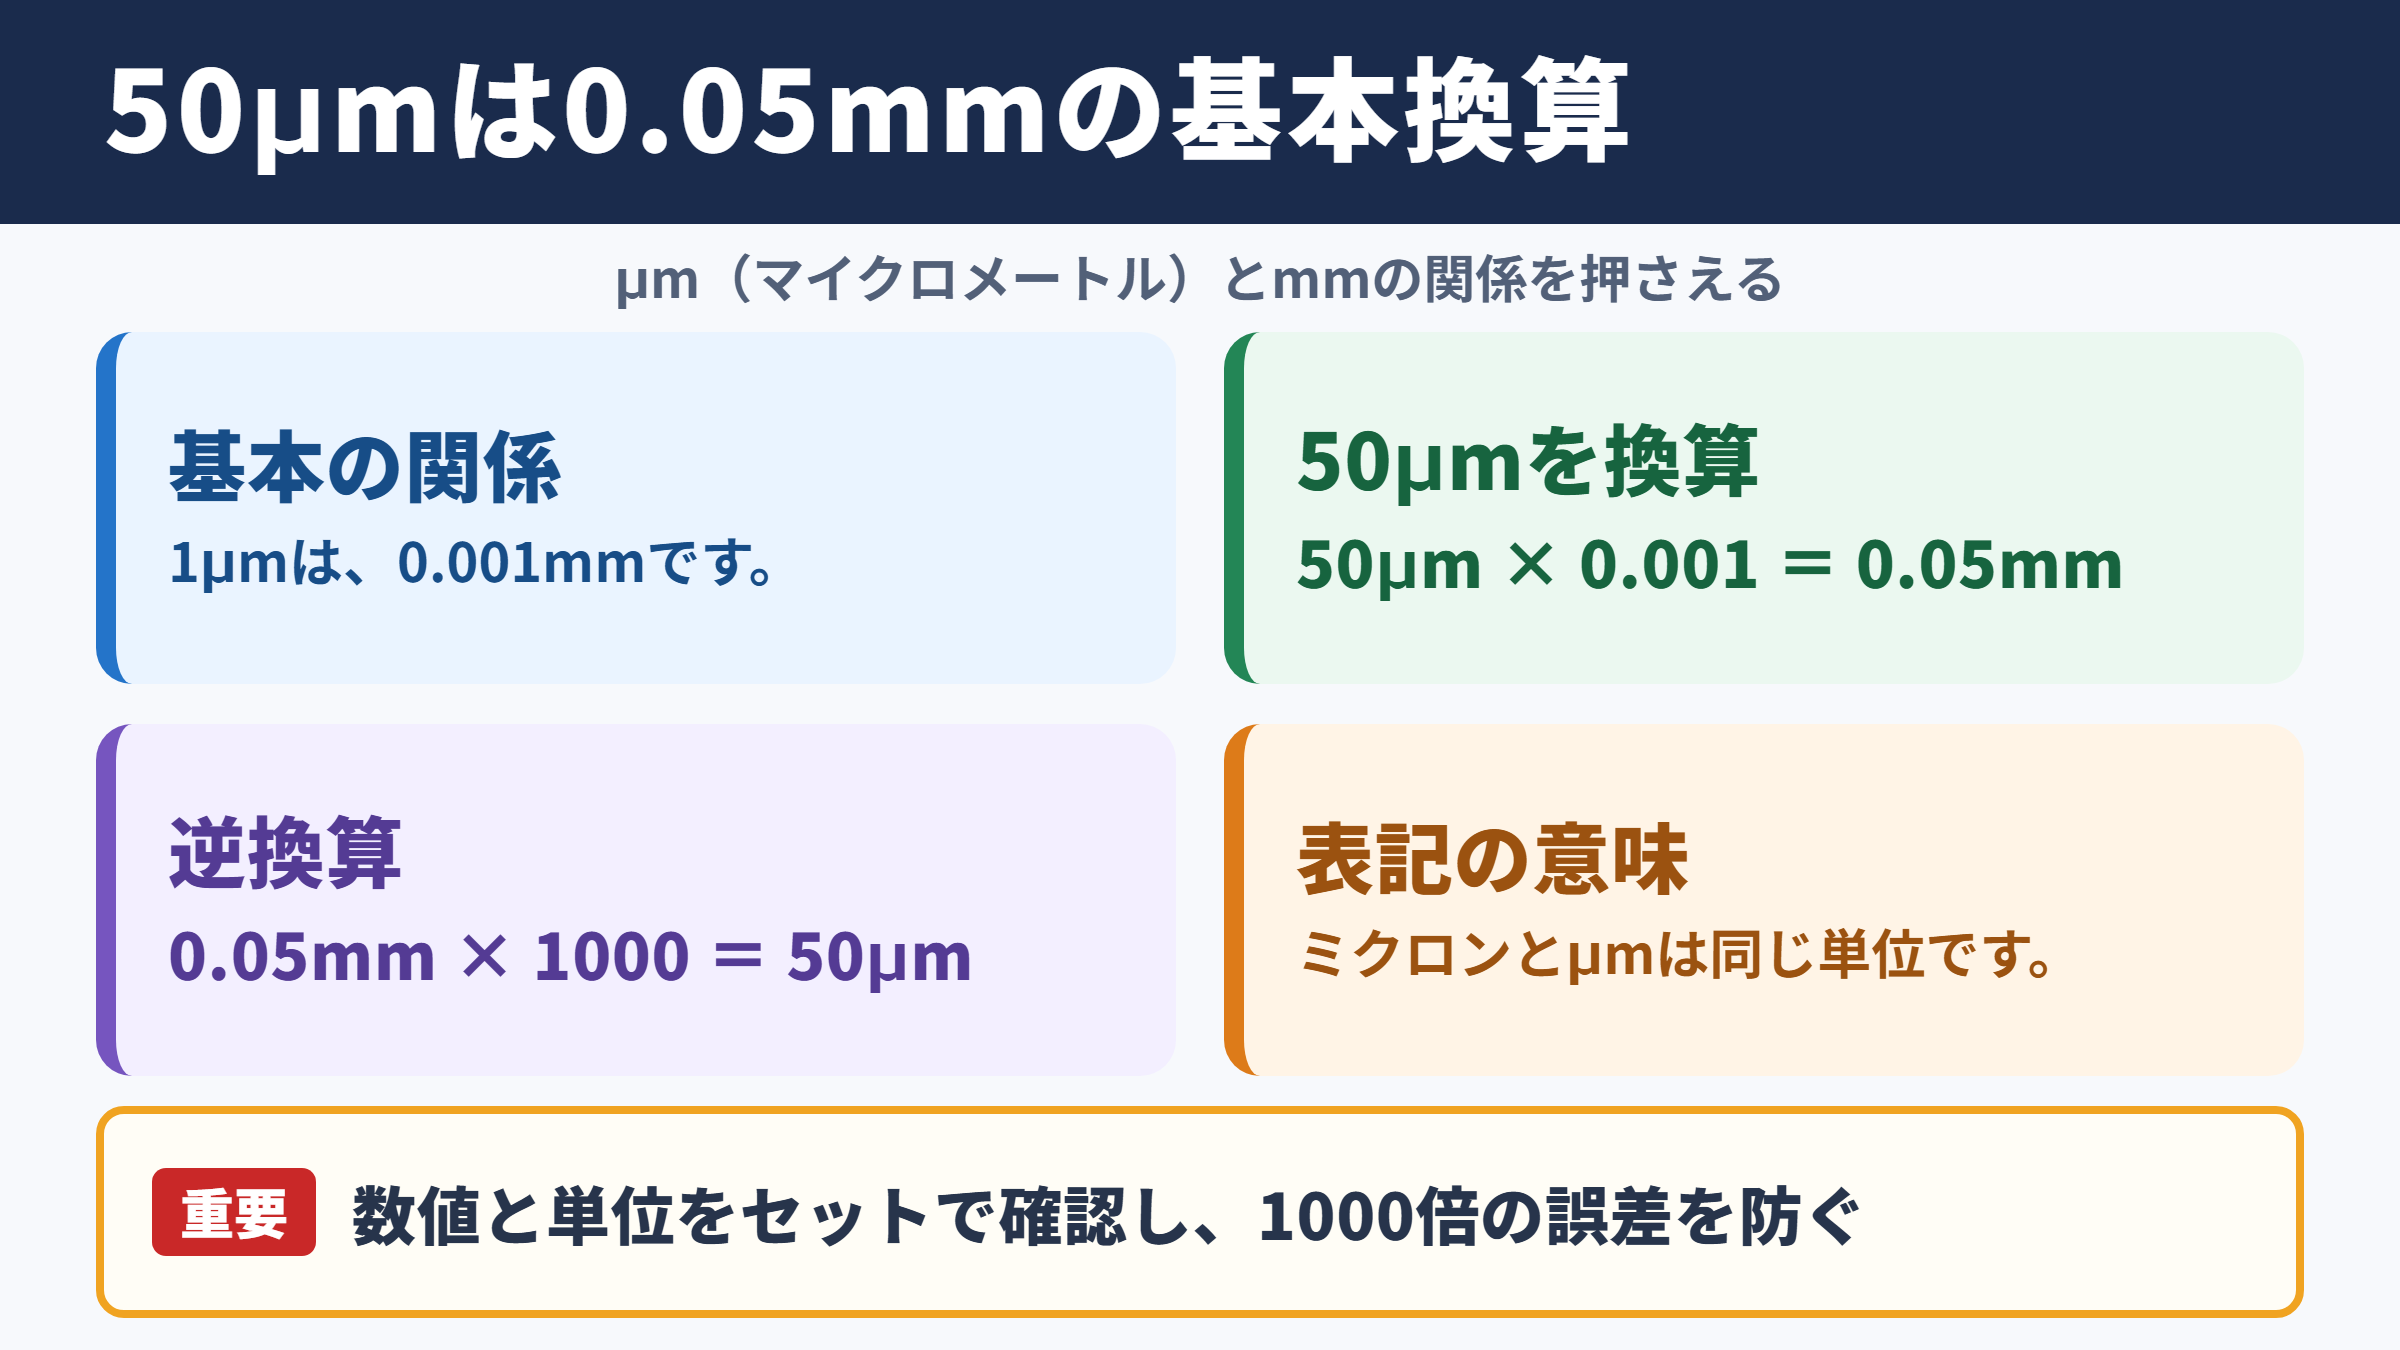
50ミクロンは、ミリメートルに換算すると0.05mmです。
ミクロンはマイクロメートルとも呼ばれ、記号ではμmと表します。
1μmは0.001mmであり、1mmの千分の一に相当します。
そのため、50μmに0.001を掛けると、0.05mmになります。
50μm × 0.001 = 0.05mm
1mm = 1000μm
逆に0.05mmをμmへ戻す場合は、1000を掛ければ50μmです。
単位の向きを取り違えると、値が1000倍ずれてしまいます。
図面、検査成績書、膜厚計の表示を扱うときは、数値と単位を必ずセットで確認しましょう。
ミクロンとマイクロメートルの表記
ミクロンとマイクロメートルは、実務ではほぼ同じ意味で使われています。
国際単位系ではマイクロメートルが正式な呼び方で、μmという記号を用いるのが一般的です。
一方で、製造業や塗装業界では、会話の中でミクロンという表現が広く残っています。
たとえば塗膜が50ミクロンと聞いた場合は、塗膜厚さが50μm、つまり0.05mmであることを示します。
ミクロンとμmは別の単位ではないため、表記の違いだけで混乱しないことがポイントです。
ただし、μという記号は小さく見えやすく、mやmmと誤読されることがあります。
書類へ記載する際は、必要に応じてマイクロメートルという日本語も併記すると、認識違いを防ぎやすくなります。
換算で覚えておきたい代表値
50μmだけでなく、周辺の数値もまとめて覚えると、現場の判断が早くなります。
| マイクロメートル | ミリメートル | 主なイメージ |
|---|---|---|
| 1μm | 0.001mm | 非常に微細な表面の凹凸 |
| 10μm | 0.01mm | 精密部品や薄い皮膜の管理 |
| 25μm | 0.025mm | 薄い塗装膜や微粒子の区分 |
| 50μm | 0.05mm | 塗膜厚さやフィルターの目安 |
| 100μm | 0.1mm | 比較的厚めのコーティング |
| 500μm | 0.5mm | 薄板や厚い層の管理 |
| 1000μm | 1mm | 1ミリメートル |
特に1000μmで1mmという基準を覚えると、50μmが1mmの二十分の一であることも直感的に理解できます。
50μmはわずか0.05mmですが、精密な製品では性能や外観に影響する厚さです。
単位換算の計算方法
続いては単位換算の計算方法を確認していきます。
μmからmmへ変える計算
μmをmmへ換算する際は、数値を1000で割ります。
これは1mmの中に1000μmが含まれているためです。
マイクロメートルからミリメートルへの換算
μm ÷ 1000 = mm
たとえば50μmなら、50÷1000で0.05mmです。
120μmなら0.12mm、250μmなら0.25mmになります。
小数点を左へ3桁動かす方法でも求められますが、桁数の多い数値では電卓や表計算ソフトで確認すると安心でしょう。
μmからmmへは1000で割るというルールを押さえれば、ほとんどの換算に対応できます。
mmからμmへ変える計算
mmをμmへ換算する場合は、反対に数値へ1000を掛けます。
0.05mmに1000を掛けると50μmです。
0.1mmは100μm、0.02mmは20μmとなります。
ミリメートルからマイクロメートルへの換算
mm × 1000 = μm
製品仕様書ではmm、測定器の表示ではμmというように、同じ厚さでも書類ごとに単位が変わるケースがあります。
比較する前に単位を統一すれば、誤った合否判定を避けられます。
薄い層を扱うほど、0が一つ違うだけで結果の意味が大きく変わります。
換算時に起こりやすい誤り
よくある誤りは、50μmを0.5mmや0.005mmと考えてしまうことです。
0.5mmは500μmであり、50μmの10倍にあたります。
一方、0.005mmは5μmで、50μmの十分の一です。
| 表記 | 正しい換算値 | 50μmとの比較 |
|---|---|---|
| 0.005mm | 5μm | 十分の一 |
| 0.05mm | 50μm | 同じ値 |
| 0.1mm | 100μm | 2倍 |
| 0.5mm | 500μm | 10倍 |
小数点以下の0は品質管理において重要な情報です。
口頭で伝えるときも、ゼロコンマゼロ五ミリのように明確に読み上げると、聞き間違いを抑えられます。
50ミクロンが使われるフィルターの粒子管理
続いては50ミクロンが使われるフィルターの粒子管理を確認していきます。
フィルターの50μm表示
フィルターにある50μmという表示は、一般に50μm程度の大きさを基準とした粒子を捕捉する目安です。
mmに直すと0.05mmであり、肉眼では小さく見える異物でも、用途によっては除去対象になります。
水処理、農業用水、燃料、潤滑油、塗料などでは、配管や機器への異物混入を防ぐためにフィルターが利用されます。
ただし、フィルターの表示は、必ずしも均一な穴径を意味するとは限りません。
ろ材の素材、繊維の構造、編み目、流量、圧力差によって、捕集性能は変化します。
50μmフィルターは、0.05mm前後の粒子を対象にした目安です。
実際の除去性能は、ろ材の種類や使用条件も確認して判断しましょう。
用途別に見た目の細かさ
50μmは、粗いフィルターと極端に細かいフィルターの中間付近として扱われることがあります。
たとえば大きなごみを取り除く一次ろ過には、100μm以上のメッシュが選ばれる場合があります。
より細かな異物を抑えたい工程では、50μm以下のフィルターが候補になります。
一方で、微生物や非常に細かい粉じんまで対象にする用途では、さらに小さいμm単位のろ過精度が求められるでしょう。
目が細かくなるほど、ろ過性能と圧力損失の両方を考える必要があります。
目の細かいフィルターは詰まりやすく、流量が落ちることもあります。
必要な清浄度だけでなく、交換頻度やランニングコストも含めて選定することが重要です。
メッシュ表示との違い
フィルターにはμm表示のほか、メッシュ表示が使われることもあります。
メッシュは一定の長さの中にある網目の数を表す考え方で、μmのように開口寸法を直接示す単位ではありません。
網線の太さや材質によって開口部が変わるため、同じメッシュ数でも実際の開口寸法が異なる場合があります。
そのため、50μm相当のフィルターを探す際は、メッシュ数だけで決めず、メーカーが示す開口寸法や公称ろ過精度を確認しましょう。
液体の粘度が高い場合、粒子の形状が不規則な場合にも、期待どおりの流れ方にならないことがあります。
使用条件を整理したうえで、試験や実機確認につなげる姿勢が実用的です。
塗装膜厚における50ミクロンの目安
続いては塗装膜厚における50ミクロンの目安を確認していきます。
塗装膜厚50μmの厚さ
塗装膜厚が50μmとは、乾燥後の塗膜が0.05mmの厚さである状態を指します。
見た目には薄い層でも、塗膜は防錆性、耐候性、耐薬品性、外観品質などに関わります。
塗膜が薄すぎると、下地を十分に保護できないおそれがあります。
反対に厚すぎると、垂れ、乾燥不良、割れ、密着不良などの原因になることもあるでしょう。
そのため、仕様で50μm前後と定められている場合は、単純に厚く塗ればよいわけではありません。
塗料メーカーの仕様、塗装対象の材質、施工環境に応じた管理が必要です。
湿膜と乾燥膜の違い
塗装直後の膜厚は湿膜厚、乾燥後に残った塗膜は乾燥膜厚と呼ばれます。
塗料に含まれる溶剤や水分が蒸発するため、一般に湿膜厚と乾燥膜厚は同じ数値になりません。
乾燥後に50μmを目標とする場合、塗料の不揮発分や固形分の割合を踏まえて、施工時の湿膜厚を調整します。
塗装仕様の50μmは、乾燥膜厚を示すことが多い数値です。
施工中の湿膜厚と混同せず、管理するタイミングを確認してください。
膜厚計の測定値を評価するときも、塗装後すぐなのか、十分に乾燥や硬化した後なのかで判断が変わります。
特に複数回塗りでは、各層の厚さと合計膜厚を分けて見る必要があります。
膜厚測定と許容差
塗装膜厚は、素材に応じた膜厚計で測定します。
鉄や鋼材のような磁性素材には磁気式、アルミニウムなどの非磁性金属には渦電流式が使われることがあります。
50μmを測る場合は、測定器の分解能だけでなく、校正状態や測定位置のばらつきにも注意が必要です。
曲面、端部、溶接部、表面粗さの大きい部分では、数値が安定しにくいことがあります。
一点だけの測定で合否を決めず、複数箇所を測ることが品質管理の基本です。
許容範囲は製品の仕様書や塗装基準によって異なります。
50μmという目標値だけを見ず、下限値、上限値、平均値の条件まで確認しましょう。
精密測定における50ミクロンの扱い
続いては精密測定における50ミクロンの扱いを確認していきます。
50μmが影響する寸法差
50μmは0.05mmであり、一般的な定規では正確に読み取りにくい小さな差です。
しかし、部品同士のすき間、穴径、軸径、段差、平面度などでは、50μmの違いが組み立て性に影響する場合があります。
たとえば穴と軸のはめあいでは、わずかな寸法差が、入らない、がたつく、動きが重いといった問題につながることがあります。
精密加工の現場では、μm単位での管理が必要になる理由の一つです。
50μm = 0.05mm
100μm = 0.1mm
差は0.05mmでも、部品精度では大きな意味を持つことがあります。
測定値は数値の大小だけでなく、公差との関係で判断します。
図面に示された許容差の範囲内にあるかどうかを確認することが、測定の目的になります。
測定器の選び方
0.05mm程度の差を確認するには、用途に合った測定器を選ぶことが欠かせません。
ノギスは外径や内径、深さを幅広く測れる便利な工具ですが、測定姿勢や力加減による差が出る場合があります。
より細かな寸法を管理するなら、マイクロメータ、ダイヤルゲージ、シリンダーゲージ、ピンゲージなどが候補になります。
表面の高さや形状を観察する用途では、測定顕微鏡や画像測定機を用いることもあります。
| 測定対象 | 主な測定器 | 50μm管理時の注意 |
|---|---|---|
| 外径や板厚 | マイクロメータ | 測定圧を一定にする |
| 穴径 | ピンゲージやシリンダーゲージ | 穴の位置と方向を変えて確認する |
| 段差や振れ | ダイヤルゲージ | 基準面の固定を安定させる |
| 塗膜厚さ | 膜厚計 | 素材に合う測定方式を選ぶ |
| 微細形状 | 画像測定機 | 倍率と照明条件をそろえる |
測定器の最小表示が細かくても、実際の測定精度が同じとは限りません。
器差、繰り返し性、対象物の温度、測定者の手順まで含めて考える必要があります。
温度と測定環境の影響
金属や樹脂は温度変化によって伸び縮みします。
そのため、50μmを評価するような測定では、測定場所の温度や対象物の温度が無視できないことがあります。
加工直後の部品は熱を持っていることがあり、室温へ十分になじんでいない状態では寸法が安定しません。
また、手で長く触れるだけでも小さな部品の温度が変わる可能性があります。
μm単位の測定では、測定器だけでなく温度、汚れ、保持方法も結果に影響します。
基準となる環境と手順をそろえることが、信頼できる測定値につながります。
測定面のごみや油膜も50μmの差を生む要因になり得ます。
測定前には、対象物と測定器の接触面を清掃し、傷や打痕がないか確認することが大切です。
50ミクロンを理解するための身近な比較
続いては50ミクロンを理解するための身近な比較を確認していきます。
髪の毛との比較
人の髪の毛の太さは個人差がありますが、数十μmから100μm前後の範囲で語られることがあります。
50μmは、髪の毛一本の太さと近い、またはそれより細い程度をイメージする際の参考になります。
ただし髪の太さは年齢、部位、体質、測定条件で変わるため、厳密な基準として扱うものではありません。
あくまで、0.05mmが肉眼ではかなり薄い厚さであることをつかむための比較です。
50μmは見えるほどの大きさでも、正確な測定には専用工具が必要な領域です。
目視で異常の有無を確認できても、数値を保証するには測定器による確認が欠かせません。
紙やフィルムとの比較
紙や樹脂フィルムの厚さも、μm単位で表されることがあります。
薄いフィルムでは、数十μmの厚さが製品仕様に使われることがあります。
同じ50μmでも、素材が紙なのか、樹脂なのか、金属の塗膜なのかで、硬さや扱いやすさは大きく異なります。
厚さが同じだからといって、強度や耐久性まで同じになるわけではありません。
素材の密度、引張強さ、表面処理、積層構造なども製品性能に関わります。
単位換算は共通でも、評価すべき品質項目は用途ごとに変わる点を覚えておきましょう。
日常と製造現場の感覚差
日常生活では、0.05mmの差を意識する場面は多くありません。
一方、製造現場では、その差が製品の見た目、機能、安全性、耐久性を左右することがあります。
塗装膜が50μm不足していれば、防食性能に影響する可能性があります。
フィルターのろ過精度が50μm違えば、通過する異物の大きさも変わります。
部品寸法が50μmずれれば、組み付け時の抵抗やすき間が変化するかもしれません。
小さな単位ほど、用途に応じた基準と測定方法が重要です。
数値を単独で見るのではなく、何を防ぎたいのか、何を保証したいのかという目的から判断すると理解しやすくなります。
50ミクロンとミリ換算のまとめ
50ミクロンは50μmと同じ意味で、ミリメートルへ換算すると0.05mmです。
μmからmmへ変えるときは1000で割り、mmからμmへ戻すときは1000を掛けます。
フィルターでは粒子を捕捉する目安、塗装では膜厚の管理値、精密加工では寸法差の評価に使われます。
50μmは小さな値ですが、用途によっては品質を左右する重要な単位です。
50μm=0.05mmという基本を押さえ、図面、仕様書、測定器の単位をそろえて確認しましょう。