膜厚とは?意味・役割・管理する目的をわかりやすく解説(表面処理:塗膜:めっき:品質基準など)
製品の表面に施される塗装、めっき、アルマイト、樹脂コーティングなどでは、処理層の厚さが品質を左右します。
この厚さを数値で管理する考え方が膜厚であり、外観だけでなく、耐食性、耐摩耗性、絶縁性、寸法精度にも深く関わります。
見た目に問題がない製品でも、膜厚が不足していれば早期にさびが発生したり、必要な機能を満たせなかったりするでしょう。
反対に厚すぎる場合も、組み立て不良、コスト増加、ひび割れ、剥離といった問題につながります。
この記事では膜厚の基本的な意味から、表面処理ごとの役割、測定方法、品質基準の考え方、実務での管理ポイントまでを整理します。
膜厚の意味と品質への影響
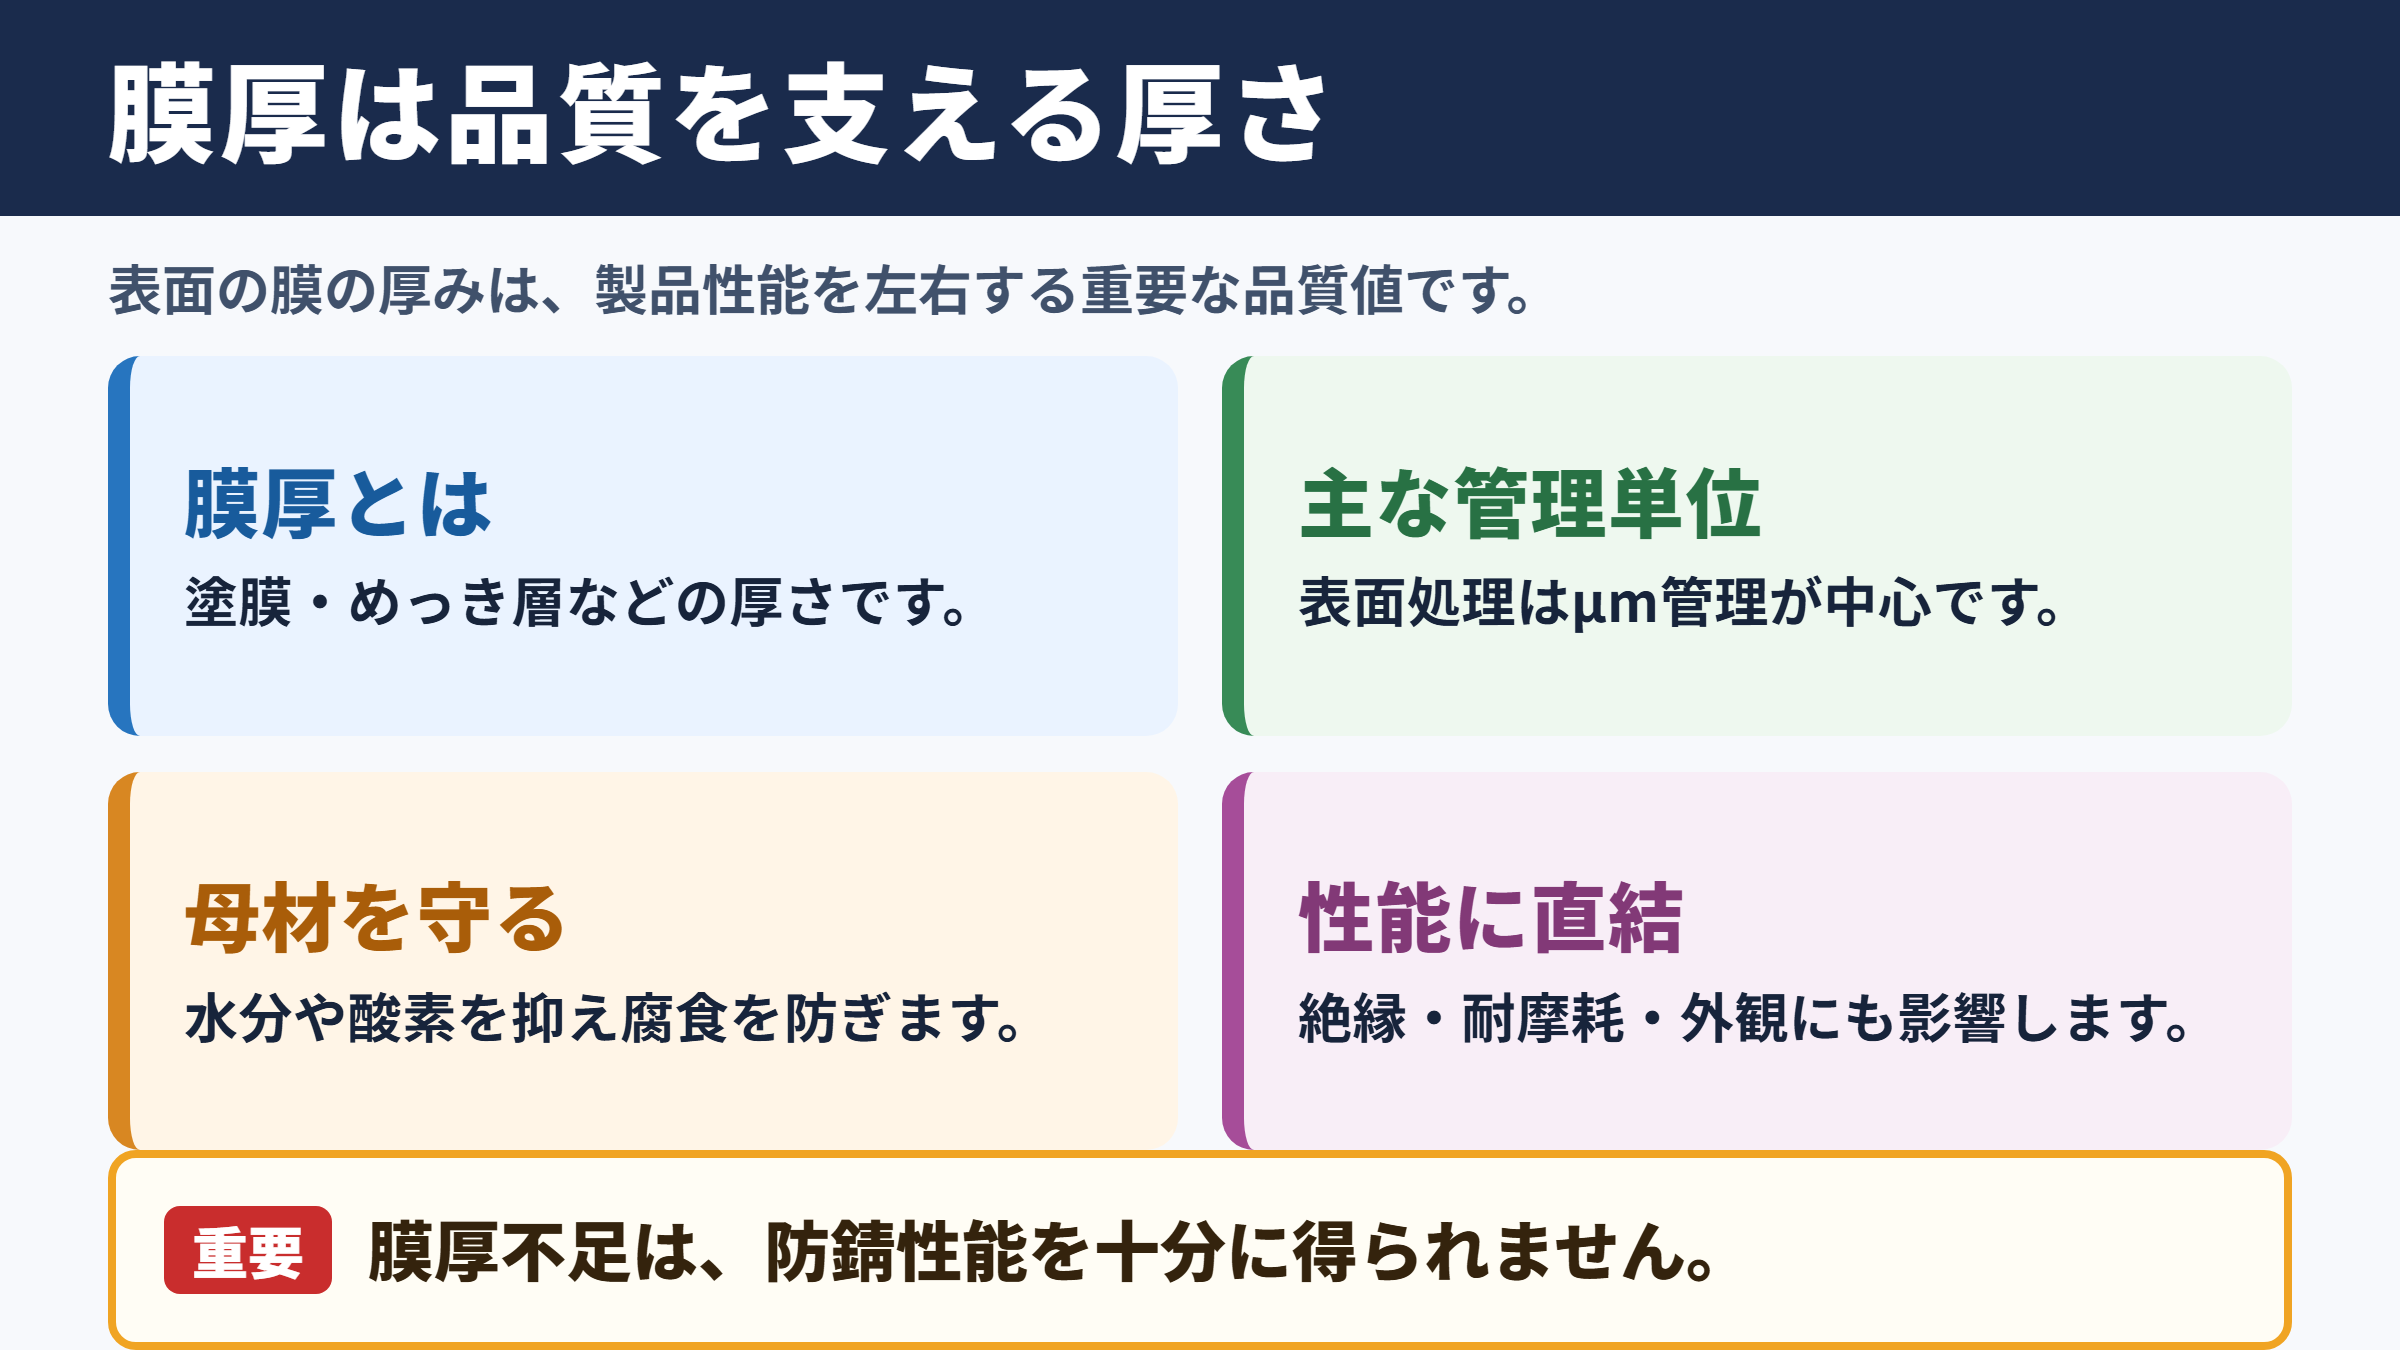
それではまず膜厚の意味と、製造品質に及ぼす影響について解説していきます。
膜厚の基本的な定義
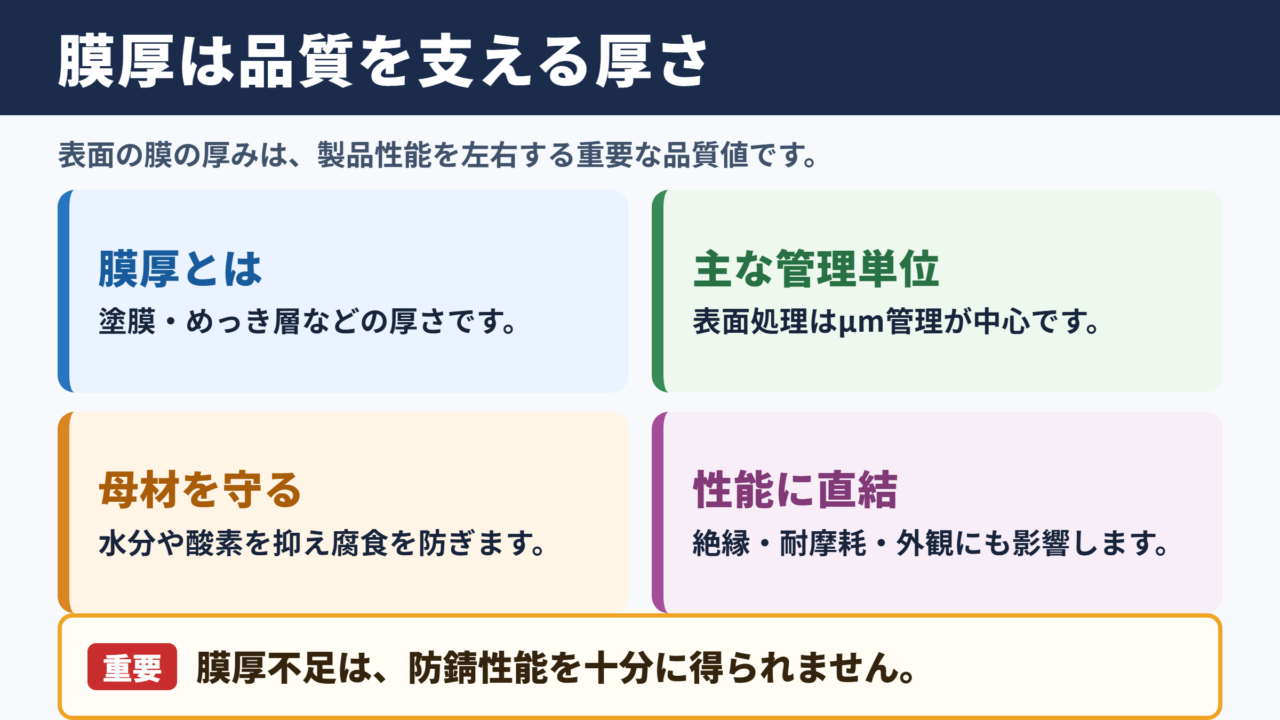
膜厚とは、材料の表面に形成された皮膜、塗膜、めっき層、コーティング層などの厚さを指す言葉です。
単位にはμm、ミクロン、mm、nmなどが使われ、工業製品の表面処理ではμmで管理されるケースが多く見られます。
1μmは1000分の1mmであり、非常に薄い厚さです。
たとえば10μmのめっきは0.01mmであり、目視だけで正確な違いを判断するのは難しいでしょう。
膜厚は単に表面の厚みを示す数字ではなく、製品が必要な性能を発揮できるかを判断する重要な品質値です。
対象となる膜には、液体塗料が乾燥または硬化してできる塗膜、金属を析出させるめっき皮膜、陽極酸化による酸化皮膜、蒸着やスパッタリングによる薄膜などがあります。
同じ膜厚という言葉でも、処理方法や用途によって求められる意味合いは少しずつ異なります。
膜厚の単位換算の例です。
1mmは1000μmです。
25μmは0.025mmです。
100nmは0.1μmです。
膜厚が担う主な役割
膜厚の役割としてまず挙げられるのは、母材を外部環境から守ることです。
鉄鋼部品に塗装や亜鉛めっきを施す場合、皮膜が水分や酸素、塩分などの侵入を抑えることで腐食を防ぎます。
このとき膜が薄すぎると、ピンホールや膜切れが生じやすくなり、防錆性能が十分に得られません。
また、電子部品では絶縁膜の厚みが耐電圧や信頼性に影響します。
摺動部品では、硬質クロムめっきやDLCコーティングなどの膜厚が耐摩耗性や摩擦特性に関係します。
意匠性を重視する製品では、塗膜の厚さが色むら、光沢、平滑性、深みのある見え方にも影響するでしょう。
つまり膜厚は、防食、保護、絶縁、装飾、機能付与という複数の目的を支える管理項目です。
不足と過剰で起こる不具合
膜厚不足では、耐食性不足、早期摩耗、下地の透け、色むら、絶縁不良などが発生しやすくなります。
塗装面であれば、端部や角部は塗料が付きにくく、平面部だけを測定して合格と判断すると見落としにつながる場合があります。
めっきでも、複雑な形状の内側や凹部では電流分布の影響を受け、膜厚が薄くなりやすい傾向があります。
一方で、膜厚が規定値を大きく上回れば良いとは限りません。
厚塗りは乾燥不良、たれ、割れ、密着不良を招くことがあり、めっきではねじ部のはめあい不良や寸法超過の原因になります。
膜厚管理では下限だけでなく、上限を含めた許容範囲を守ることが大切です。
膜厚の合否は平均値だけで判断しないことが重要です。
測定箇所ごとの最小値、最大値、ばらつき、端部や凹部の状態まで確認すると、実際の品質に近い評価ができます。
表面処理別の膜厚特性
続いては表面処理ごとの膜厚特性を確認していきます。
塗膜における膜厚
塗装では、下塗り、中塗り、上塗りという複数の塗膜を重ねて仕上げることがあります。
それぞれの層には、防錆性、密着性、平滑性、耐候性、色彩表現などの役割があります。
管理対象は完成後の総膜厚だけではありません。
工程ごとの膜厚を確認することで、どの段階で不具合が生じたのかを把握しやすくなります。
粉体塗装では比較的厚い塗膜を形成しやすく、溶剤塗装では粘度、希釈率、吹き付け量、乾燥条件が厚みに影響します。
乾燥前の湿潤膜厚と、乾燥後の乾燥膜厚は異なるため、現場では両方を意識する必要があります。
塗料の固形分が50パーセントで、湿潤膜厚が80μmの場合を考えます。
理論上の乾燥膜厚はおおむね40μmです。
ただし実際には希釈剤の蒸発、塗着効率、表面形状などにより差が出るため、測定による確認が欠かせません。
めっき皮膜における膜厚
めっきは、金属製品の表面に別の金属層を形成する表面処理です。
亜鉛めっき、ニッケルめっき、クロムめっき、無電解ニッケルめっきなどが代表例として挙げられます。
亜鉛めっきでは防錆性が重要であり、ニッケルめっきでは耐食性、装飾性、下地としての機能が求められることがあります。
硬質クロムめっきでは、耐摩耗性や寸法回復を目的として比較的厚い膜厚が指定されることもあります。
電気めっきは電流密度や部品形状の影響を受けるため、場所による厚みの違いが生じやすい処理です。
無電解めっきは比較的均一な皮膜を得やすい一方、浴の成分管理や処理時間が品質に影響します。
めっき膜厚は防食性能と寸法精度の両方に関わるため、機能と組み立て条件をセットで考える必要があります。
酸化皮膜と機能性コーティング
アルミニウムのアルマイトは、表面を酸化させて酸化皮膜を形成する処理です。
耐食性、耐摩耗性、絶縁性を高めるほか、染色による意匠性の付与にも活用されます。
アルマイトの膜厚は、使用環境や要求性能に応じて決められます。
屋内用途と、塩害が懸念される屋外用途では、必要な耐久性が異なるためです。
そのほか、PVD、CVD、DLC、フッ素コーティング、セラミックコーティングなども膜厚管理の対象になります。
これらの薄膜では数μm以下の管理が必要になる場合もあり、用途に適した測定法の選定が欠かせません。
| 表面処理 | 主な目的 | 膜厚管理で重視する点 |
|---|---|---|
| 塗装 | 防錆、外観、耐候性 | 総膜厚、塗りむら、端部の不足 |
| 亜鉛めっき | 防食 | 最小膜厚、部位ごとの均一性 |
| ニッケルめっき | 耐食、装飾、下地 | 層構成、密着性、規定範囲 |
| 硬質クロムめっき | 耐摩耗、寸法回復 | 加工代、厚みの均一性 |
| アルマイト | 耐食、耐摩耗、絶縁 | 使用環境に応じた皮膜厚さ |
| 薄膜コーティング | 低摩擦、硬度、機能付与 | 微小領域での再現性 |
膜厚を管理する目的
続いては膜厚を管理する目的について確認していきます。
耐久性と防食性能
膜厚管理の大きな目的は、製品の寿命を安定させることです。
防錆塗装やめっきでは、皮膜が十分な厚さを持つことで、腐食因子が母材に到達しにくくなります。
特に屋外設備、自動車部品、建築金物、海岸地域で使用される製品では、耐食性の要求が高くなります。
塩水噴霧試験などで一定の耐久性を確認していても、実生産で膜厚がばらつけば、同等の性能を再現できません。
そのため、試験で性能を確認することと、量産工程で膜厚を管理することは、どちらも必要です。
表面処理の仕様は、使用環境、想定寿命、メンテナンスの可否を踏まえて設定されます。
寸法精度と組み立て性
膜厚は製品寸法の一部として考える必要があります。
穴、軸、ねじ、はめあい面に処理を施す場合、皮膜の厚さによって寸法が変化するためです。
外径にめっきが付くと、原則として片側の膜厚分だけ外径が増えます。
穴の内面に膜が付くと、穴径は小さくなる方向へ変化します。
精密部品では数μmの差が組み立て性を左右することもあり、処理前の加工寸法に膜厚分を見込む設計が求められます。
直径10.000mmの軸に、片側10μmのめっきを均一に施す例です。
直径方向では両側に皮膜が付くため、仕上がり寸法はおおむね10.020mmとなります。
実際には膜厚のばらつきや研磨工程もあるため、図面、公差、処理条件をあわせて確認します。
表面処理後の寸法を基準に機能が成立する部品では、膜厚は外観項目ではなく寸法管理項目として扱われます。
コストと工程安定性
膜厚を必要以上に増やすと、塗料、薬品、電力、処理時間などのコストが上がります。
めっきでは処理時間が長くなるほど生産性に影響し、塗装では塗料使用量や乾燥時間の増加につながります。
一方、膜厚を下限ぎりぎりまで減らしすぎると、不良やクレーム、再処理のリスクが大きくなります。
安定した品質と経済性を両立するには、規格の下限と上限の中で、ばらつきを小さく保つことが重要です。
測定データを蓄積すれば、設備の状態、スプレー条件、浴の劣化、作業者ごとの違いも把握しやすくなります。
適正な膜厚管理は、材料を多く使うことではありません。
必要な場所に、必要な厚さを、安定して形成することが品質とコストの両立につながります。
膜厚の測定方法と選定基準
続いては膜厚の測定方法と、選定時の基準について確認していきます。
非破壊測定の代表的な方法
生産現場では、製品を壊さずに測れる非破壊測定が広く使われています。
鉄などの磁性金属の上にある非磁性塗膜やめっきには、電磁式の膜厚計が利用されます。
アルミニウムや銅などの非磁性金属の上にある絶縁性皮膜には、渦電流式が適用されることがあります。
多くの携帯型膜厚計は、測定対象の母材と皮膜の組み合わせに応じて、電磁式と渦電流式を使い分けます。
短時間で複数箇所を測定できるため、受入検査、工程内検査、出荷検査に向いています。
ただし、素地の材質、曲率、表面粗さ、膜の多層構造によって誤差が生じることがあるため、測定条件の理解が必要です。
破壊測定と精密分析
断面観察は、製品を切断して断面を研磨し、顕微鏡で皮膜の厚さを直接確認する方法です。
多層めっきや複雑な塗膜構成を確認したい場合に有効であり、層ごとの状態も観察できます。
一方で、試料を破壊するため、量産品の全数検査には適しません。
X線蛍光方式は、X線を照射して得られる蛍光X線から皮膜の成分や膜厚を測定する方法です。
複数の金属層を持つめっきや、比較的薄い金属皮膜の評価で活用されます。
測定機器ごとに対応できる材質、厚み、形状が異なるため、測りたい対象に合った装置を選ぶことが大切です。
測定位置と校正条件
膜厚測定では、機器の性能だけでなく、どこをどのように測るかが結果を左右します。
平坦部だけを測定すると、角部、端部、溶接部、内面などの薄い部分を見逃す可能性があります。
図面、仕様書、検査基準書で測定位置を定め、同じルールで測定することが重要です。
測定前には、ゼロ板や標準板を用いて校正を行います。
実際の母材に近い標準板を使うと、材質や表面状態の影響を抑えやすくなります。
膜厚計の表示値だけを信頼するのではなく、校正状態、測定姿勢、測定箇所をそろえることが再現性の確保につながります。
| 測定方法 | 主な対象 | 特徴 | 注意点 |
|---|---|---|---|
| 電磁式 | 鉄素地上の塗膜や非磁性皮膜 | 現場で扱いやすく迅速 | 曲面や粗さの影響を受ける |
| 渦電流式 | 非鉄金属上の絶縁皮膜 | アルミ製品などに対応 | 素地材質の確認が必要 |
| X線蛍光方式 | 金属めっき、多層皮膜 | 非破壊で層構成を評価可能 | 装置条件と測定時間に留意 |
| 断面観察 | 多層膜、詳細評価 | 実際の断面を確認可能 | 試料を破壊する |
品質基準と検査体制
続いては膜厚に関する品質基準と、検査体制の考え方を確認していきます。
図面と仕様書における規定
膜厚の要求値は、図面、表面処理仕様書、顧客要求事項、社内標準などで定められます。
規定の方法には、最小膜厚のみを指定するもの、最小値と最大値を指定するもの、平均膜厚と局部膜厚を区別するものがあります。
たとえば防食が主目的なら最小膜厚が重視されやすく、精密なはめあい部品では上限値も重要になります。
仕様を読む際は、どの部位を対象にするのか、局部値なのか平均値なのか、測定方法は何かを確認しましょう。
処理業者と発注者で解釈が異なると、完成品の判定時にトラブルとなるおそれがあります。
膜厚の数値だけでなく、測定方法と判定ルールまで明文化することが品質基準の実効性を高めます。
JIS規格と顧客基準の考え方
表面処理に関するJIS規格には、めっき、塗装、アルマイトなどの種類ごとに、品質や試験方法の考え方が示されています。
ただし、実際に採用する膜厚値は、規格だけで一律に決まるわけではありません。
製品の用途、使用環境、母材、形状、要求寿命、顧客との取り決めを踏まえて仕様化されます。
規格を参照するときは、適用範囲、改正状況、試験条件、等級の意味を確認することが大切です。
顧客固有の仕様がある場合は、一般的な社内基準よりも顧客仕様が優先されることがあります。
品質保証部門、設計部門、製造部門、外注先が共通の基準書を使用できる状態を整えると、判断のぶれを減らせます。
抜取検査と工程管理
膜厚は全数測定できる場合もありますが、製品数や測定時間によっては抜取検査が用いられます。
抜取検査では、ロットの定義、抜取数、測定位置、合格判定の基準を事前に決めておく必要があります。
工程能力が安定していない段階では、出荷時の検査だけに頼るのではなく、工程内での測定頻度を増やす方法が有効です。
測定結果を管理図などで見える化すると、異常の兆候を早めに捉えやすくなります。
膜厚の平均値が規格内であっても、ばらつきが拡大していれば、将来的に下限割れや上限超過が起こる可能性があります。
品質保証では、合格品を選び出す検査だけでは不十分です。
膜厚が安定する条件を工程側で維持し、異常を早期に修正できる体制づくりが重要になります。
膜厚管理を安定させる実務ポイント
続いては膜厚管理を安定させるための実務ポイントを確認していきます。
前処理と表面状態
膜厚を安定させるには、表面処理そのものだけでなく、前処理の品質が重要です。
脱脂が不十分で油分が残っていると、塗膜やめっきの密着性が低下する場合があります。
さび、酸化皮膜、研磨粉、ほこりなども、皮膜形成の均一性に悪影響を与えます。
ショットブラストや化成処理による表面状態の違いは、塗料の付着量や粗さに影響することがあります。
同じ塗装条件でも、素地の状態が変われば膜厚の測定値や仕上がりが変化する可能性があります。
膜厚の異常を見つけた際は、塗装やめっきの条件だけでなく、前処理工程までさかのぼって確認することが有効です。
設備条件と作業標準
塗装では、ガン距離、吐出量、エア圧、ガン速度、塗装角度、乾燥条件が膜厚に関係します。
自動塗装設備では、ロボットの軌跡や搬送速度のずれも確認対象となります。
めっきでは、電流密度、処理時間、液温、pH、浴成分、かくはん、治具の接点状態などが影響要因です。
作業者の経験だけに依存すると、担当者の交代や生産量の変化によってばらつきが生じやすくなります。
条件を数値化し、標準作業として共有することで、再現性を高められます。
不良発生時の確認手順
膜厚不良が発生した場合は、まず測定器の校正状態と測定方法を確認します。
次に、不良が特定の部位、特定の設備、特定の時間帯、特定のロットに集中していないかを調べます。
塗装であれば、塗料粘度、スプレー条件、部品の吊り方、乾燥炉の状態を確認します。
めっきであれば、電極配置、治具、接触不良、浴分析値、処理時間を点検する流れが考えられます。
原因を推測だけで決めず、変更前後の測定データを比較しながら対策の効果を確認することが大切です。
不良対策後も一定期間の監視を続ければ、再発の防止につながるでしょう。
膜厚不良への基本的な確認順序です。
測定器と測定方法の確認を行います。
不良の発生部位とロットを整理します。
前処理、設備条件、材料状態を比較します。
対策後に再測定し、規格内への復帰とばらつきの改善を確認します。
膜厚管理の要点
膜厚とは、塗膜、めっき、酸化皮膜、各種コーティングなどの厚さを表す重要な管理値です。
防錆、耐摩耗、絶縁、外観、寸法精度といった多くの性能に関わるため、表面処理の品質を判断する基本項目となります。
膜厚が不足すると耐久性や機能性が低下し、過剰になると寸法不良、割れ、コスト増加につながるおそれがあります。
そのため、最小値だけでなく、上限値、ばらつき、測定位置まで含めて管理することが大切です。
適切な測定方法を選び、校正された測定器で、決められた位置を継続的に測定することが、信頼できるデータの基盤になります。
さらに、図面や仕様書で判定ルールを明確にし、前処理から表面処理、検査、出荷までの工程を一貫して管理すれば、安定した製品品質につながります。
膜厚を正しく理解し、用途に合った基準と運用を整えることが、表面処理の価値を十分に引き出すポイントです。