除電バーとは?設置方法の考え方と除電の原理を解説(イオン発生器:ライン:帯電物:距離など)
樹脂フィルム、紙、電子部品、包装材などを扱う製造ラインでは、静電気が品質と作業性を左右します。
ほこりの付着、フィルム同士の貼り付き、印刷ずれ、感電のような不快感まで、帯電が原因となる現象は少なくありません。
こうした課題に対応する装置が除電バーです。
ただし、装置を設置するだけでは十分な効果が得られない場合もあります。
帯電物との距離、ライン速度、接地、設置位置を一緒に考えることが重要でしょう。
除電バーの役割と導入判断
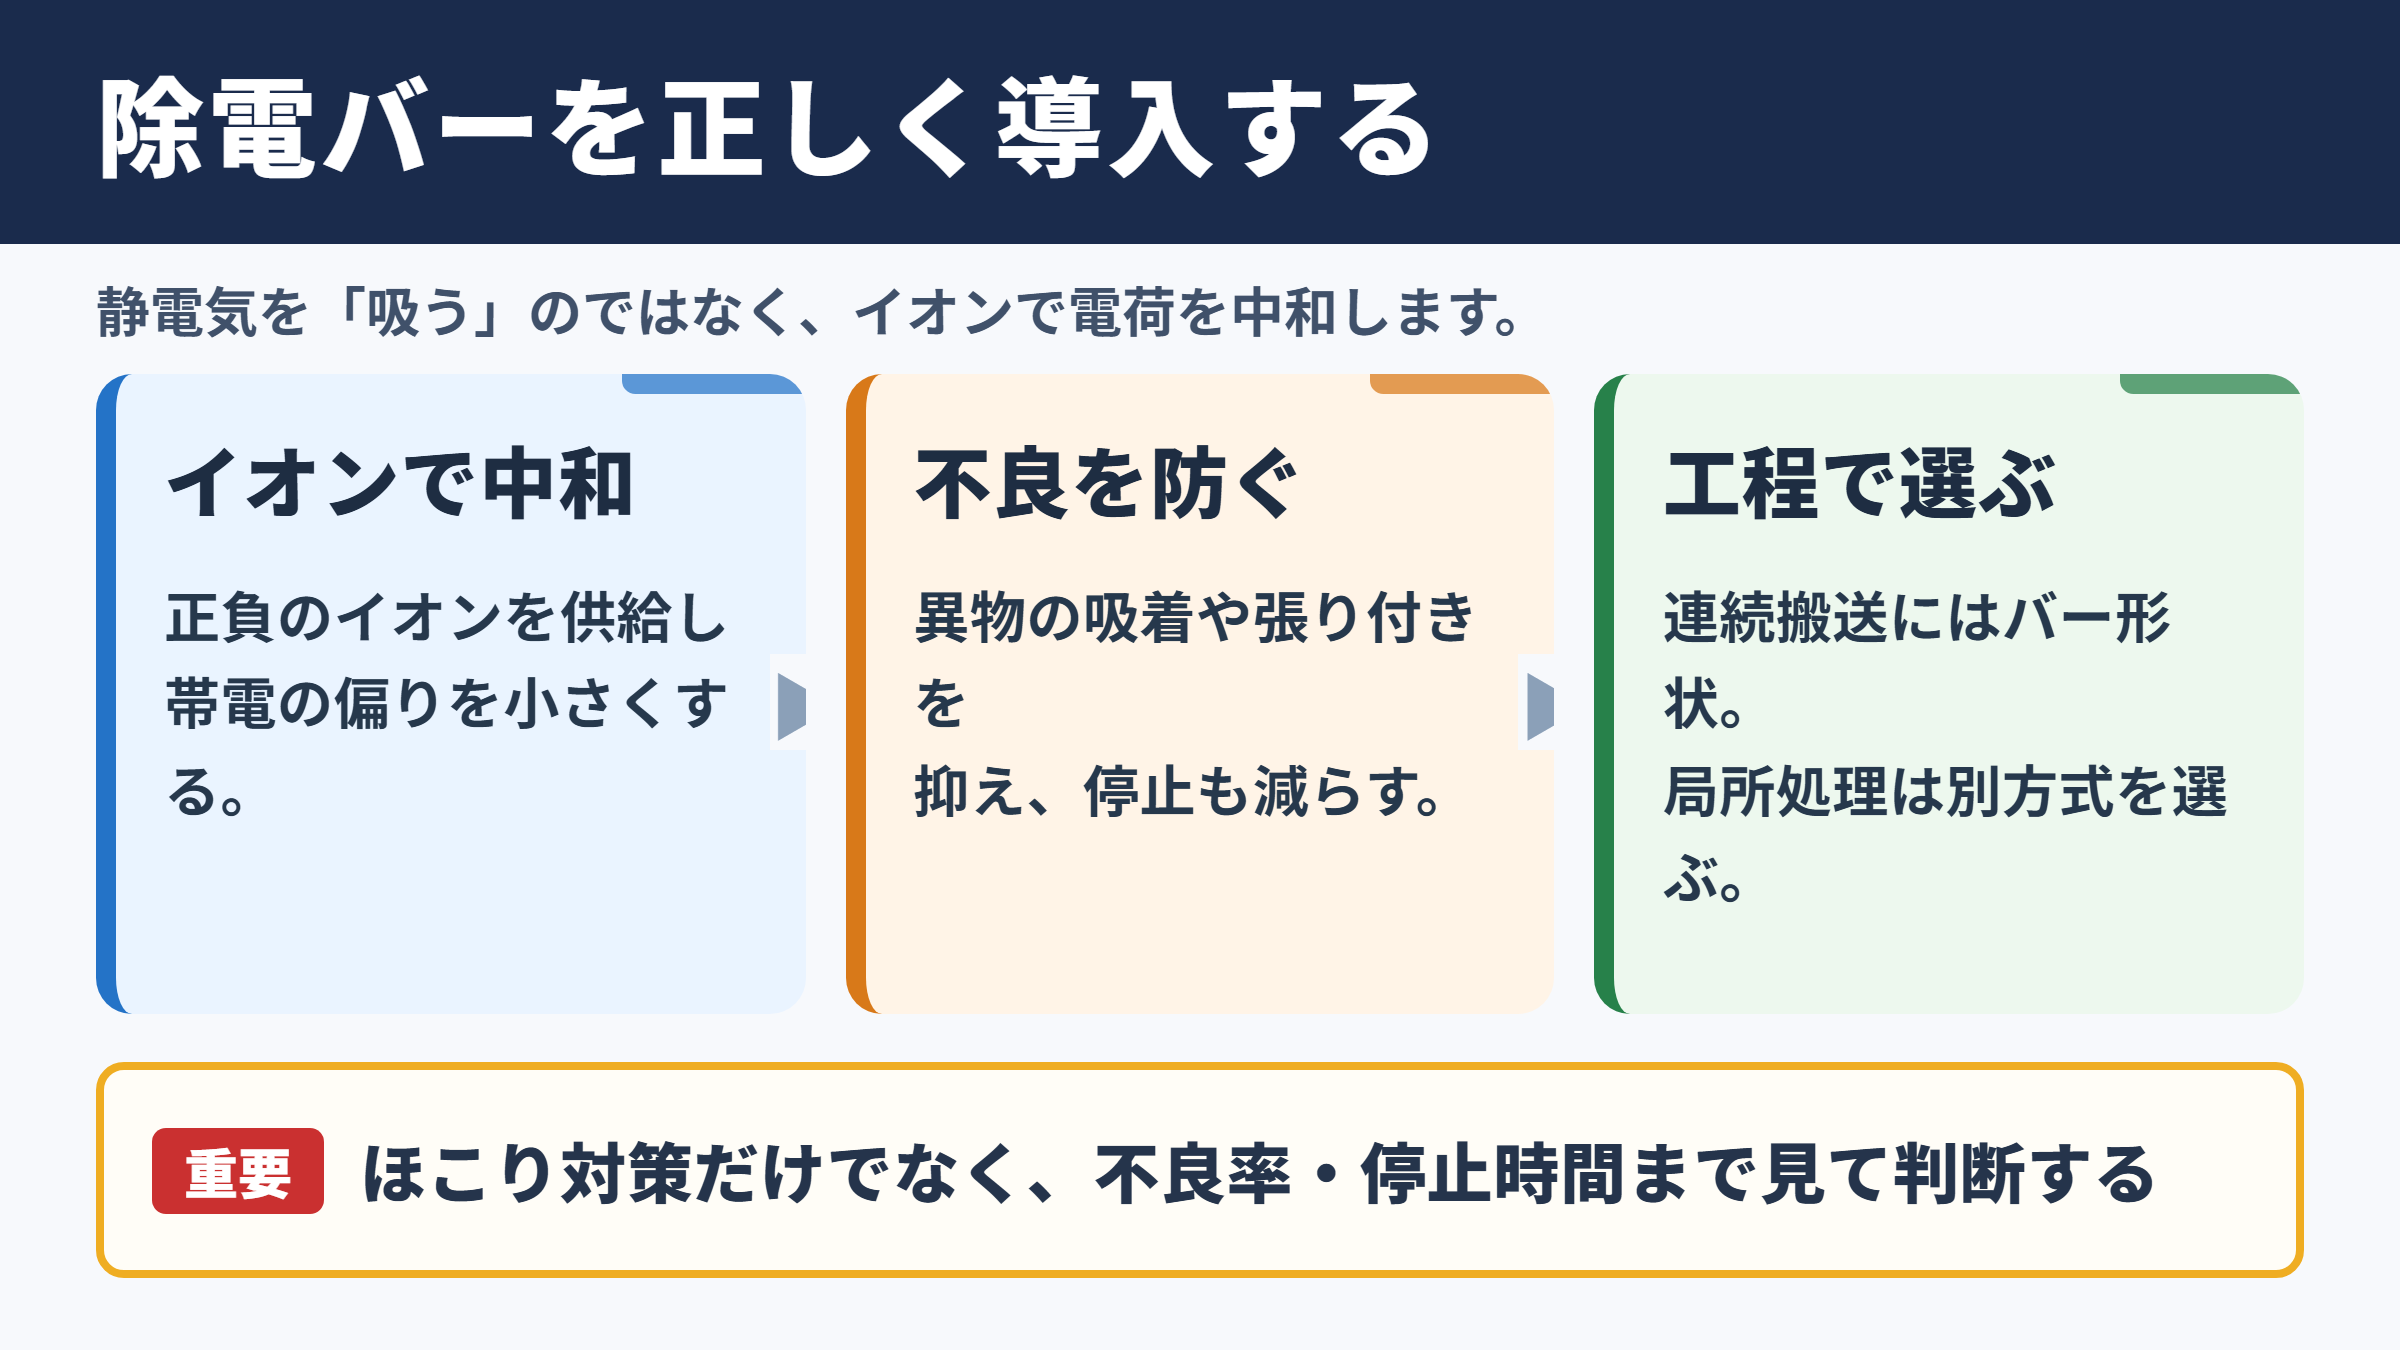
それではまず除電バーの役割と導入判断について解説していきます。
イオン発生器としての基本機能
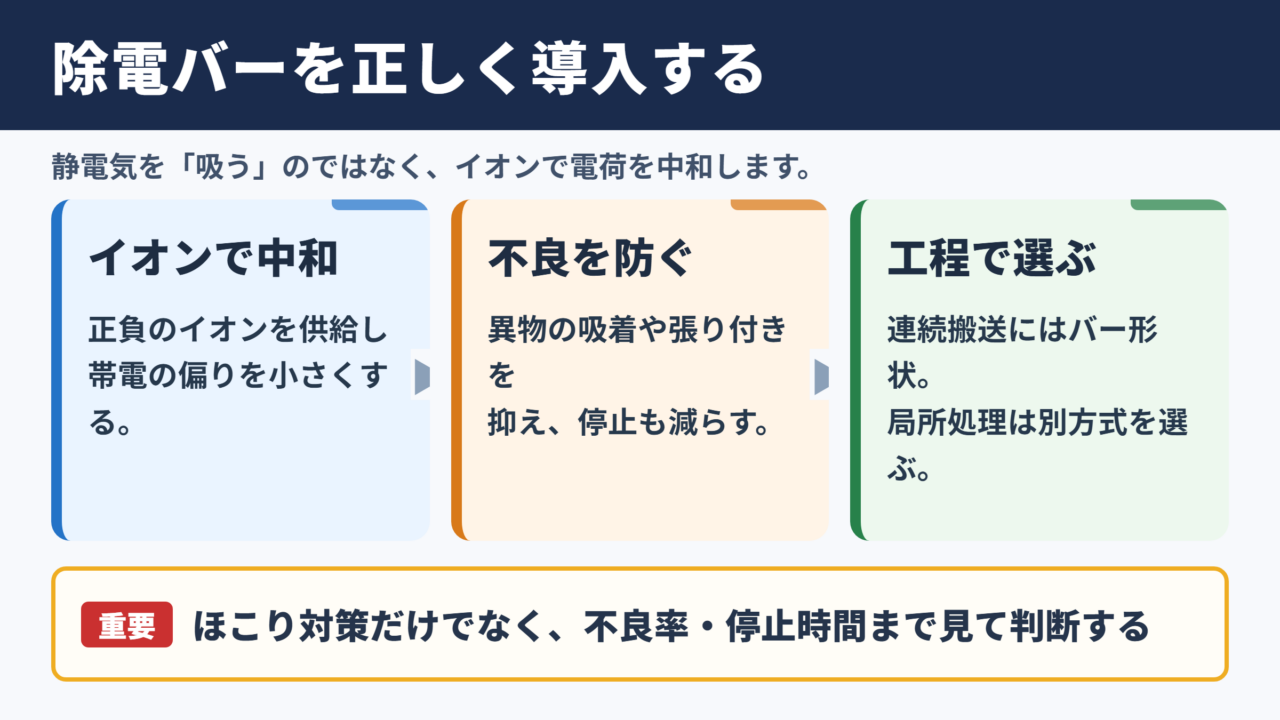
除電バーは、空気中に正イオンと負イオンを発生させ、帯電した物体の電荷を中和へ導く装置です。
一般にバー形状の本体には放電針が複数並んでおり、広い幅を持つシートや搬送物に対して均一にイオンを届けやすい構造となっています。
帯電物がプラスに偏っている場合にはマイナス側のイオンが寄与し、マイナスに偏っている場合にはプラス側のイオンが寄与します。
静電気を吸い取る装置ではなく、反対極性のイオンを供給して電荷の偏りを小さくする装置と考えると理解しやすいでしょう。
対象物の材質は樹脂、ガラス、金属、紙、不織布などさまざまですが、特に絶縁体は電荷が逃げにくいため、除電バーの活用場面が多くなります。
製造ラインで発生する帯電トラブル
静電気は、材料同士が接触してから離れる摩擦帯電、ロールとの接触、剥離、巻き出し、巻き取りなどで発生します。
フィルムを高速で搬送する工程では、帯電によって異物が表面へ吸着し、外観検査で不良となるケースがあります。
ラベルや袋の包装工程では、軽いワークがガイドや治具に張り付くこともあるでしょう。
電子部品を扱う現場では、微小な放電が部品の信頼性へ影響するおそれもあります。
除電バーの選定は、目に見えるほこり対策だけで終わらせないことが大切です。
不良率、停止時間、清掃回数、作業者の扱いやすさまで確認すると、導入目的が明確になります。
除電バーが向く工程と向かない工程
連続的に搬送されるシート、ロール材、容器、トレーなどには、バー形状のイオナイザが適しています。
対象物の幅に合わせて長さを選びやすく、ライン上部や側面へ取り付けられるためです。
一方で、奥まった箇所だけを狙う場合や、複雑な立体形状を局所的に処理したい場合には、ノズル式やスポット式のイオナイザが合うことがあります。
また、水分や油分が多い環境では、放電針の汚れや絶縁性能への影響を考慮する必要があります。
バーの形状だけで判断せず、帯電の発生地点と除電したい地点の関係を整理することが導入判断の出発点です。
除電の原理と電荷中和
続いては除電の原理と電荷中和を確認していきます。
正イオンと負イオンによる中和
物体が帯電している状態とは、表面にある電子の量が通常のバランスから偏っている状態です。
電子が不足してプラスに帯電した表面には、マイナス側のイオンが引き寄せられます。
逆に電子が過剰でマイナスに帯電した表面には、プラス側のイオンが引き寄せられます。
このように、表面電位をゼロに近づける作用が除電です。
帯電物の表面電位がプラス側であれば、主にマイナスイオンが中和へ働きます。
表面電位がマイナス側であれば、主にプラスイオンが中和へ働きます。
両極性のイオンを適切に供給することで、極性が変化する対象物にも対応しやすくなります。
実際の現場では、対象物が常に同じ極性とは限りません。
材料のロット、湿度、接触する部材、搬送条件によって帯電状態が変わるため、両極性タイプの除電バーが広く使われています。
コロナ放電と放電針の働き
多くの除電バーは、針電極の先端へ高電圧を加え、周囲の空気を電離させるコロナ放電を利用します。
針先は電界が集中しやすいため、空気中にイオンを発生させる役割を担います。
発生したイオンは自然に拡散しますが、エアを併用する機種では、圧縮空気によって対象物の方向へ運ばれます。
無風で使うか、エアを併用するかによって、有効距離と到達速度は大きく変わります。
高電圧を扱う機器であるため、取扱説明書に示された取付方法、電源接続、清掃方法を守る必要があります。
針電極に触れたり、運転中に不用意な調整を行ったりしないよう、安全対策も欠かせません。
湿度と接地が与える影響
空気が乾燥すると静電気は発生しやすく、絶縁体の表面に残りやすくなります。
冬季にトラブルが増えやすいのは、湿度低下が一因です。
ただし、加湿だけで全ての帯電問題を解決できるわけではありません。
高速搬送や剥離を伴うラインでは、湿度を保っていても局所的な帯電が生じることがあります。
金属フレーム、ロール、装置本体の接地状態も確認したいポイントです。
接地不足の金属部品は、帯電物との間で予想外の放電や再帯電を招くことがあります。
除電バーだけを独立した装置として見るのではなく、ライン全体の静電気管理として考える姿勢が必要でしょう。
設置位置と距離の設計
続いては設置位置と距離の設計を確認していきます。
帯電発生地点に近づける考え方
除電バーは、帯電が発生してから長い距離を経過した後よりも、発生地点の近くで使うほうが効果を得やすい傾向があります。
たとえばフィルムの剥離工程で帯電するなら、剥離直後に除電する配置が候補になります。
ロールからシートを巻き出す工程では、ロール離れの直後や次工程へ入る直前が検討対象です。
ほこり付着を防ぎたい場合には、異物が吸着する前に中和を終える必要があります。
設置場所は、帯電の発生位置、品質への影響位置、作業者が触れる位置の三つを線で結んで考えると整理しやすくなります。
どの地点で除電すれば不良を最も減らせるかを、実際の搬送方向に沿って確認してください。
帯電物との距離と有効範囲
除電バーと帯電物の距離は、性能を左右する代表的な条件です。
近すぎると取り付け公差やワークの振れによる接触リスクが高まり、遠すぎるとイオンが届きにくくなります。
適正距離は機種、電圧方式、エアの有無、ライン速度によって異なります。
メーカーが示す推奨距離を基準にしながら、実機で表面電位を測定して最終調整する方法が現実的でしょう。
| 設置条件 | 期待できる傾向 | 注意点 |
|---|---|---|
| 対象物へ近い配置 | イオンが届きやすく除電時間を短縮しやすい | 接触、放電針の汚れ、保守スペースに注意 |
| 対象物から離れた配置 | 広い範囲をカバーしやすい | 高速ラインでは中和不足になりやすい |
| エア併用配置 | イオンを遠方へ送りやすい | 風でほこりを動かす可能性を確認 |
| 側面からの配置 | 上部に設置できない工程へ対応しやすい | ワークの影になる面が残る場合がある |
距離はカタログ値だけで決めず、ワークの揺れ幅と治具の位置誤差まで含めて決めることが安全性にもつながります。
ライン速度と滞留時間の関係
ワークが除電バーの前を通過する時間が短いほど、イオンとの接触時間も短くなります。
ライン速度を上げた後に静電気トラブルが再発する場合、装置の故障ではなく滞留時間不足が原因かもしれません。
除電に使える時間は、除電バーが作用する長さをライン速度で割る考え方でおおまかに確認できます。
作用する長さが長いほど、またライン速度が低いほど、イオンが帯電物へ働く時間を確保しやすくなります。
ただし実際には距離、風量、電位、材質、周囲の気流も影響します。
速度の高いラインでは、複数本の除電バーを段階的に設置する方法もあります。
ただし本数を増やす前に、発生地点の見直しやエア条件の調整を行うと、より効率的な改善になるでしょう。
設置方法と周辺設備の確認
続いては設置方法と周辺設備の確認を確認していきます。
取付ブラケットと保守空間
除電バーは、専用ブラケットや絶縁性を考慮した取付部品を用いて、振動しにくい場所へ固定します。
本体がたわむほど長い機種では、支持点の数や位置も重要です。
ライン振動で距離が変化すると除電性能が安定しにくくなり、放電針とワークが接触する危険も増します。
設置時には、針電極を清掃するための手の届く空間も確保してください。
導入直後の性能だけではなく、数か月後に安全に清掃できるかまで考えた設計が、安定稼働を支えます。
カバーを追加する場合には、イオンの流れを妨げないか、点検時に取り外せるかも確認したいところです。
電源配線とアース接続
除電バーの電源ユニットは、機種ごとに指定されたケーブルと接続方法を守ります。
一般的な電源配線と異なり、高電圧ケーブルの取り回しに制約がある場合もあります。
無理に曲げる、延長する、他の配線と密着させるといった施工は避けるべきでしょう。
また、設備本体のアースは除電性能だけでなく、感電防止やノイズ対策にも関係します。
アースは、除電バー本体だけでなく、金属ロール、搬送フレーム、周辺治具を含めて確認することが重要です。
接地線の断線、塗装面への接続、接触不良がないかを定期点検へ組み込みましょう。
エア供給とクリーン環境への配慮
エア併用型の除電バーでは、圧縮空気の品質が結果を左右します。
ドレンや油分を含むエアを使用すると、放電針の汚れ、ワークの汚染、性能低下につながる可能性があります。
必要に応じてフィルター、レギュレーター、ドライヤーを組み合わせ、清浄なエアを安定供給します。
| 確認項目 | 確認する内容 | 不具合が起きた場合 |
|---|---|---|
| エア圧力 | 機種の推奨範囲に収まっているか | イオン到達不足や過度な気流 |
| エア品質 | 水分、油分、異物が少ないか | 針汚れ、製品汚染、詰まり |
| 気流方向 | 対象面へイオンが届く向きか | 除電ムラ、ほこりの再付着 |
| 周辺の排気 | 局所排気がイオンを吸い込んでいないか | 期待した除電時間を確保できない |
クリーン化と除電を両立させるには、気流設計まで含めて評価することが欠かせません。
測定評価と日常メンテナンス
続いては測定評価と日常メンテナンスを確認していきます。
表面電位計による除電効果の確認
除電効果は、見た目や手触りだけで判断せず、表面電位計を用いて数値で確認する方法が有効です。
測定位置、測定距離、ワークの停止状態と搬送状態をそろえることで、改善前後を比較しやすくなります。
評価時には、除電バーの直後だけでなく、次工程の入口や異物が付着しやすい箇所も測定します。
直後の電位が低くても、搬送中に再帯電していれば、品質問題は残るためです。
評価の基本は、除電前の表面電位、除電直後の表面電位、次工程到達時の表面電位を並べて見ることです。
時間帯、湿度、ライン速度、材料ロットも記録すると、変動の要因を追いやすくなります。
数値を蓄積すると、清掃時期や速度変更時の再調整ポイントも見つけやすくなります。
放電針の清掃と性能低下
放電針に粉じん、インクミスト、油分、樹脂粉などが付着すると、イオン発生が不安定になることがあります。
その結果、除電に時間がかかったり、幅方向で性能差が出たりする可能性があります。
清掃頻度は環境によって異なりますが、目視点検と電位測定を組み合わせると適切な周期を決めやすいでしょう。
清掃時には必ず電源を停止し、メーカーが指定するブラシやクリーナーを使用します。
金属工具で強くこする行為は、針先の変形や部品破損につながるため避けてください。
除電性能の低下は突然の故障だけでなく、少しずつ進む針汚れによって起こることがあります。
異常時に確認したい項目
除電効果が弱いと感じた場合は、最初に電源表示、アラーム、ケーブル接続、エア供給を確認します。
次に、放電針の汚れ、対象物との距離、ワークの速度変更、周辺設備のアース状態を見直します。
除電バー自体に問題がない場合でも、新しい材料への切り替え、ロール材の変更、湿度低下などが原因となる場合があります。
一つの要因に決めつけず、変更された条件を時系列で洗い出すことが大切です。
高電圧部の分解や内部修理は危険を伴うため、異常が続く場合にはメーカーや保守担当者へ相談してください。
除電バー設置のまとめ
除電バーは、正イオンと負イオンを利用して帯電物の表面電位を下げ、異物付着や貼り付きなどの静電気トラブルを抑える装置です。
効果を引き出すには、帯電が発生する地点の近くへ設置し、対象物との距離、ライン速度、気流、接地を一体で設計する必要があります。
とくに帯電物との距離とイオンが作用する時間は、導入後の性能を大きく左右します。
設置後は表面電位計で効果を確認し、放電針の清掃と接地の点検を続けることが重要です。
ライン条件の変更時にも再評価を行い、除電バーを品質管理の一部として運用すると、安定した生産環境へつながるでしょう。