膜厚計の原理とは?方式ごとの特徴と測定できる対象を解説(磁気式:渦電流式:超音波式:蛍光X線式など)
塗装、めっき、樹脂コーティング、陽極酸化皮膜などの厚さを管理する際に活躍するのが膜厚計です。
同じ膜厚計という名称でも、磁気、電気、超音波、蛍光X線など、採用する原理によって測定できる母材や皮膜は大きく異なります。
用途に合わない方式を選ぶと、測定値のばらつきだけでなく、そもそも正しい膜厚を読めないおそれがあります。
本記事では膜厚計の基本原理から各方式の特徴、測定対象、精度を高めるポイントまでをわかりやすく整理します。
膜厚計方式ごとの原理と選定基準
それではまず膜厚計の原理と、方式を選ぶ際の基本的な考え方について解説していきます。
膜厚計が測定する厚さの考え方
膜厚計は、製品表面に形成された皮膜の厚さを、非破壊または微小な影響で調べる測定機器です。
対象となる皮膜には、塗膜、電着塗装、亜鉛めっき、クロムめっき、アルマイト、樹脂層、ゴム層、金属箔などがあります。
測定値は一般にμmで表示され、1μmは1,000分の1mmに相当します。
たとえば自動車の塗装膜では数十μmから数百μm、工業用の防食塗装ではさらに厚い膜が管理対象になることもあります。
膜厚は外観だけでは判断しにくく、耐食性、絶縁性、耐摩耗性、密着性、材料コストを左右する重要な管理値です。
膜が薄すぎれば防錆性能や絶縁性能が不足しやすく、厚すぎれば材料の使い過ぎ、乾燥不良、寸法不良につながる場合があります。
膜厚計は単に数値を得る道具ではなく、品質基準を守るための検査工程を支える装置といえるでしょう。
母材と皮膜の組み合わせによる選択
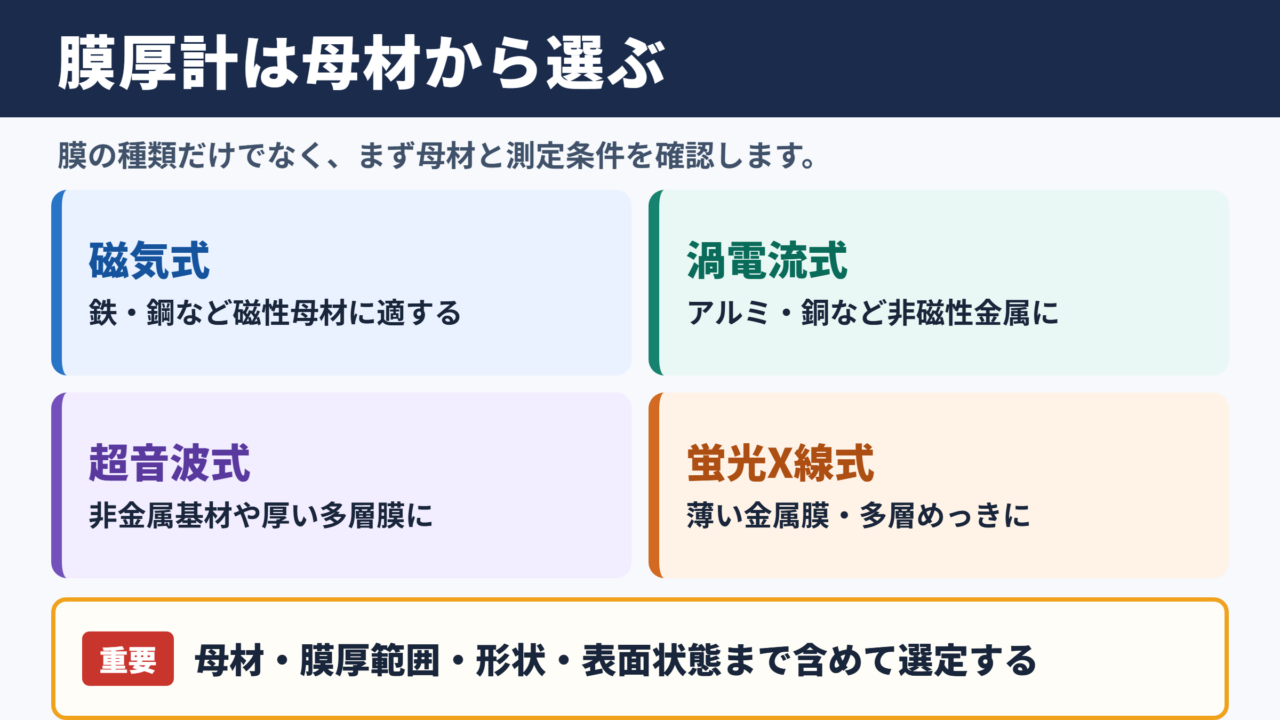
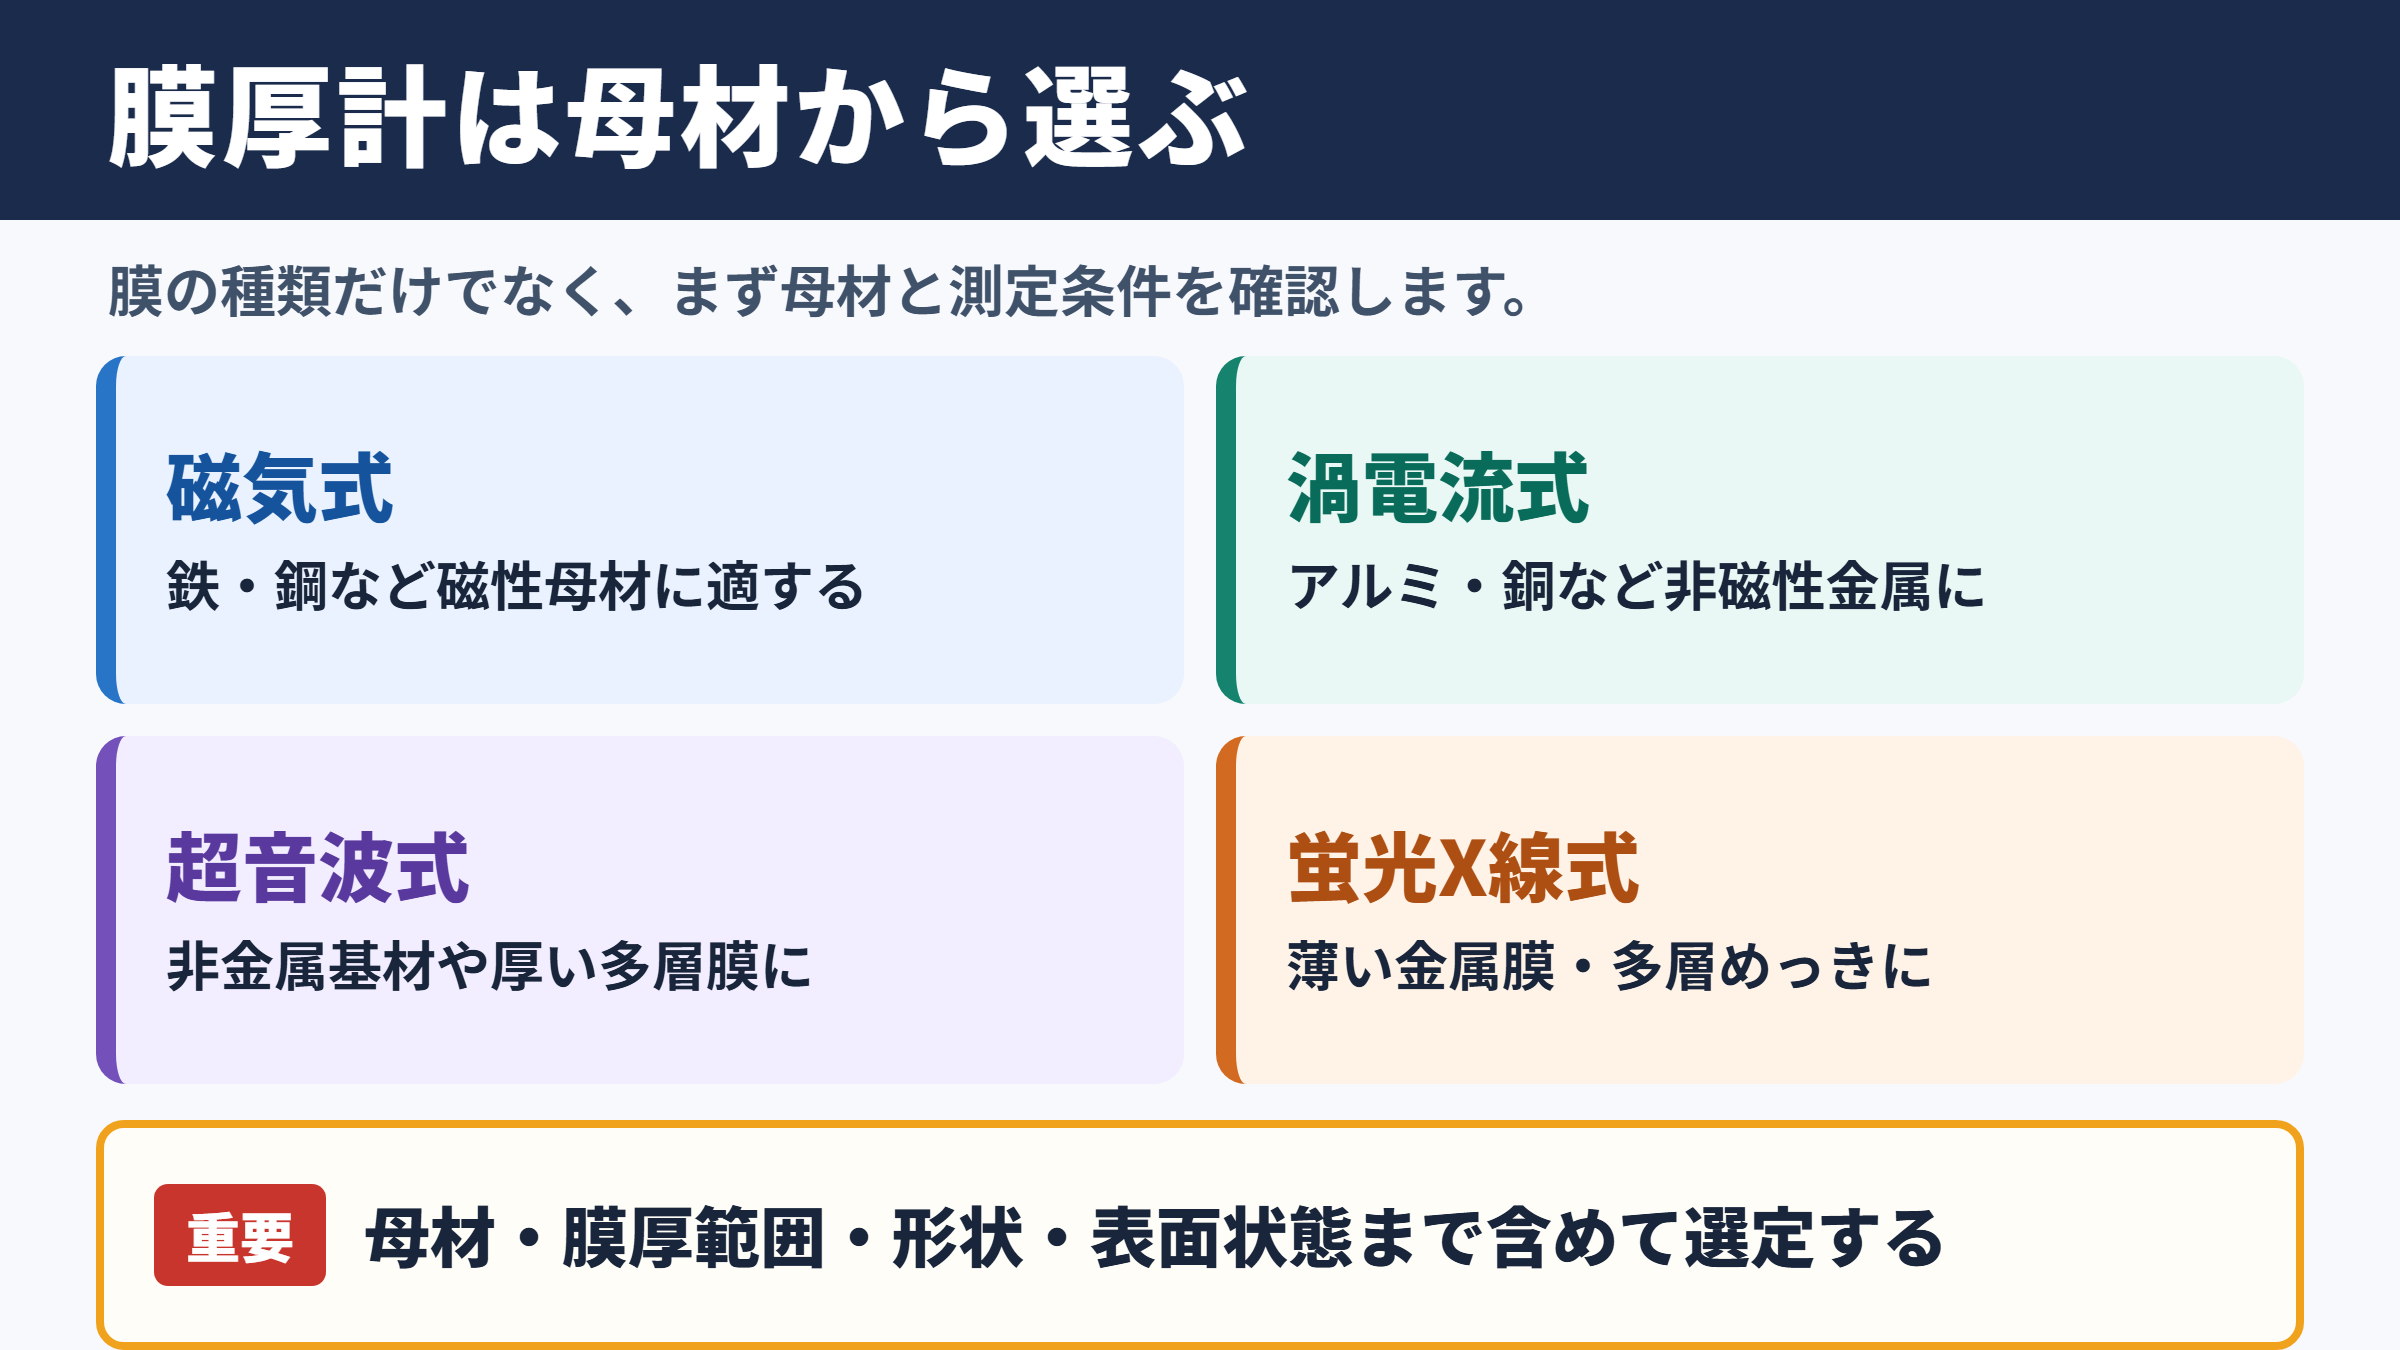
方式選定では、最初に母材が鉄系か、非鉄金属か、樹脂やガラスのような非金属かを確認します。
鉄、鋼、ニッケルなど磁石に反応する母材であれば、磁気式が代表的な選択肢です。
アルミニウム、銅、真鍮、ステンレスの一部など、電気を通すものの磁性を持たない母材には、渦電流式が適しています。
樹脂、ガラス、セラミック、木材などの非金属基材や、厚い多層構造を測る場合には、超音波式が候補になります。
一方で、非常に薄い金属膜、複雑な多層めっき、元素ごとの組成も確認したい検査では、蛍光X線式が用いられます。
膜厚計は皮膜の種類だけでなく、母材、膜の厚さ範囲、形状、表面状態まで含めて選ぶことが大切です。
| 代表方式 | 主な母材 | 主な皮膜 | 特徴 |
|---|---|---|---|
| 磁気式 | 鉄、鋼など | 塗装、樹脂、亜鉛めっき | 現場で扱いやすく、鉄系母材の検査に向きます |
| 渦電流式 | アルミ、銅、非磁性金属 | 塗装、アルマイト、絶縁皮膜 | 非鉄金属上の非導電性皮膜を測りやすい方式です |
| 超音波式 | 金属、樹脂、ガラスなど | 塗装、多層塗膜、樹脂層 | 基材の性質に左右されにくい用途があります |
| 蛍光X線式 | 金属、電子部品など | めっき、薄膜、多層膜 | 微小部や多層構造の分析に対応しやすい方式です |
測定条件で変わる実用性
同じ方式でも、測定対象の曲面、エッジ、穴の近く、粗い表面では表示値が変化しやすくなります。
プローブを当てる位置がわずかにずれるだけで、磁束や電流の広がり方が変わることがあるためです。
量産ラインで多数の製品を検査するなら、測定時間、操作性、データ保存機能、統計処理の有無も確認したい項目です。
研究開発や不具合解析では、高精度の据置型装置や、膜の元素組成まで把握できる装置が求められることがあります。
方式選定では、母材、皮膜、膜厚範囲、測定箇所の面積、必要精度、検査数量を同時に整理すると失敗を減らせます。
カタログ上の測定範囲だけで決めず、実際のワークと同じ材質、形状、表面状態で試験することが安心につながります。
磁気式膜厚計の測定原理
続いては鉄系母材で広く使われる磁気式膜厚計を確認していきます。
磁力と磁束密度を利用する仕組み
磁気式は、鉄や鋼などの磁性体の上にある非磁性皮膜を測定する方式です。
プローブ内部の磁石または電磁石から母材へ向かう磁束は、皮膜が厚くなるほど距離が離れるため変化します。
この変化を磁気吸着力や磁束密度として読み取り、あらかじめ設定した関係から膜厚へ換算します。
古くからある簡易的な磁石引き離し式は、磁石が母材から離れる力を利用する方法です。
現在は電磁誘導を使った電子式が多く、デジタル表示、記録、統計処理まで行える機種が一般的になっています。
鉄素材に塗装や樹脂コートが施されている製品では、磁気式が基本的な測定手段になります。
測定できる対象と向く用途
磁気式で測定しやすい例として、鉄骨の防食塗装、鋼板の塗装、自動車ボディの塗膜、鉄製部品の亜鉛めっきが挙げられます。
鉄系の母材に対して、塗料、プラスチック、ゴム、エナメル、亜鉛などの非磁性被膜が存在する条件が基本です。
建築や橋梁の塗装検査では、施工後の膜厚確認に携帯型の磁気式膜厚計がよく使われます。
製造現場でも、塗装工程の条件変更後に膜厚を確認し、規格内に収まっているかを判定する場面があります。
ただし母材そのものの磁性が不均一だったり、非常に薄い鋼板だったりすると、校正方法に注意が必要です。
測定誤差を生みやすい要因
母材が薄い場合、磁束が十分に広がらず、厚い母材で校正したときと違う値になることがあります。
また、曲率の小さい丸棒、角部、溶接部、穴の周囲では、平面部とは異なる測定条件になります。
表面の凹凸、付着した粉じん、水滴、測定面の傾きもばらつきの原因です。
測定値の例として、平面基準板で100μmを示す塗膜でも、曲面部や端部では数μmから数十μm程度の差が出る場合があります。
測定箇所に近い形状のゼロ板や標準板を用いて校正し、同じ条件で複数回測定して平均値を確認する運用が有効です。
磁気式の精度を保つ鍵は、実際の母材条件に合わせたゼロ調整と校正にあります。
渦電流式膜厚計の測定原理
続いては非鉄金属の表面検査で活躍する渦電流式を確認していきます。
高周波電流による膜厚換算
渦電流式は、交流電流を流したコイルから発生する磁場を利用する測定方法です。
導電性を持つ非磁性金属の母材に近づけると、母材内部に渦電流と呼ばれる電流が発生します。
皮膜の厚さが変わると、コイルと母材の距離が変化し、コイルのインピーダンスや信号特性も変わります。
装置はその変化を解析し、膜厚として表示します。
磁気式と似た外観の携帯型機器でも、内部で利用している現象は異なります。
そのため、鉄系母材用の磁気式プローブと、アルミニウム用の渦電流式プローブを取り違えないことが重要です。
アルミニウムと非鉄金属の検査
渦電流式は、アルミニウム、銅、黄銅、亜鉛、非磁性ステンレスなどの導電性母材に適します。
代表的な測定対象は、アルミ部品の塗装膜、アルマイト皮膜、銅線上の絶縁被覆、真鍮部品の塗装などです。
航空機部品、アルミサッシ、家電製品、二輪部品、電子機器の筐体といった幅広い分野で利用されています。
アルマイトはアルミニウム表面に形成される酸化皮膜であり、耐食性や意匠性の管理では膜厚確認が欠かせません。
非鉄金属上の絶縁皮膜を測定したい場合は、渦電流式が有力な選択肢です。
導電率と母材厚さへの注意
渦電流は母材の電気伝導性に影響を受けるため、材質や合金成分が異なると測定結果に差が出る可能性があります。
同じアルミニウムでも、合金番号、熱処理状態、素材の厚さが変われば、校正時の条件と一致しないことがあります。
母材が薄い場合は、裏側の空気や別素材の影響を受けるケースもあるでしょう。
渦電流式では、測定対象と同じ材質、同じ板厚、できるだけ近い曲率を持つ無塗装母材をゼロ調整用に用意すると、信頼性を高めやすくなります。
測定器の仕様にある最小母材厚さや曲率条件を確認し、条件外のワークには別方式も検討してください。
超音波式膜厚計の測定原理
続いては金属以外の基材にも対応しやすい超音波式の特徴を確認していきます。
反射波の到達時間を使う方法
超音波式膜厚計は、プローブから超音波を送り、皮膜と基材の境界で反射して戻る信号を利用します。
超音波が皮膜内を往復する時間と、設定された音速から厚さを求める仕組みです。
基本的な考え方は、音速に伝搬時間を掛け、往復分を考慮して2で割るというものです。
膜厚の計算イメージは、膜厚=音速×往復時間÷2となります。
超音波が界面で十分に反射し、装置が反射波を識別できることが、測定成立の前提になります。
方式によっては多層塗膜の各層を分けて表示できるため、下塗り、中塗り、上塗りの管理にも役立ちます。
非金属基材と多層膜への対応
超音波式の魅力は、基材が金属であるかどうかに依存しにくい点です。
樹脂製品、複合材料、ガラス、木材などに塗られた塗膜を測定できる機種があります。
船体、風力発電設備、樹脂タンク、パイプ、木工製品、プラスチック成形品など、磁気式や渦電流式だけでは対応しにくい対象で活用されます。
また多層コーティングを個別に評価したい場合、反射波の分離性能を持つ装置が有効です。
母材が非金属であることを理由に膜厚管理を諦める必要はなく、超音波式で対応できる場合があります。
音速設定とカプラントの重要性
超音波式では、皮膜内を伝わる音速を正しく設定しなければ、時間測定が正確でも膜厚換算に誤差が生じます。
塗料の種類、樹脂の配合、硬化状態、温度によって音速は変化することがあります。
プローブと表面の間に空気があると超音波が伝わりにくいため、専用の接触媒質を使う方式もあります。
表面が粗い、曲率が強い、皮膜と基材の音響特性が近いといった条件では、反射波の判別が難しくなることがあります。
超音波式は万能ではありませんが、非金属基材、多層塗膜、厚めのコーティングを扱う現場では大きな強みを発揮します。
導入前には実サンプルで反射波が安定して得られるかを確認し、膜種ごとに基準試料を準備するとよいでしょう。
蛍光X線式膜厚計の測定原理
続いては微細な金属皮膜や多層めっきの評価に適した蛍光X線式を確認していきます。
元素固有の蛍光X線を利用する仕組み
蛍光X線式膜厚計は、試料へX線を照射し、試料から発生する蛍光X線の種類と強さを測定します。
元素ごとに固有のエネルギーを持つ蛍光X線が出るため、膜を構成する元素を識別しながら膜厚を推定できます。
めっき層が薄いほど、あるいは厚いほど、検出される蛍光X線の強度関係が変化します。
装置は標準試料や理論計算に基づき、その信号を厚さへ換算します。
磁気式や渦電流式では判断が難しい金属膜の組成情報を扱える点が、大きな特徴です。
電子部品と多層めっきの検査
蛍光X線式は、コネクター、プリント基板、半導体部品、時計部品、装飾品、精密コネクタなどの検査でよく利用されます。
金、銀、ニッケル、銅、錫、亜鉛、クロムなどのめっき厚を管理する用途に適しています。
たとえば銅の上にニッケル、その上に金があるような多層めっきでも、条件が整えば各層の厚さを分析できます。
薄い金属皮膜の膜厚と元素組成を同時に評価したい場合、蛍光X線式は非常に有用です。
測定スポットを小さく絞れる装置なら、狭い端子部や微小な接点部を狙って検査することも可能です。
安全管理と測定時間の考慮
蛍光X線式はX線を使用するため、装置の遮へい構造、安全インターロック、使用環境の管理が必要です。
据置型が中心であり、携帯型の簡易膜厚計と比べると導入コストや設置要件は高くなりやすい傾向があります。
また、精密な分析を行うためには、測定時間をある程度確保する必要があります。
測定時間を長くすると統計的な信頼性は上がりやすい一方、生産タクトとの両立も検討課題です。
試料の位置ずれ、表面汚染、測定面積より小さい部位も誤差要因になるため、治具の活用が効果的です。
蛍光X線式は高機能な分析装置であるため、膜厚だけを測るのか、組成や多層構造まで評価するのかを明確にして導入を判断します。
膜厚測定の校正と品質管理
続いては、どの方式にも共通する校正と品質管理のポイントを確認していきます。
ゼロ調整と標準板による校正
膜厚計の測定前には、皮膜のない母材を使ってゼロ調整を行うことが基本です。
続いて既知の厚さを持つ標準板や校正用フォイルを使用し、表示値が基準値に合うかを確認します。
標準板は単なる付属品ではなく、日常点検の信頼性を支える重要な基準器です。
測定対象の母材と材質、厚さ、曲率が異なる基準板だけで調整すると、実ワークで誤差が大きくなることがあります。
校正は一度行えば終わりではなく、測定環境や対象が変わるたびに見直す意識が必要です。
測定位置とサンプリングの考え方
製品の膜厚は、全面で完全に均一とは限りません。
塗装では垂れやすい部分、角部、吊り位置の近く、スプレーが届きにくい奥まった部分で差が出ることがあります。
めっきでも、電流密度や治具への取り付け位置によって、膜厚分布が変化する場合があります。
そのため一点だけの測定値で合否を決めず、規格で定めた複数箇所を測り、平均値、最小値、最大値を確認することが重要です。
測定位置を図面や作業標準書に記録しておけば、担当者が変わっても同じ基準で品質を比較できます。
記録管理と異常の早期発見
測定データを保存し、ロット、製造日時、設備条件、作業者、塗料やめっき液の情報と結び付けると、異常解析がしやすくなります。
平均値だけでなく、ばらつきの幅や時系列の変化を見ることで、設備不調の兆候を早期に見つけられることがあります。
たとえば膜厚が徐々に薄くなる傾向があれば、塗装ガンの吐出量、搬送速度、液管理、前処理工程を確認するきっかけになります。
膜厚データは検査結果であると同時に、工程改善のための有益な情報です。
定期的な点検、基準器の管理、作業者教育を組み合わせることで、測定の再現性を高められます。
膜厚計選びのまとめ
膜厚計は、皮膜の厚さを数値化し、製品の耐久性、外観、機能、コストを管理するために欠かせない測定機器です。
鉄や鋼の上にある塗装やめっきには磁気式、アルミニウムや銅など非鉄金属上の絶縁皮膜には渦電流式が基本になります。
非金属基材や多層塗膜には超音波式、微細な金属めっきや組成分析には蛍光X線式が適した選択肢です。
最も重要なのは、測りたい皮膜だけでなく、母材の材質、形状、表面状態、必要精度を事前に把握することです。
適切な方式を選んだ後は、ゼロ調整、標準板による校正、複数箇所の測定、記録管理を継続してください。
膜厚計を正しく活用すれば、規格適合の確認だけでなく、不良低減、工程の安定化、顧客信頼の向上にもつながるでしょう。