膜厚計の使い方は?測定前の確認から数値の読み取り方まで解説(校正:測定箇所:誤差:記録方法など)
塗装、めっき、樹脂コーティングなどの品質を安定させるには、膜厚を正しく測ることが欠かせません。
膜厚計は表示された数値を読むだけの機器に見えますが、測定前の校正、素地の材質確認、測定箇所の選び方によって結果は大きく変わります。
同じ製品でも、端部や曲面、表面の汚れた箇所を測れば、必要以上にばらついた値となることがあります。
本記事では膜厚計の基本的な使い方から、校正手順、数値の判断、誤差を抑える工夫、測定記録の残し方までを順序立てて解説します。
測定値の信頼性は、測定ボタンを押す前の準備で大半が決まります。
膜厚計の基本的な使い方
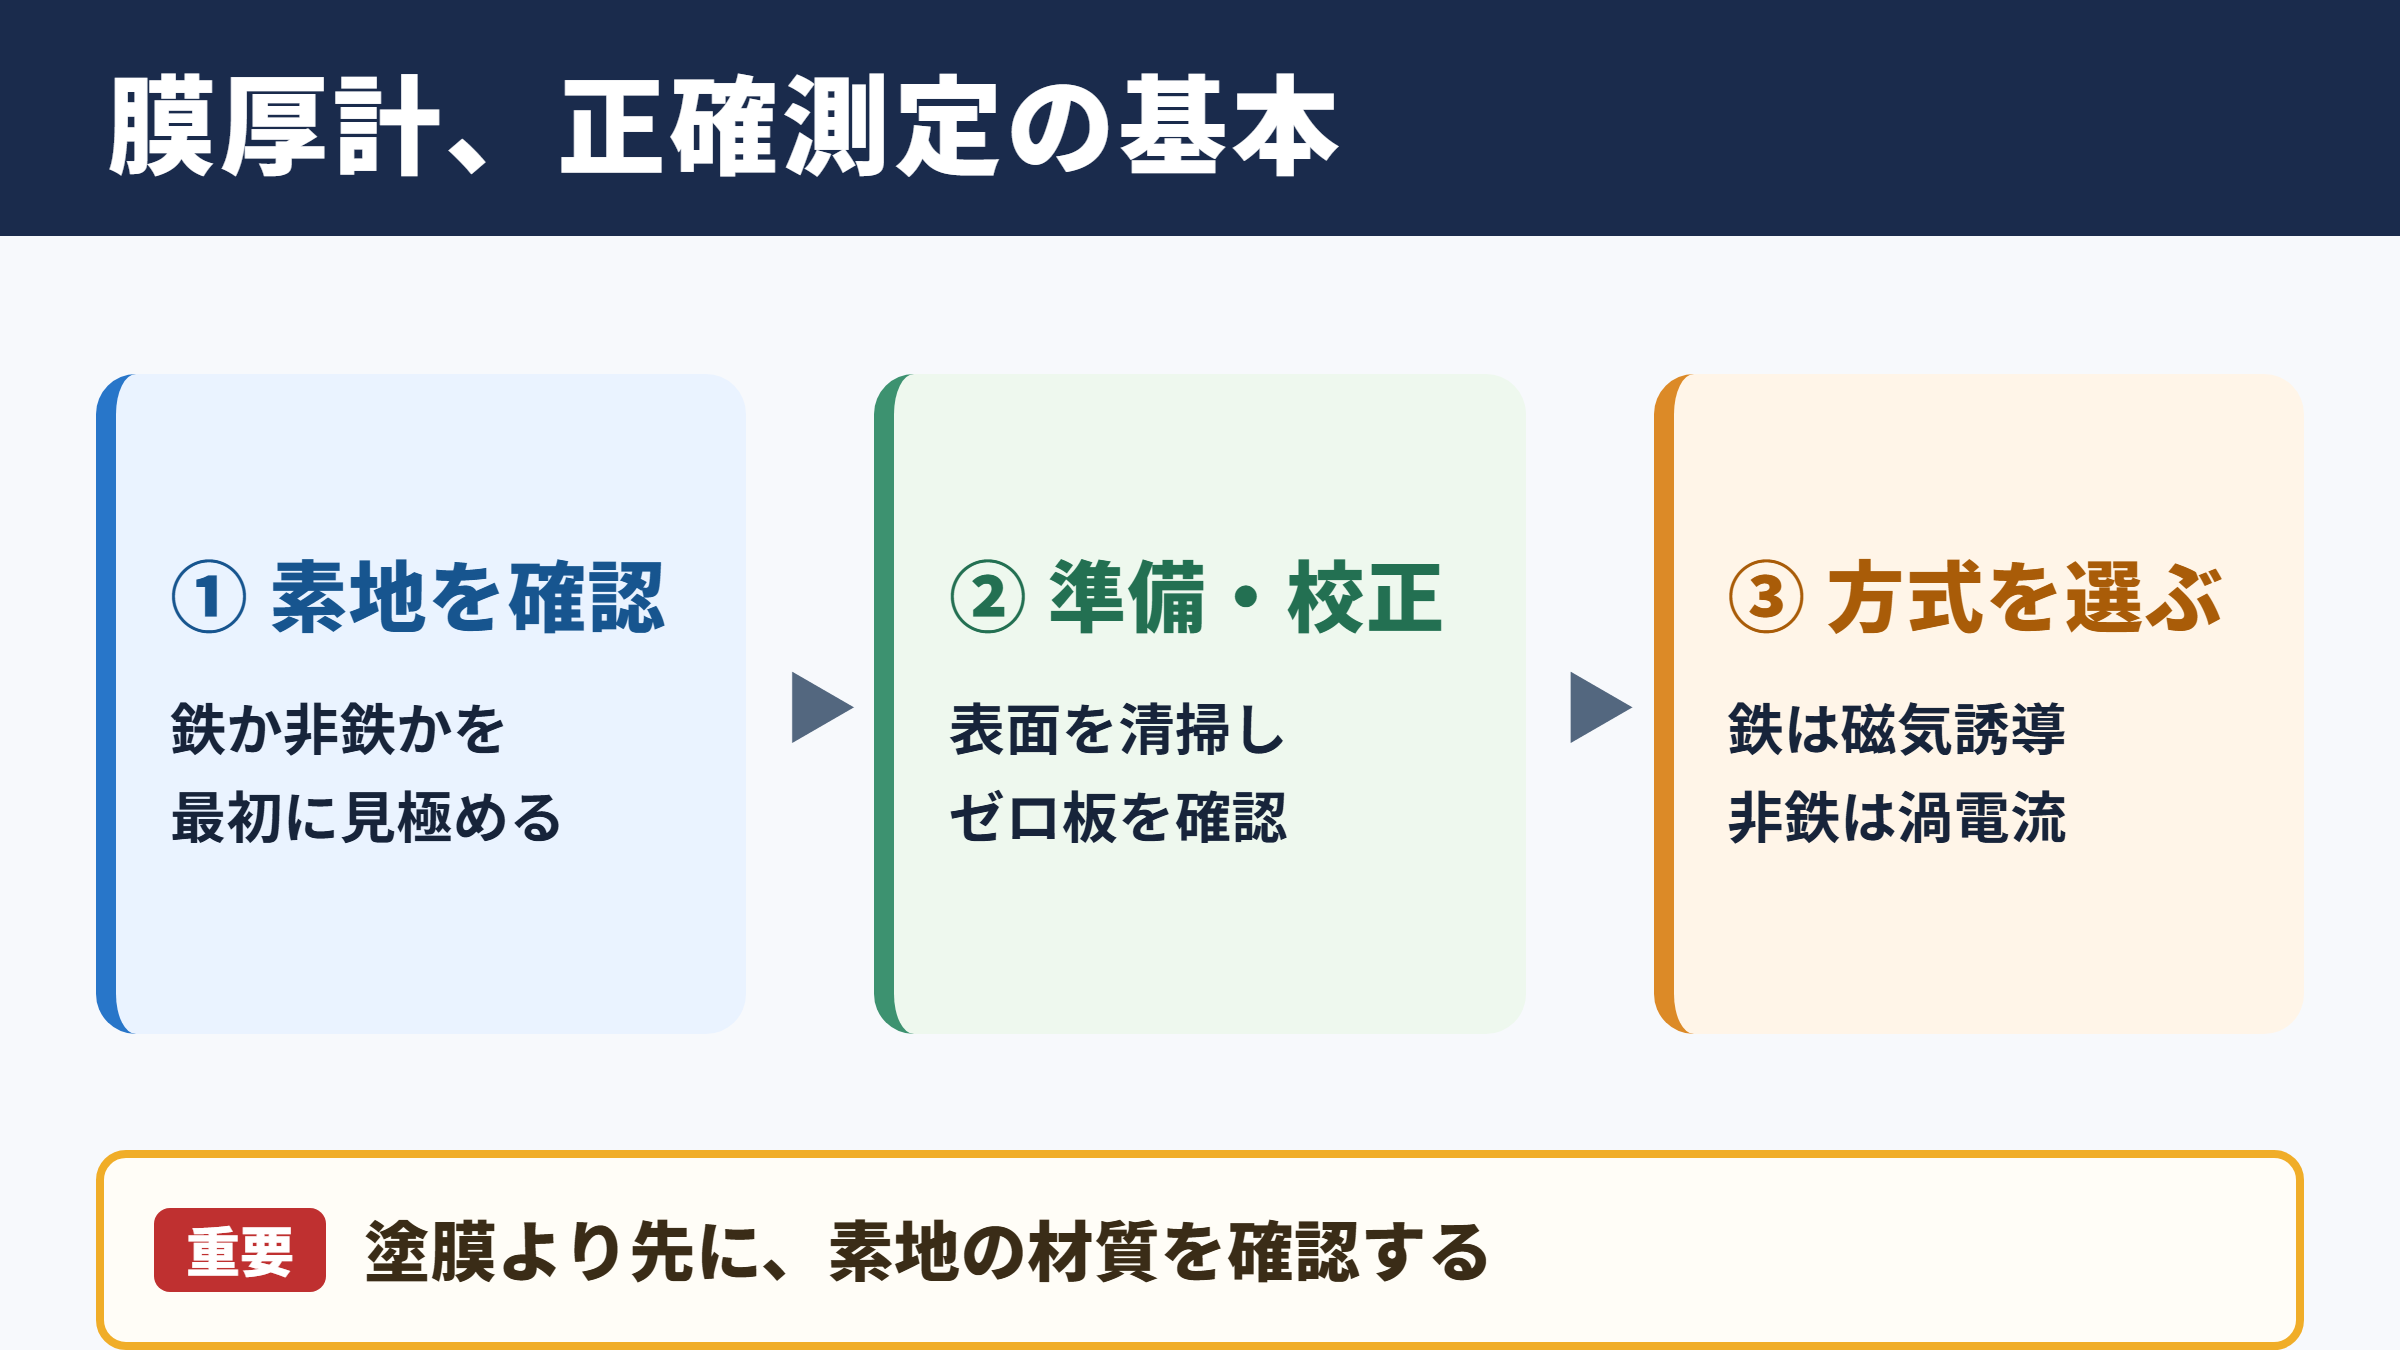
それではまず膜厚計の基本的な使い方について解説していきます。
膜厚計で測れる対象と測定原理
膜厚計とは、金属や樹脂などの素地に施された塗膜、めっき、皮膜、ライニングの厚さを非破壊で確認する測定器です。
代表的な用途には自動車部品の塗装検査、鋼材の防食塗装、アルマイト処理、亜鉛めっき、粉体塗装、樹脂コートの品質管理などがあります。
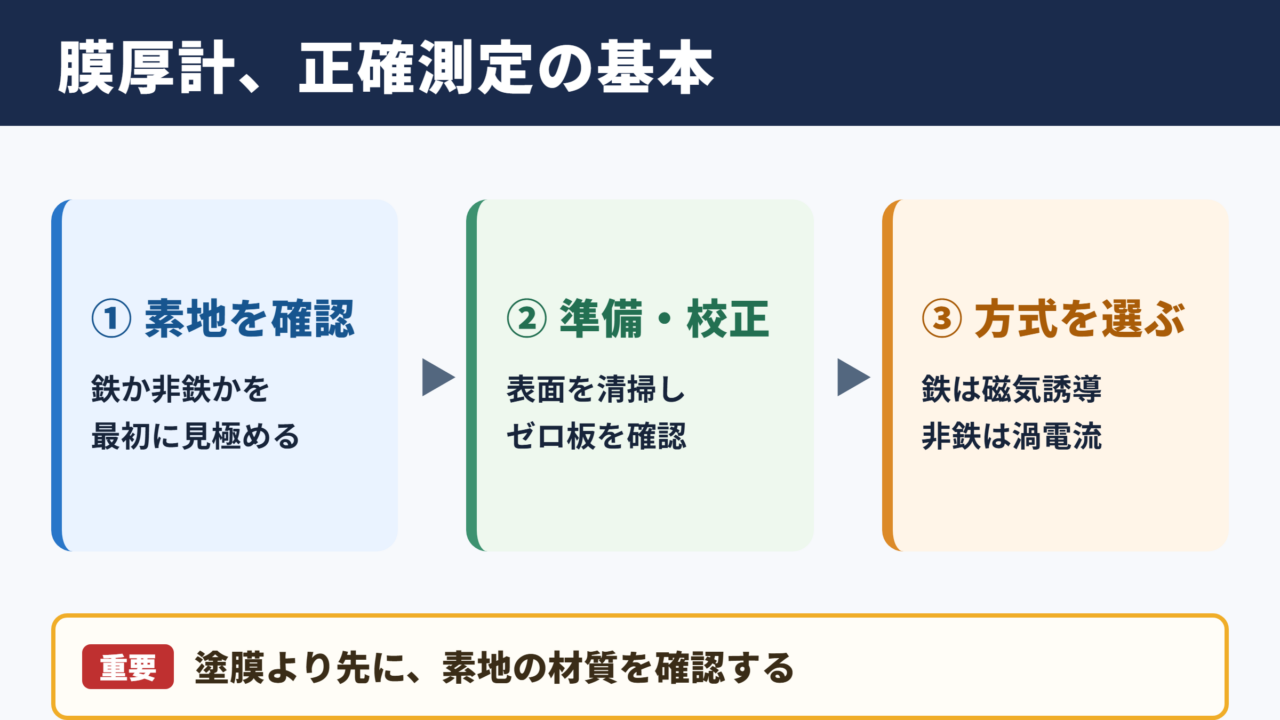
多くの携帯型膜厚計は、素地が鉄系金属であるか、アルミニウムなどの非鉄金属であるかによって測定方式を使い分けます。
鉄や鋼などの磁性体の上にある非磁性塗膜は、磁気誘導式で測るタイプが一般的です。
一方で、アルミニウムや銅などの導電性非磁性金属の上にある絶縁皮膜は、渦電流式に対応した機種で測定します。
素地と皮膜の組み合わせを誤ると、表示値が安定していても正確とは限りません。
最初に確認したいのは、塗膜の種類ではなく素地の材質です。
鉄素地用と非鉄金属素地用の両方に対応する機種では、プローブが自動判別する場合もあります。
ただし自動判別に頼り切らず、取扱説明書で対応材料、測定範囲、最小測定面積を確認する姿勢が重要です。
膜厚は一般にマイクロメートル単位で表示されます。
1μmは0.001mmに相当します。
たとえば120μmと表示された場合、膜の厚さは0.12mmです。
測定前にそろえる道具と作業環境
膜厚計本体だけでは、安定した測定管理は難しいことがあります。
校正用のゼロ板、標準板、校正フィルム、清掃用の柔らかい布、記録用紙またはタブレットを事前に準備しましょう。
使用する機種によっては、鉄用と非鉄用のゼロ板が別々に付属しています。
ゼロ板の取り違えは校正ずれにつながるため、保管ケース内の表示を確認してから使います。
測定対象の表面には、ほこり、切削油、水分、研磨粉、指紋などが付着していることがあります。
これらはプローブと対象物の密着を妨げ、数値のばらつきや異常値を生む原因です。
清掃には乾いた柔らかい布を基本とし、溶剤を使う場合は塗膜を傷めないか事前に確かめる必要があります。
また、強い振動がある場所、直射日光で高温になった製品、極端に湿度が高い環境では、測定条件が不安定になりやすいでしょう。
本体と測定物の温度差が大きいときは、作業場所になじませてから測定します。
プローブを当てて数値を読む手順
測定時は、プローブ先端を対象面に対してできるだけ垂直に当てます。
斜めから押し当てると接触状態が変わり、特に曲面や薄い皮膜では測定値が不安定になりがちです。
プローブを置いた直後に横へ滑らせる操作も避けましょう。
塗膜表面に傷を付けるおそれがあるほか、測定位置がずれて再現性を確認しにくくなります。
表示値が出たら、すぐに一度だけ判断せず、同じ位置の近くで複数回測ります。
値がほぼ一致するなら、その箇所の測定状態はおおむね安定しています。
大きく変動する場合は、表面状態、プローブの向き、校正状態、素地の厚みや形状を見直してください。
数値の単位がμmかmilかも忘れずに確認します。
海外仕様の機器ではmil表示になっていることがあり、単位を取り違えると管理基準との比較を誤るため注意が必要です。
測定値だけを記録するのでは不十分です。
機種名、プローブの種類、測定日、担当者、測定条件も残しておくと、後日の再検査や不具合解析に役立ちます。
測定前の校正と動作確認
続いては測定前の校正と動作確認を確認していきます。
ゼロ校正の目的と基本手順
ゼロ校正とは、皮膜のない基準板を使い、膜厚計が厚さゼロを正しく認識できるように調整する作業です。
測定開始前だけでなく、長時間の連続使用後、場所を移動した後、強い衝撃を受けた可能性がある後にも実施すると安心です。
まず、対象物の素地に合ったゼロ板を選びます。
鉄系金属を測るなら鉄用のゼロ板、アルミニウムなどを測るなら非鉄用のゼロ板を使用します。
ゼロ板表面を清掃し、平らで安定した場所に置いてください。
その上にプローブを垂直に当て、機器の校正モードまたはゼロ設定機能を操作します。
数回測定してゼロ付近の値が安定することを確かめれば、基本的な準備は完了です。
機種によっては自動ゼロ調整を行いますが、画面に校正完了の表示が出たかまで確認しましょう。
校正板は測定器の付属品ではなく、測定精度を支える基準器です。
標準板と校正フィルムによる精度確認
ゼロ校正の後は、既知の厚さを持つ標準板や校正フィルムを使い、測定値が適切な範囲に収まるか確認します。
校正フィルムは、たとえば50μm、100μm、250μmといった厚さが管理された薄いシートです。
ゼロ板の上にフィルムを置き、その上からプローブを当てることで擬似的な膜厚を作れます。
表示値とフィルムに記載された公称値を比較し、許容差内であれば校正状態は良好と考えられます。
ただし、フィルムを折り曲げたり傷付けたりすると厚さが変わる可能性があります。
端部を持ち、平らな状態を保ちながら使用することが大切です。
| 確認項目 | 確認内容 | 注意点 |
|---|---|---|
| ゼロ板 | 素地に合う材質を選ぶ | 鉄用と非鉄用を混同しない |
| 校正フィルム | 公称厚さと表示値を比較する | 折れや傷のあるフィルムは使わない |
| 測定回数 | 同じ条件で複数回測る | 単発の値だけで判断しない |
| 許容差 | 取扱説明書や社内基準で確認する | 機種ごとの仕様を優先する |
誤差の確認は、表示値と基準値の差で考えます。
たとえば100μmの校正フィルムを測って103μmなら、差はプラス3μmです。
この差が機器仕様や社内の許容範囲内かを確認します。
校正が合わないときの見直しポイント
校正をしても値が合わない場合は、すぐに故障と決め付ける必要はありません。
まず確認したいのは、ゼロ板や校正フィルムに汚れ、錆、傷、反りがないかという点です。
次に、プローブ先端に金属粉や塗料の付着がないかを確認します。
先端が汚れていると対象物との距離がわずかに変わり、数μmから数十μmの差になることもあります。
測定モードが適切かどうかも重要です。
磁性素地用の設定で非鉄金属を測ろうとすると、正しい値は期待できません。
電池残量が少ない場合や、本体が低温または高温にさらされている場合にも、動作が不安定になることがあります。
確認後も許容範囲に戻らなければ、使用を中止し、メーカー校正や点検を依頼する判断が安全です。
測定箇所の選び方と測定回数
続いては測定箇所の選び方と測定回数を確認していきます。
平面部と端部で異なる測定の注意点
膜厚の測定箇所は、製品の品質を代表できる位置から選ぶ必要があります。
最も測りやすいのは、面積に余裕のある平面部です。
プローブが安定して密着しやすく、測定値の再現性を確保しやすいためです。
一方、角部、溶接ビード周辺、穴の縁、曲率の大きい箇所は、塗膜の付き方もプローブの当たり方も変わりやすい領域です。
端部は塗膜が薄くなりやすい場合もあれば、塗料が溜まって厚くなる場合もあります。
そのため、平面部の平均値だけでなく、仕様書で定められた重要部位を別途確認することが求められます。
測定しやすい箇所だけを選ぶと、実際の品質リスクを見落とすおそれがあります。
ただし、プローブの最小曲率半径や最小エッジ距離を超える部位では、測定値の信頼性が低下します。
機器の仕様を確認し、対応外の形状は別の測定方法を検討してください。
製品形状に応じた測定点の決め方
測定点は、製品の形状、塗装工程、使用環境、検査規格を踏まえて決めます。
板状の製品なら、中央部だけでなく四隅や長辺側にも測定点を配置すると、塗装の偏りを確認しやすくなります。
筒状の製品では、長手方向だけでなく円周方向にも位置を分けると、吹き付けムラを把握できます。
大型構造物の場合は、部位名と測定位置を図面上で管理する方法が便利です。
たとえば上部、中央、下部、接合部付近、雨水が滞留しやすい箇所などに番号を付け、毎回同じ位置で測定します。
この方法なら、ロット間の比較や経年劣化の追跡にも使えます。
塗膜仕様が複数ある製品では、色や部品番号だけで判断せず、対象となる塗装仕様書を照合しましょう。
下塗り、中塗り、上塗りを合算した総膜厚なのか、特定層だけの管理なのかによって、求める測定方法が変わります。
| 対象の例 | 優先したい測定箇所 | 確認の目的 |
|---|---|---|
| 平板部品 | 中央、四隅、端から少し内側 | 全体の塗布ムラの確認 |
| 円筒部品 | 円周の複数方向、両端、中央 | 周方向と長手方向のばらつき確認 |
| 溶接構造物 | 母材、溶接近傍、端部 | 防食上の弱点確認 |
| 自動車外板 | パネル中央、曲面部、開口部周辺 | 補修歴や塗装状態の確認 |
複数回測定と平均値の扱い
膜厚は同一箇所でも完全に同じ値になるとは限りません。
表面の微細な凹凸、塗装粒子の状態、プローブの接触位置によって、小さな差が出るためです。
そこで、1点につき複数回測定し、平均値、最小値、最大値を確認する運用が有効です。
たとえば1箇所で3回から5回測り、極端に離れた値がないかを確認します。
異常値が出た場合は、都合よく除外するのではなく、再測定した理由と結果を記録することが大切です。
測定箇所ごとの平均値が基準内でも、最小値が下限を下回る場合は、品質基準によって不適合となる可能性があります。
判定方法は平均値管理、各点管理、統計的管理などで異なるため、発注仕様書や社内規程を優先してください。
5回の測定値が95μm、98μm、100μm、97μm、110μmだった場合、平均値は100μmです。
しかし110μmだけが他の値から大きく離れるなら、測定位置、表面状態、測定操作を再確認します。
平均値が基準内でも、個々の値を確認する習慣が品質の見逃し防止につながります。
数値の読み取り方と許容範囲
続いては数値の読み取り方と許容範囲を確認していきます。
表示単位と膜厚基準の確認
膜厚計の画面には、μm、mm、milなどの単位が表示されます。
国内の塗装管理ではμmが多く使われますが、輸入機器や海外向け仕様ではmilを用いる場合があります。
1milは0.001インチであり、約25.4μmです。
単位が異なるまま規格値と比較すると、重大な判定ミスにつながるため注意しましょう。
また、基準値には目標値、下限値、上限値、平均値の範囲など複数の考え方があります。
たとえば標準膜厚が80μmと記載されていても、許容範囲が60μmから120μmなのか、80μm以上が必要なのかで判定は変わります。
数値を読む前に、何と比較する数値なのかを明確にすることが重要です。
平均値と最小値を使った品質判定
平均値は、製品全体としての膜厚傾向を把握するのに役立ちます。
しかし、防食性や耐久性を重視する製品では、局所的な薄膜部が問題となることがあります。
そのため、平均値が合格範囲にあっても、最小値を必ず確認する検査基準が採用されることがあります。
反対に、過度に厚い塗膜も安心とは限りません。
厚塗りは、乾燥不良、たれ、割れ、密着不良、材料コストの増加を招くことがあります。
上限値が定められている場合は、最小値と最大値の両方を見て判定しましょう。
測定結果のばらつきが大きいときは、塗装条件の安定性も確認対象となります。
スプレーガンの設定、塗料粘度、吐出量、搬送速度、乾燥条件などが影響している可能性があります。
膜厚管理は、厚ければよいという検査ではありません。
仕様で定められた範囲に収めることが、耐久性、外観、密着性、コストのバランスにつながります。
異常値が出たときの判断手順
急に極端な数値が表示された場合は、まず同じ位置の周辺を再測定します。
再測定でも低い値が続くなら、実際に膜厚が不足している可能性があります。
一方で、別の箇所では正常値が出る場合、局所的な塗装ムラ、端部影響、傷、異物の付着などを疑います。
極端に高い値では、塗料だまり、重ね塗り、下地の凹凸、複数層の合算、補修塗装などが考えられます。
測定器の校正を再確認し、別の校正フィルムでも精度を確認すると、機器側の問題か対象物側の問題かを切り分けやすくなります。
不適合と判断した場合は、対象ロット、測定位置、測定値、再測定結果、外観状態を記録します。
再塗装や補修を行う場合も、処置前後の値を残せば、品質保証の根拠として活用できます。
誤差を抑えるための実務ポイント
続いては誤差を抑えるための実務ポイントを確認していきます。
表面粗さと汚れによる影響
膜厚計はプローブと対象物の距離の変化を読み取るため、表面粗さの影響を受けます。
ブラスト処理された鋼材、鋳物、梨地仕上げの金属などでは、山の上を測るか谷に近い位置を測るかで値が変わります。
粗い表面では測定回数を増やし、平均値で傾向を把握する方法が有効です。
規格や契約条件に表面粗さの補正方法が定められている場合は、その手順に従ってください。
また、油、粉じん、水滴、結露、養生テープの糊残りなども測定誤差の原因です。
目視で分かる汚れだけでなく、薄い油膜が残っていないかにも注意が必要でしょう。
測定面を清潔に保つことは、校正を正しく行うことと同じくらい大切です。
曲面と薄い素地で起こる測定誤差
曲面では、プローブ先端が平面と同じ条件で接触しません。
内側の曲面、外側の曲面、細いパイプ、小径部品では、機種ごとに対応可能な最小曲率半径が定められています。
仕様外の曲面を測ると、見た目にはもっともらしい数値でも、正確性を保証できない場合があります。
薄い鋼板やアルミ板も注意が必要です。
素地の厚みが機器の必要条件より薄いと、磁気や渦電流の特性が安定せず、測定値に影響することがあります。
このような対象物では、同じ材質かつ十分な厚みのある裏当て板を使用する方法が取られる場合があります。
ただし、裏当ての可否は機器の取扱説明書や検査規格に従う必要があります。
自己判断で条件を変えると、他の測定結果と比較できなくなるおそれがあります。
測定者ごとの差を減らす方法
膜厚計は簡単に扱える一方で、測定者の手順差が結果に表れます。
プローブを当てる角度、押し付ける速さ、測定位置の選び方、再測定の判断が人によって異なるためです。
作業標準書には、対象部位、測定点数、測定回数、校正方法、記録項目、判定基準を具体的に定めるとよいでしょう。
測定者教育では、正しい操作を説明するだけでなく、意図的に斜め当てや端部測定を行い、値がどう変わるか体験することも効果的です。
定期的に同一試験片を複数人で測定し、ばらつきを確認する取り組みも役立ちます。
誰が測っても近い結果になる手順を作ることが、現場の膜厚管理では重要です。
誤差を完全にゼロにすることは難しくても、誤差の要因を把握して一定の手順で測定すれば、結果の信頼性は大きく高まります。
測定記録の残し方とまとめ
最後に測定記録の残し方とまとめを確認していきます。
膜厚計を使った検査では、測定時点で合格か不合格かを判定するだけでなく、後から結果を追跡できる記録を残すことが重要です。
記録には製品名、ロット番号、部品番号、測定日、測定者、使用した膜厚計、校正状態、測定箇所、各測定値、平均値、判定結果を記載します。
測定位置を文章だけで残すと、担当者が変わった際に同じ場所を再現しにくくなります。
図面、写真、簡単な見取り図に測定番号を付けると、再検査やクレーム対応で役立つでしょう。
電子記録を使う場合は、測定値の入力形式を統一し、単位の混在を防ぐことも大切です。
たとえばすべてμmで入力する、判定区分を合格と不合格で固定する、再測定値には理由を残すといったルールを設けます。
測定値の推移を蓄積すれば、塗装設備の変化、材料ロットの影響、季節による工程の傾向なども把握しやすくなります。
記録は検査の証拠であると同時に、工程改善のためのデータです。
膜厚計の使い方では、最初に素地材質と対応する測定方式を確認し、ゼロ板と校正フィルムで精度を確かめます。
そのうえで、平面部だけでなく品質上重要な端部や接合部も計画的に測定し、複数回の値から平均値と最小値を確認します。
表面の汚れ、粗さ、曲面、薄い素地、測定者ごとの操作差は、いずれも誤差につながる要因です。
作業標準を整え、測定条件と結果を一貫した方法で記録することで、膜厚計は単なる測定器ではなく、品質管理を支える確かな道具になります。