MAG溶接とは?仕組みや特徴・用途をわかりやすく解説(アーク溶接:シールドガス:ワイヤ:母材:溶接方法など)
MAG溶接は、工場の製造ラインから建築用の鉄骨、建設機械、自動車部品まで、幅広い現場で活用されている代表的なアーク溶接です。
名称を聞いたことはあっても、CO2溶接との違い、シールドガスの役割、半自動溶接との関係などが分かりにくいと感じる方も多いでしょう。
溶接品質は、作業者の技能だけで決まるものではありません。
母材の材質や板厚、ワイヤの種類、電流値、電圧、送給速度、ガス流量を総合的に整えることが、強度と美観を両立する近道になります。
この記事ではMAG溶接の基本構造から特徴、用途、条件設定の考え方、作業時の注意点までを、初めて学ぶ方にも理解しやすいよう整理します。
MAG溶接の意味と基本構造
それではまずMAG溶接の意味と基本構造について解説していきます。
金属活性ガスを用いるアーク溶接
MAG溶接は、Metal Active Gas Weldingの頭文字を取った名称で、日本語では金属活性ガスアーク溶接と呼ばれます。
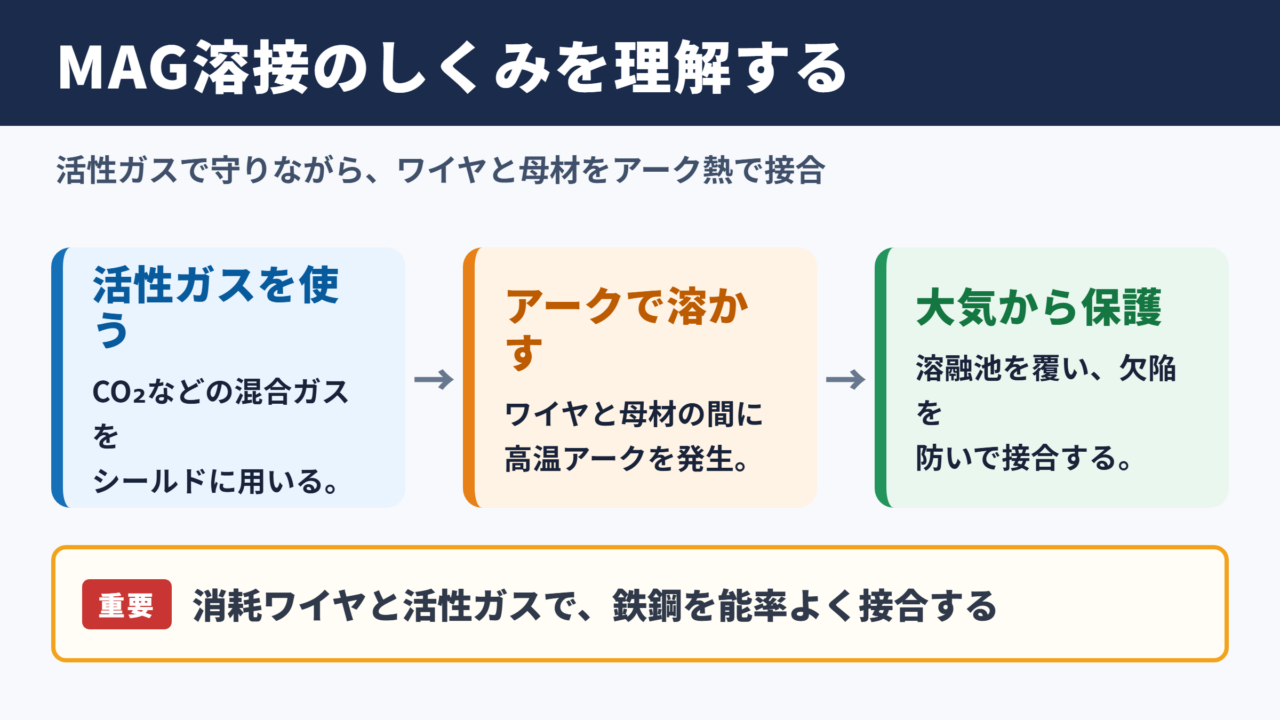
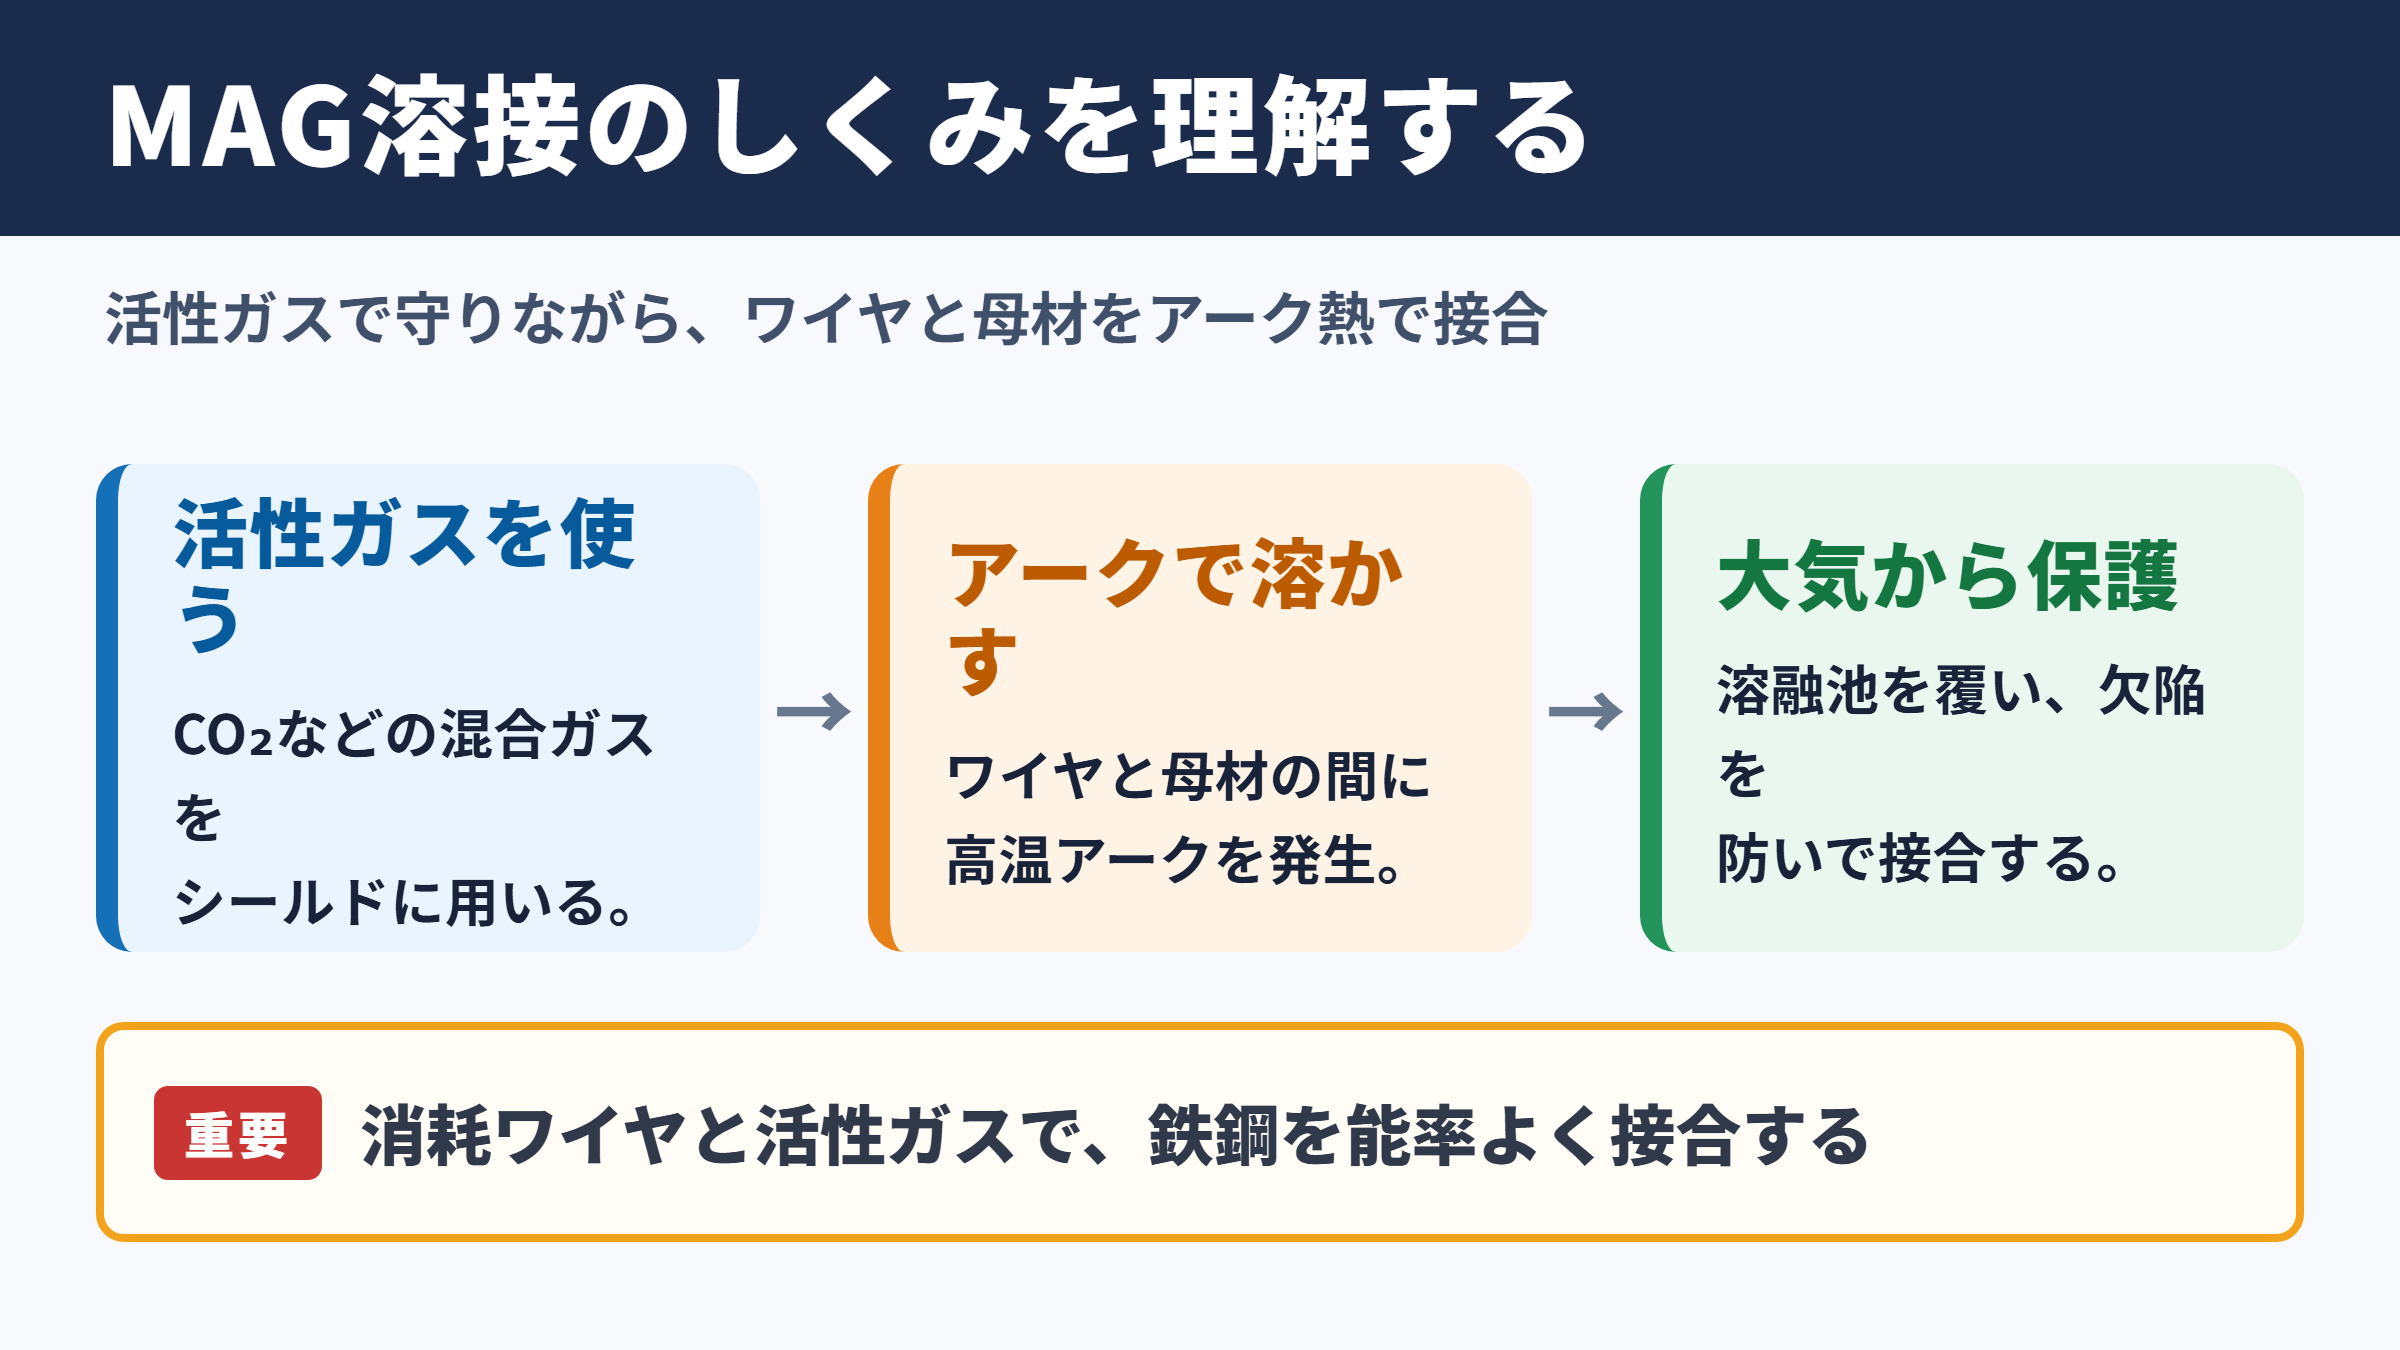
連続的に送られる溶接ワイヤと母材の間にアークを発生させ、その熱でワイヤと母材の端部を溶かし、冷却後に接合部を形成する溶接方法です。
最大の特徴は、アーク周辺を保護するシールドガスに活性ガスを含む混合ガスを使う点にあります。
活性ガスとは、アークや溶融金属に対して一定の化学的作用を及ぼすガスのことです。
代表例は二酸化炭素であり、アルゴンに少量の二酸化炭素や酸素を加えた混合ガスもMAG溶接で多く使われます。
空気中で溶接すると、溶融池に酸素や窒素が入り込み、気孔、割れ、脆化などの欠陥につながりかねません。
そこでノズルからシールドガスを流し、アークと溶融池を大気から覆います。
MAG溶接は、消耗するワイヤを電極として使いながら、活性成分を含むシールドガスで溶融池を保護する溶接方法です。
ワイヤの連続送給によって作業を止めにくく、鉄鋼材料の能率的な接合に向いています。
溶接機から母材までの流れ
MAG溶接の装置は、溶接電源、ワイヤ送給装置、トーチ、ケーブル、ガスボンベ、流量調整器、アースクランプなどで構成されます。
溶接電源から供給された電気はトーチへ流れ、コンタクトチップを通してワイヤへ伝わります。
ワイヤの先端が母材に近づくとアークが発生し、数千度に達する高温によって接合部が溶けます。
同時に送給されるワイヤも溶け、溶融池に加わって溶接ビードを作る仕組みです。
一般的な鋼材のMAG溶接では、ワイヤをプラス極、母材をマイナス極に接続する直流逆極性が採用されます。
この接続により、アークの安定性や溶け込みのバランスを得やすくなります。
基本的な作業の流れは、母材の清掃、部材の固定、ガス流量の確認、ワイヤ送給、アーク発生、ビード形成、冷却後の外観確認という順番です。
どこか一つでも準備が不足すると、アークの不安定やブローホールの発生につながるため、開始前の点検が重要になります。
半自動溶接との関係
MAG溶接は、現場では半自動溶接と呼ばれることがあります。
半自動とは、ワイヤの送給が機械で自動化されている一方、トーチを動かす操作は作業者が行う方式を指します。
つまり半自動溶接は操作方式の呼び方であり、MAG溶接はガスの性質を含めた溶接法の分類です。
両者は同じ意味で使われる場合もありますが、厳密には着目点が異なります。
ロボットがトーチを動かす設備では自動溶接となりますが、使用している溶接法そのものはMAG溶接であるケースが少なくありません。
半自動か自動かは操作の自動化度合いを表し、MAGかMIGかは主にシールドガスの種類を表すと理解すると整理しやすいでしょう。
アークとシールドガスの働き
続いてはアークとシールドガスの働きを確認していきます。
アーク熱による母材とワイヤの溶融
アークとは、電極であるワイヤと母材の間に発生する放電現象です。
強い光と熱を伴うため、裸眼で見続けると目を傷めるおそれがあります。
MAG溶接では、アーク熱によって母材の表面とワイヤ先端を同時に溶かします。
溶けた金属は溶融池となり、トーチの移動に合わせて後方へ残り、冷えることで連続した溶接ビードになります。
アーク長が長すぎると飛散するスパッタが増え、短すぎるとワイヤが母材に触れやすくなってアークが不安定になります。
適正な距離を維持することが、滑らかなビードと安定した溶け込みにつながります。
アーク長はおおむね電圧と関係します。
電圧を上げるとアークは広がりやすくなり、ビード幅は広がる傾向があります。
一方で上げすぎると余分なスパッタやアンダーカットを招く場合があるため、電流との組み合わせで調整します。
二酸化炭素と混合ガスの違い
MAG溶接で広く使われるガスには、二酸化炭素のみを使う方法と、アルゴンを主体に二酸化炭素または酸素を混ぜる方法があります。
二酸化炭素は比較的導入しやすく、深い溶け込みを得やすいため、一般構造用鋼材の接合でよく選ばれます。
ただし、アークが荒れやすく、スパッタが多くなる傾向があります。
アルゴン主体の混合ガスはアークが安定しやすく、ビード外観も整えやすい点が魅力です。
仕上げ工程を減らしたい場合や、薄板で変形を抑えたい場合には、混合ガスが有力な選択肢になるでしょう。
| ガスの種類 | 主な特徴 | 向きやすい用途 |
|---|---|---|
| 二酸化炭素 | 溶け込みを確保しやすく、コストを抑えやすい | 鉄骨、建設機械、厚板の一般溶接 |
| アルゴンと二酸化炭素の混合ガス | アークが安定し、スパッタを抑えやすい | 薄板、外観を重視する製品、ロボット溶接 |
| アルゴンと酸素の混合ガス | ぬれ性を得やすく、ビードを整えやすい | 量産部品、機械構造物、連続溶接 |
ガス流量と風の影響
シールドガスは、多ければ多いほどよいわけではありません。
流量が少なすぎると大気を十分に遮断できず、溶接金属に気孔が生じるおそれがあります。
反対に流量が多すぎると周囲の空気を巻き込み、保護効果が下がる場合もあります。
トーチノズルの口径、屋内外の環境、母材形状によって適正値は変わりますが、まずはメーカー推奨条件を基準にすることが大切です。
屋外作業では横風によりガスシールドが乱れやすくなります。
風速がある環境では防風対策を行い、必要に応じて作業場所を囲うことが欠かせません。
ノズル内部にスパッタが堆積しているとガスが均一に出ないため、定期的な清掃も品質管理の一部です。
ワイヤと母材に応じた条件設定
続いてはワイヤと母材に応じた条件設定を確認していきます。
ソリッドワイヤの役割
MAG溶接で使われる代表的な溶接材料は、内部まで金属が詰まったソリッドワイヤです。
ワイヤには、溶接金属の強度や成分を調整する元素が含まれています。
母材の種類に適したワイヤを選ばないと、十分な強度が得られなかったり、割れやすくなったりする可能性があります。
一般的な軟鋼では、さびや油分の影響を考慮したワイヤが用いられることもあります。
ワイヤ径は細いほど低電流域で扱いやすく、薄板への適性を持ちます。
太いワイヤは高い溶着量を確保しやすく、厚板や長い溶接線を効率よく施工したい場面に向きます。
ワイヤ径の選定は板厚と姿勢に直結するため、作業前に図面と施工条件を照らし合わせましょう。
電流電圧とワイヤ送給速度
MAG溶接では、ワイヤ送給速度を上げると、基本的には電流も増える関係にあります。
電流が低すぎると溶け込み不足になりやすく、高すぎると母材が溶け落ちる危険があります。
電圧はアークの広がりやビード形状に関わる重要な項目です。
適切な電流と電圧は、板厚、継手形状、溶接姿勢、ワイヤ径、ガス種によって変化します。
条件設定を考える際は、板厚が薄いほど入熱を抑え、板厚が厚いほど必要な溶け込みを確保するという考え方が基本です。
入熱が過大になると、ひずみ、焼け、母材の変形が起こりやすくなります。
試験片でビードを確認し、外観だけでなく断面の溶け込みも評価すると、条件決定の精度が高まります。
| 調整項目 | 低すぎる場合 | 高すぎる場合 |
|---|---|---|
| 電流 | 溶け込み不足、融合不良 | 溶け落ち、過大な入熱 |
| 電圧 | アーク不安定、ビードが盛り上がりやすい | スパッタ増加、アンダーカット |
| 送給速度 | アークが途切れやすい | ワイヤの突っ込み、電流過大 |
| 溶接速度 | 入熱過大、ビード過大 | 溶け込み不足、細いビード |
母材の清掃と継手準備
高性能な溶接機や適切なワイヤを使っても、母材表面が汚れていれば安定した品質は得にくくなります。
油、塗料、水分、さび、めっき、ほこりなどは、気孔や割れ、アーク不安定の原因になります。
溶接線の周辺は、ワイヤブラシ、研磨材、脱脂剤などを用いて清掃しておくことが基本です。
板厚が大きい場合は、開先加工によって溶け込みのための空間を確保します。
突合せ継手、すみ肉継手、重ね継手など、継手形状に合わせてルート間隔や開先角度を設定する必要があります。
溶接前の仮付け精度も仕上がりを左右します。
部材のずれを放置すると、必要な脚長や溶け込みが確保しにくく、後工程で修正が必要になるでしょう。
MAG溶接の特徴と他方式との比較
続いてはMAG溶接の特徴と他方式との比較を確認していきます。
高い溶着速度と作業効率
MAG溶接の大きな利点は、被覆アーク溶接と比べて溶着速度を高めやすい点です。
ワイヤが連続送給されるため、溶接棒を交換するために作業を中断する回数を減らせます。
長い溶接線や大量生産では、この差が作業時間とコストに大きく影響します。
溶接後にスラグを除去する工程が比較的少ない点も、作業性の向上につながります。
専用治具とロボットを組み合わせれば、同じ品質を繰り返し再現しやすくなります。
量産と自動化への適性は、MAG溶接が製造業で広く採用される理由の一つです。
MIG溶接とCO2溶接の違い
MIG溶接は、Metal Inert Gas Weldingの略称です。
アルゴンやヘリウムなど、溶融金属への化学的作用が小さい不活性ガスを主に使用します。
アルミニウム、ステンレス鋼、銅合金など、酸化の影響を受けやすい材料ではMIG溶接が選ばれることがあります。
これに対してMAG溶接は、活性成分を含むガスを使い、主に軟鋼や低合金鋼の接合で活躍します。
CO2溶接は、二酸化炭素のみをシールドガスに使うMAG溶接の一種と考えると分かりやすいでしょう。
| 溶接方法 | 主なシールドガス | 主な対象材料 | 特徴 |
|---|---|---|---|
| MAG溶接 | 二酸化炭素、アルゴン系混合ガス | 軟鋼、低合金鋼 | 高能率で構造物に適する |
| MIG溶接 | アルゴン、ヘリウム | アルミニウム、ステンレス鋼 | 酸化を抑えやすく外観を整えやすい |
| TIG溶接 | アルゴンなど | 薄板、非鉄金属、精密部品 | 高品質だが速度は抑えめ |
| 被覆アーク溶接 | 被覆剤による保護 | 各種鋼材 | 屋外対応しやすく設備が比較的簡素 |
スパッタと溶接姿勢の課題
MAG溶接には多くの利点がある一方で、スパッタが発生しやすいという課題があります。
スパッタとは、溶接中に飛び散る小さな金属粒です。
製品表面に付着すると外観を損ね、塗装不良や組み立て不良の原因になることもあります。
電流と電圧の調整、適切なガス選び、ノズル清掃、トーチ角度の管理によって、発生量を抑えられます。
また、下向き姿勢以外では溶融金属が垂れやすくなります。
立向きや上向きの溶接では、入熱を抑えながら短いアークを保つなど、姿勢に応じた技術が必要です。
MAG溶接は能率に優れますが、設定が不適切なまま作業すると、スパッタ、気孔、アンダーカット、融合不良が起こりやすくなります。
効率だけで判断せず、求める強度、外観、後処理の工数まで含めて条件を選定することが重要です。
MAG溶接が活用される用途
続いてはMAG溶接が活用される用途を確認していきます。
建築鉄骨と橋梁部材
建築鉄骨の柱、梁、ブレース、階段部材などには、多くの溶接接合が使われています。
MAG溶接は、炭素鋼や構造用鋼材を効率よく接合できるため、鉄骨製作工場で重要な役割を担います。
部材が大型化すると、溶接長も長くなります。
連続送給できるMAG溶接は、作業の中断を抑えながら必要な脚長やのど厚を確保するうえで有効です。
ただし、建築構造物では設計図書や施工要領書に沿った品質管理が求められます。
外観検査だけでなく、必要に応じて超音波探傷試験などを実施し、内部欠陥の有無を確認します。
自動車と輸送機器の製造
自動車の車体部品、フレーム、マフラー周辺部品、建設車両、農業機械などでもMAG溶接が利用されています。
量産工場では溶接ロボットを導入し、一定の軌跡、速度、姿勢で作業を繰り返します。
ロボット化により生産性を高めるだけでなく、作業者ごとのばらつきを減らしやすくなります。
薄板部品では、過大な入熱によるひずみを抑える工夫が欠かせません。
混合ガスの採用やパルス制御を活用し、必要な溶け込みと低ひずみを両立させる技術が用いられます。
完成品の外観が重視される部品では、スパッタ除去や研磨工程まで考慮した条件設計が必要です。
産業機械と補修作業
産業機械の架台、コンベヤ、タンク、配管支持材、工作機械のカバーなど、MAG溶接の用途は多岐にわたります。
新規製作だけでなく、摩耗した部品の肉盛りや、破損部の補修でも使われます。
補修溶接では、元の部材に含まれる油分、疲労、腐食、残留応力などを見極める必要があります。
表面だけを溶かして補修したように見えても、内部に割れが残れば再び破損するおそれがあります。
予熱や後熱が必要になる材料もあるため、材質不明の部材は安易に施工しないことが大切です。
補修ほど事前調査が重要という点は、製作溶接と異なる注意点といえるでしょう。
品質管理と安全作業の要点
続いては品質管理と安全作業の要点を確認していきます。
代表的な溶接欠陥
MAG溶接で確認したい欠陥には、ブローホール、ピット、アンダーカット、オーバーラップ、スラグ巻き込み、融合不良、割れなどがあります。
ブローホールは、溶接金属内部に残る気泡です。
母材の油分や水分、ガス不足、風の影響、ノズル詰まりなどが原因になります。
アンダーカットは、ビードの端部に溝が残る状態で、強度低下につながる可能性があります。
過大な電圧や速すぎるトーチ移動、適切でない角度が関係することがあります。
融合不良は、溶接金属と母材、または前のビードとの結合が十分でない状態です。
外観がきれいでも内部品質が十分とは限らないため、施工条件の記録と必要な検査を組み合わせることが重要です。
欠陥対策の基本は、母材清掃、適正なガスシールド、安定したアーク長、継手に合った入熱、施工後の確認です。
問題が起きた場合は、作業者だけの原因と決めつけず、材料、装置、環境、条件を順に確認しましょう。
保護具と作業環境
MAG溶接では、強いアーク光、火花、高温の金属、ヒューム、感電などの危険があります。
遮光面、溶接用手袋、難燃性の作業服、安全靴を適切に着用することが基本です。
アーク光には紫外線が含まれるため、周囲の作業者を保護するための遮光カーテンも必要になります。
溶接ヒュームは作業者の呼吸域に滞留しやすいため、局所排気装置や全体換気を整えることが大切です。
狭い場所での作業では酸欠や有害ガスのリスクもあるため、通常の作業以上に慎重な管理が求められます。
可燃物の近くでは火花が飛散しないよう養生し、消火器の位置も事前に確認しておくと安心です。
日常点検と施工記録
安定した溶接品質を保つには、日常点検を習慣化することが欠かせません。
送給ローラーの摩耗、ライナーの詰まり、コンタクトチップの穴径拡大、ノズル内のスパッタ付着は、アーク不安定の原因になります。
ガスホースの損傷や接続部の漏れも、シールド不良につながります。
作業前にはワイヤの状態、極性、アースの接続、ガス残量、流量計の表示を確認しましょう。
施工後は、使用したワイヤ、ガス、電流、電圧、溶接速度、作業者、検査結果を記録しておくと、再現性の向上に役立ちます。
記録は品質トラブルの原因追跡だけでなく、次回の条件改善にも活用できます。
MAG溶接の理解と活用のまとめ
MAG溶接は、連続送給されるワイヤと活性成分を含むシールドガスを用い、主に鉄鋼材料を効率よく接合するアーク溶接です。
二酸化炭素を使うCO2溶接はMAG溶接の一種であり、アルゴン系混合ガスを使う場合は、アーク安定性やビード外観を改善しやすくなります。
高い作業能率は大きな魅力ですが、母材の清掃、ガス流量、ワイヤ選定、電流と電圧、トーチ操作のどれかが乱れると、気孔やスパッタ、融合不良などの原因になります。
まずは対象となる母材の材質と板厚、継手形状、必要な強度、作業環境を確認し、適切な条件を設定することが重要です。
建築鉄骨、自動車、産業機械、補修作業など、MAG溶接は多様な製造現場を支えています。
その特性を正しく理解し、安全管理と品質管理を徹底することで、強度と生産性を両立した溶接施工につなげられるでしょう。