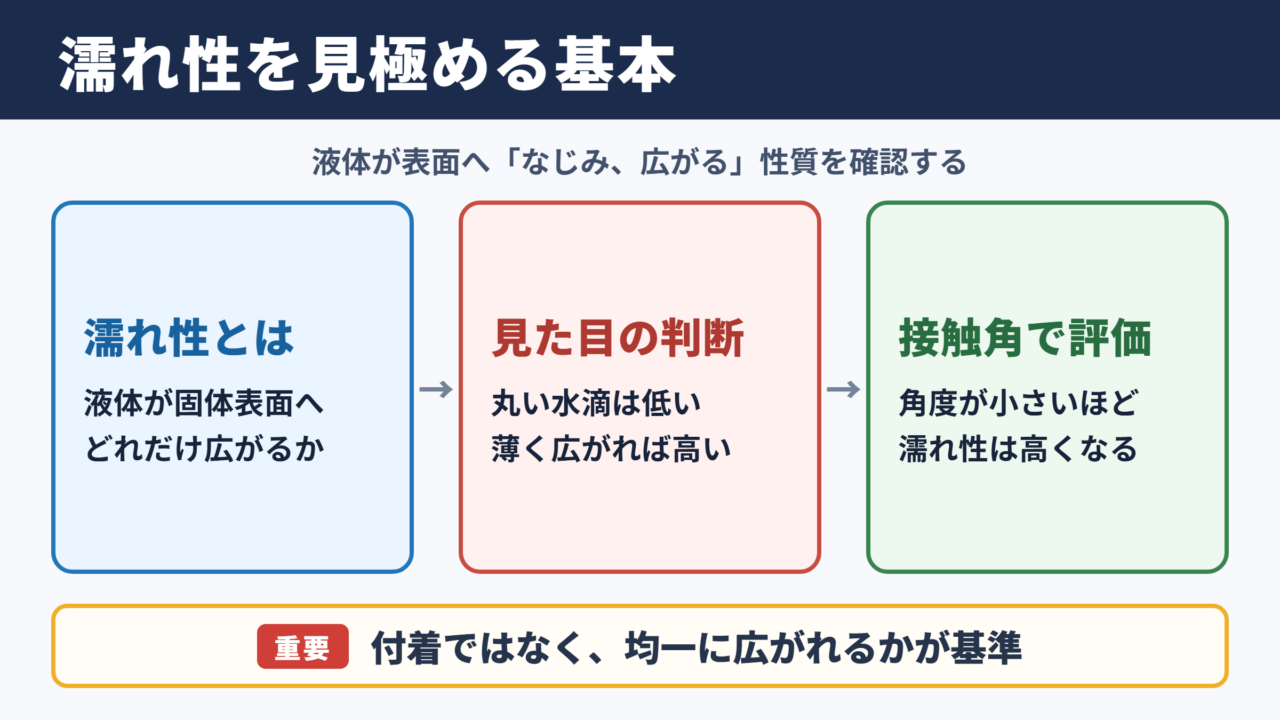
濡れ性は、液体が材料表面にどのように広がり、なじむかを示す重要な性質です。
塗装、接着、印刷、洗浄、コーティング、インクジェット、医療材料など、多くの製造工程で品質を左右します。
見た目には同じ金属や樹脂でも、表面の汚れ、酸化膜、粗さ、処理履歴によって液体の広がり方は大きく変化します。
本記事では濡れ性の意味から、表面張力との関係、接触角による評価、親水性と疎水性の違い、材料表面を改善する方法までわかりやすく解説します。
濡れ性の基本と判断基準
それではまず濡れ性の基本と、良し悪しを判断する目安について解説していきます。
濡れ性が示す液体と固体のなじみ方
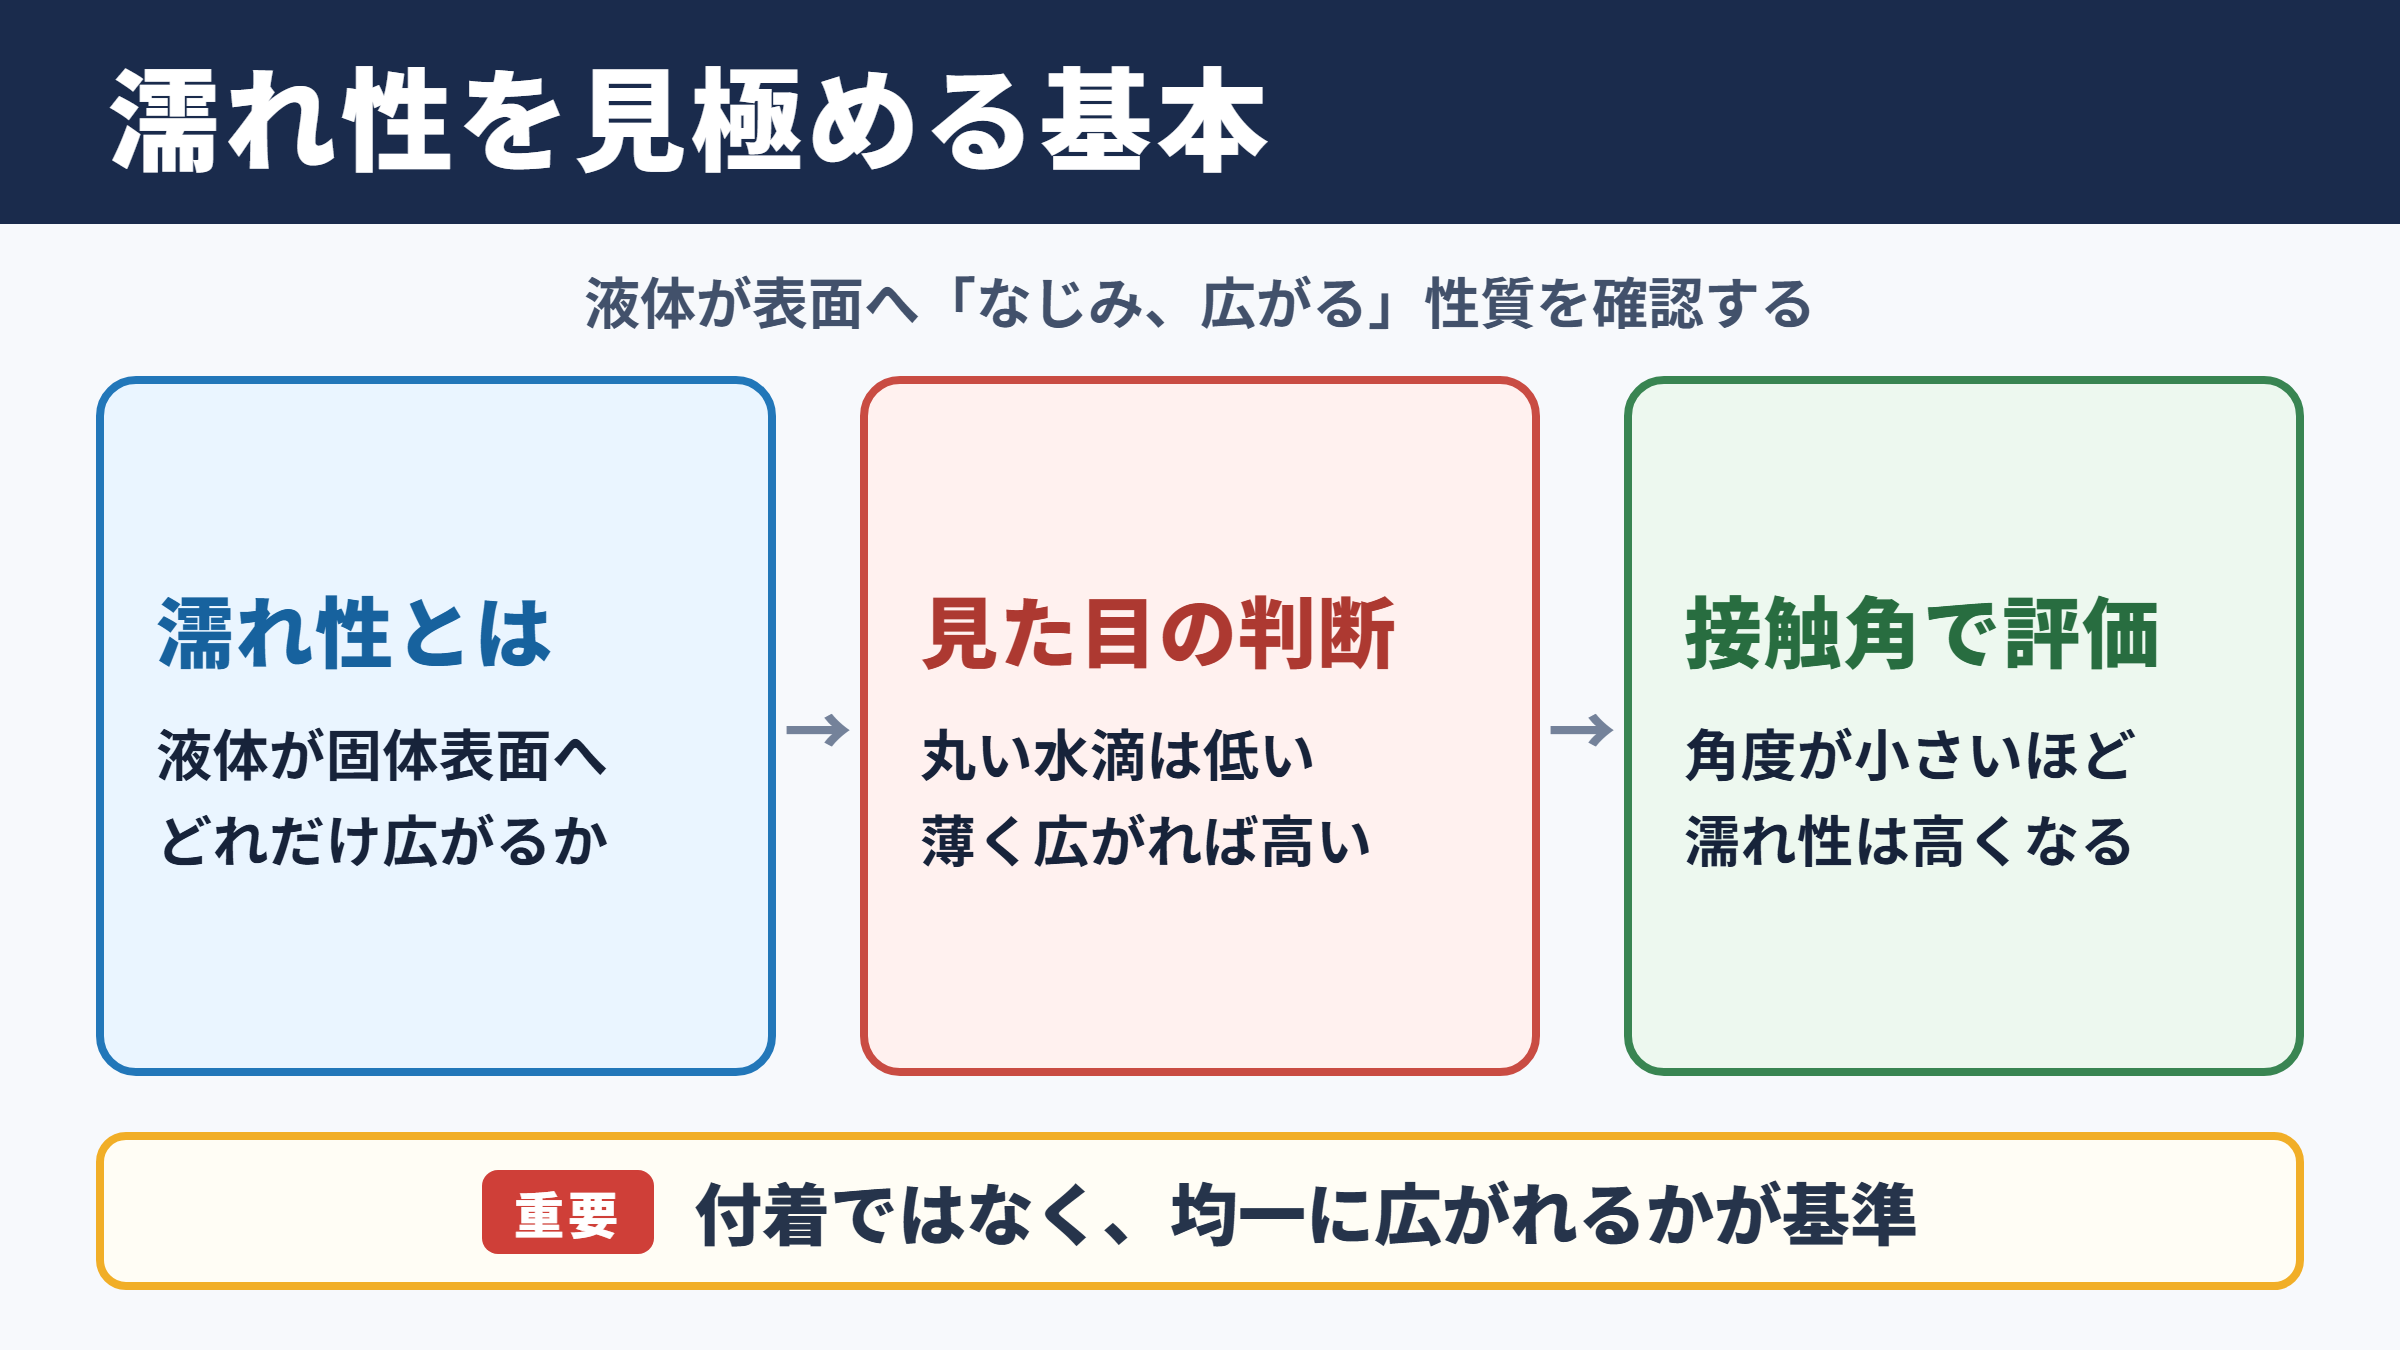
濡れ性とは、液体が固体表面に接触したときに、どれほど広がりやすいかを表す性質です。
水滴を机の上に落とした場面を想像するとわかりやすいでしょう。
水滴が丸く盛り上がる表面では濡れ性が低く、薄く広がる表面では濡れ性が高いと判断します。
製造現場では、液体が単に付着するだけでなく、材料のすみずみまで均一に広がることが求められます。
たとえば塗料が均一に広がらなければ、塗膜のムラ、はじき、ピンホール、密着不良につながります。
接着剤の場合も同様で、接着剤が被着体の微細な凹凸に入り込めなければ、十分な接着強度を得にくくなります。
濡れ性は液体が付くかどうかではなく、材料表面となじみながら広がれるかを判断する尺度です。
濡れ性が高い材料表面では、液体が広がりやすく、塗装や接着の均一性を確保しやすくなります。
一方で濡れ性が低い表面は、水をはじく用途には有効でも、印刷や接着では不利になる場合があります。
濡れ性を左右する接触角の考え方
濡れ性を数値で表す代表的な指標が接触角です。
接触角とは、固体表面に置かれた液滴の輪郭と、材料表面が接する部分にできる角度を指します。
一般に接触角が小さいほど液滴は広がりやすく、濡れ性が高い状態と考えられます。
反対に接触角が大きい場合、液滴は丸くなりやすく、表面は液体を受け入れにくい状態です。
接触角が小さい状態は液体が横方向へ広がりやすい状態です。
接触角が大きい状態は液体が球状にまとまりやすい状態です。
評価では液滴の見た目だけでなく、測定液の種類、温度、液滴量、測定までの時間もそろえる必要があります。
| 接触角の目安 | 濡れ性の傾向 | 表面で起こりやすい状態 |
|---|---|---|
| おおむね10度以下 | 非常に高い | 液体が素早く広がりやすい状態 |
| おおむね10度から30度 | 高い | 塗装や接着に適した表面になりやすい状態 |
| おおむね30度から70度 | 中程度 | 液体の種類や工程条件により評価が分かれる状態 |
| おおむね70度から90度 | 低め | 液体が広がりにくく、はじきが生じやすい状態 |
| おおむね90度以上 | 低い | 水滴が丸まりやすく、疎水的な状態 |
用途によって異なる適切な濡れ性
濡れ性は高ければ高いほど良いとは限りません。
必要な濡れ性は、液体の種類と製品に求める機能によって変わります。
塗装や接着では高い濡れ性が望まれることが多い一方、防水衣料、屋外部材、防汚コーティングでは低い濡れ性が価値になります。
電子部品では、はんだが電極に適切に濡れることが接合品質に直結します。
しかし、基板の不要な領域まで広がると、ブリッジや汚染の原因になるでしょう。
医療分野では、血液、薬液、細胞培養液などに対する濡れ性が、材料の生体適合性や操作性に影響します。
濡れ性の評価では、材料単体ではなく、実際に使う液体との組み合わせで考えることが大切です。
表面張力と界面張力の関係
続いては表面張力と界面張力が、濡れ性にどう関わるのかを確認していきます。
表面張力が働く仕組み
表面張力とは、液体の表面積をできるだけ小さくしようとする力です。
液体の内部では分子が周囲からほぼ均等に引き合いますが、表面付近の分子は外側から引かれる力が弱くなります。
そのため液体表面には、内側へ縮もうとする働きが生まれます。
水滴が丸い形になりやすいのは、表面張力によって表面積を小さくしようとするためです。
水は比較的表面張力が高い液体であり、油や有機溶剤とは濡れ方が異なることがあります。
低表面張力の液体は広がりやすい傾向がありますが、材料表面との相性を無視して判断することはできません。
液体自身の表面張力と、固体表面が持つ性質の組み合わせが濡れ性を決めます。
固体と液体の界面で起こる力
濡れ性を理解するには、空気と液体、固体と液体、固体と空気の三つの境界を考える必要があります。
この境界面で働く力を界面張力と呼びます。
液体が固体の上で広がるには、液体同士がまとまろうとする力よりも、固体と液体が引き合う力が十分に大きいことが必要です。
材料表面が液体を引き付けやすい場合、液滴は横に広がり、接触角は小さくなります。
反対に、液体が自分自身でまとまる力が優勢な場合、液滴は丸まり、接触角は大きくなります。
濡れ性の考え方では、液体が広がる力と、液滴が縮もうとする力のつり合いを見ます。
固体と液体の親和性が高いほど、液滴は材料表面に広がりやすくなります。
実際の材料表面では、化学組成、汚染、粗さも加わるため、単純な理論値だけでは判断しにくい場合があります。
表面自由エネルギーとのつながり
固体表面の濡れやすさを考える際には、表面自由エネルギーも重要です。
表面自由エネルギーが高い材料は、一般に液体を引き付けやすく、濡れ性が高くなりやすい傾向があります。
金属、ガラス、セラミックスなどは、清浄な状態では比較的高い表面自由エネルギーを持つことが多い材料です。
一方でポリエチレン、ポリプロピレン、フッ素樹脂、シリコーンなどは低表面エネルギー材料として知られています。
これらの樹脂は水をはじきやすい反面、塗装や接着では前処理が必要になることがあります。
低表面エネルギー材料では、表面改質によって液体との親和性を高める工程が品質安定の鍵になります。
親水性と疎水性の特徴
続いては親水性と疎水性の違い、それぞれが活用される場面を確認していきます。
親水性材料に見られる性質
親水性とは、水との親和性が高く、水滴が表面に広がりやすい性質です。
親水性の高い表面では、水の接触角が小さくなりやすく、水膜が均一に形成される場合があります。
ガラス表面を十分に洗浄したとき、水滴が広がる現象は親水性の例として理解しやすいでしょう。
親水性は塗装前処理、印刷、接着、洗浄、医療用デバイス、曇り止め加工などで重視されます。
たとえば防曇用途では、水滴を細かな粒として残すより、薄い水膜として広げたほうが視界を妨げにくくなります。
ただし親水性の表面は、湿気や汚れを引き寄せやすいこともあるため、使用環境まで考慮した設計が必要です。
疎水性材料に見られる性質
疎水性とは、水をはじきやすく、水滴が球状になりやすい性質です。
水の接触角が90度を超える表面は、一般に疎水的と扱われます。
撥水衣料、車の窓ガラス用コーティング、屋外建材、防汚フィルムなどでは、疎水性が機能として活用されています。
特に水滴が転がり落ちる性質を持たせることで、汚れの付着を抑えたり、乾燥性を高めたりできます。
一方で、強い疎水性は塗料や接着剤をはじく原因にもなります。
製造工程で接着不良が起きる場合、材料が本来持つ疎水性に加え、離型剤、油分、シリコーンなどの付着を疑う必要があるでしょう。
撥水性と接着性は両立しにくい場合が多く、製品の用途ごとに表面機能を設計する必要があります。
超親水性と超疎水性の活用
接触角が非常に小さい表面は超親水性、非常に大きい表面は超疎水性と呼ばれます。
超親水性の表面では、水滴がほとんど球状にならず、すばやく広がる特徴があります。
防曇ミラー、セルフクリーニング性を持つガラス、光触媒を利用した表面処理などに利用されることがあります。
超疎水性では、水滴が表面上を転がりやすく、汚れを巻き込みながら落とす効果が期待されます。
ただし、こうした高機能表面は微細な凹凸構造に依存する場合があり、摩耗や傷で性能が低下することもあります。
性能の数値だけでなく、耐久性、耐薬品性、耐候性、清掃条件まで含めて評価する視点が欠かせません。
親水性と疎水性は優劣ではなく、目的に応じた表面機能の違いです。
塗る、接着する、洗う工程では親水性が重視されやすく、水を防ぐ、汚れを落とす用途では疎水性が役立ちます。
接触角による評価方法
続いては濡れ性の代表的な評価方法である、接触角測定について確認していきます。
静的接触角の測定手順
静的接触角は、材料表面に一定量の液滴を置き、その形状から角度を測定する方法です。
接触角計では、液滴を横方向から撮影し、液滴の輪郭と試料表面の接点を画像解析して角度を求めます。
測定の再現性を高めるには、試料の洗浄、保管条件、液滴量、滴下速度、測定位置を一定にすることが重要です。
とくに表面は目に見えない油分や粉じんの影響を受けやすく、素手で触れるだけでも結果が変わることがあります。
材料の端部、傷、印刷部、成形の流れ方向では表面状態が異なる可能性があるため、複数箇所を測ることが望ましいでしょう。
接触角の数値は一回だけの測定値ではなく、複数点の平均値とばらつきで評価することが基本です。
| 管理項目 | 確認内容 | 結果への影響 |
|---|---|---|
| 試料の洗浄 | 油分、粉じん、指紋の除去 | 汚染による接触角上昇を抑えやすい |
| 測定液 | 純水、溶剤、実液などの選定 | 実際の工程に近い濡れ性を確認できる |
| 液滴量 | 一定の体積で滴下 | 液滴形状の比較精度を保ちやすい |
| 測定時間 | 滴下直後か一定時間後かを統一 | 吸収や蒸発による差を抑えやすい |
| 測定位置 | 複数地点で測定 | 表面の不均一性を把握しやすい |
動的接触角とぬれ広がりの評価
液滴が前進するときの角度と、後退するときの角度を測定する方法は動的接触角評価と呼ばれます。
前進接触角と後退接触角の差は接触角ヒステリシスとして扱われ、表面の不均一性や粗さ、液滴の移動しやすさを知る手掛かりになります。
見かけの静的接触角が同じであっても、水滴が転がりやすい表面と、強く張り付く表面では実用性能が異なる場合があります。
撥水コーティングでは、接触角だけでなく、液滴が滑り始める角度である転落角や滑落角も重要な評価項目です。
塗装やインクの用途では、滴下後にどの程度の速度で液体が広がるかを観察する評価も役立ちます。
工程で発生する短時間のぬれ不良を調べる場合、静的な数値だけに頼らないことが大切です。
表面自由エネルギーの算出
異なる性質を持つ複数の試験液を使うことで、材料表面の表面自由エネルギーを推定できます。
代表的には、水のような極性液体と、ジヨードメタンなどの非極性液体を組み合わせ、接触角の結果から成分を解析します。
表面自由エネルギーは、分散成分と極性成分に分けて考えられることがあります。
極性成分が低い樹脂表面では、水系塗料や極性の高い接着剤との相性が悪くなる場合があります。
ただし算出方法によって結果が変わることもあるため、異なる設備や文献値と単純比較する際には注意が必要です。
接触角測定は濡れ性を比較する有効な方法ですが、接着強度そのものを直接保証する試験ではありません。
重要な製品では、接触角に加えて引張試験、はく離試験、塗膜外観、耐久試験などを組み合わせます。
評価の目的を明確にして、必要な測定項目を選ぶことが品質管理につながります。
材料表面の状態と改善方法
続いては濡れ性が低下する主な原因と、材料表面を改善する代表的な方法を確認していきます。
汚れと表面状態による濡れ性低下
濡れ性の低下原因として多いのが、油分、離型剤、指紋、ほこり、シリコーン成分などの表面汚染です。
素材自体の性質に問題がなくても、表面に薄い汚染層があるだけで液体は広がりにくくなります。
金属表面では酸化膜や防錆油、樹脂表面では成形時に使われる添加剤や離型剤が影響することがあります。
また、保管期間が長くなると空気中の有機物が付着し、処理直後には高かった濡れ性が低下する場合もあります。
濡れ性不良が起きた際は、材料の種類だけでなく、洗浄、保管、搬送、作業者の接触まで確認することが重要です。
洗浄と物理的な表面改質
比較的軽い汚れであれば、適切な洗浄によって濡れ性を回復できることがあります。
水系洗浄、溶剤洗浄、超音波洗浄、アルカリ洗浄などは、対象材料と汚染物の種類に合わせて選定します。
研磨、ブラスト、エッチングなどで表面粗さを変える方法もあります。
表面に適度な凹凸を作ることで実際の接触面積が増え、液体が入り込みやすくなる場合があります。
ただし粗さの影響は、材料の化学的な性質や液体の種類によって変化します。
粗くすれば必ず濡れ性が改善するとは限らず、汚れが残りやすくなる可能性も考える必要があります。
プラズマ処理とコロナ処理
樹脂フィルムや成形品の濡れ性改善には、プラズマ処理やコロナ処理が広く使われます。
これらの表面改質では、表面の汚れを除去するとともに、極性を持つ官能基を導入し、表面自由エネルギーを高めます。
ポリエチレンやポリプロピレンのような低表面エネルギー材料でも、印刷、ラミネート、接着に適した表面へ改質しやすくなります。
処理後の濡れ性は時間とともに低下することがあり、この現象は経時変化として管理が必要です。
処理から印刷や接着までの時間、保管温度、包装方法を定めることで、工程の安定化を図れます。
表面改質を行った後は、接触角やダイン値の確認だけで終わらせず、実際の塗装、印刷、接着工程で性能を確認することが重要です。
数値上の濡れ性が良くても、処理ムラや経時変化があれば製品品質は安定しません。
濡れ性と表面張力のまとめ
濡れ性とは、液体が材料表面に広がり、なじむ程度を示す性質です。
評価の中心となる接触角が小さいほど、一般には液体が広がりやすく、濡れ性が高いと判断できます。
濡れ性には液体の表面張力だけでなく、固体表面の自由エネルギー、界面張力、表面の汚れ、粗さ、化学組成が関係します。
親水性は水と親和しやすい性質、疎水性は水をはじきやすい性質であり、用途によって求められる性能は異なります。
塗装、接着、印刷では親水性や高い濡れ性が必要になりやすく、防水、防汚、撥水の用途では疎水性が活用されます。
接触角測定を行う際は、試料の洗浄状態、測定液、液滴量、測定位置、測定時間をそろえ、複数回の結果から判断することが大切です。
濡れ性に問題がある場合は、材料そのものだけでなく、表面汚染、保管条件、前処理、プラズマ処理やコロナ処理の条件まで確認すると改善につながるでしょう。
材料表面と液体の相性を正しく把握することが、安定した製造品質と製品性能を支える第一歩です。