半田の濡れ性とは?良好な接合に必要な条件と評価のポイント(はんだ付け、接触角、フラックス、酸化膜など)
はんだ付けの品質を左右する要素として、半田の濡れ性は非常に重要です。
見た目には半田が付いているようでも、接合面に十分な濡れが起きていなければ、導通不良、接合強度の低下、経年劣化などの問題につながることがあります。
電子基板、端子、リード線、金属部品のいずれを接合する場合でも、半田、母材、フラックス、加熱条件のバランスを理解することが欠かせません。
この記事では、濡れ性の意味から接触角による評価、酸化膜やフラックスの影響、安定したはんだ付けを行うための実務的な確認ポイントまでを詳しく解説します。
半田の濡れ性の意味と良好な接合の条件
それではまず、半田の濡れ性と良好な接合の条件について解説していきます。
濡れ性が示す半田と金属表面のなじみ方
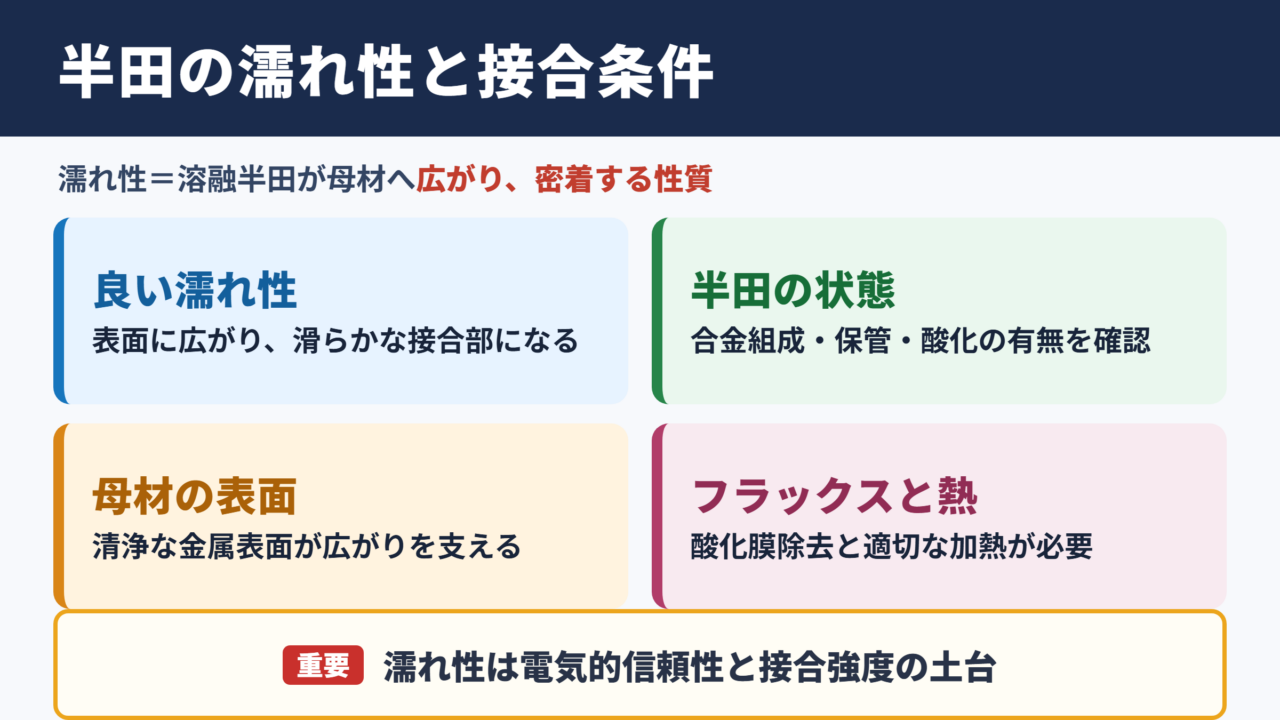
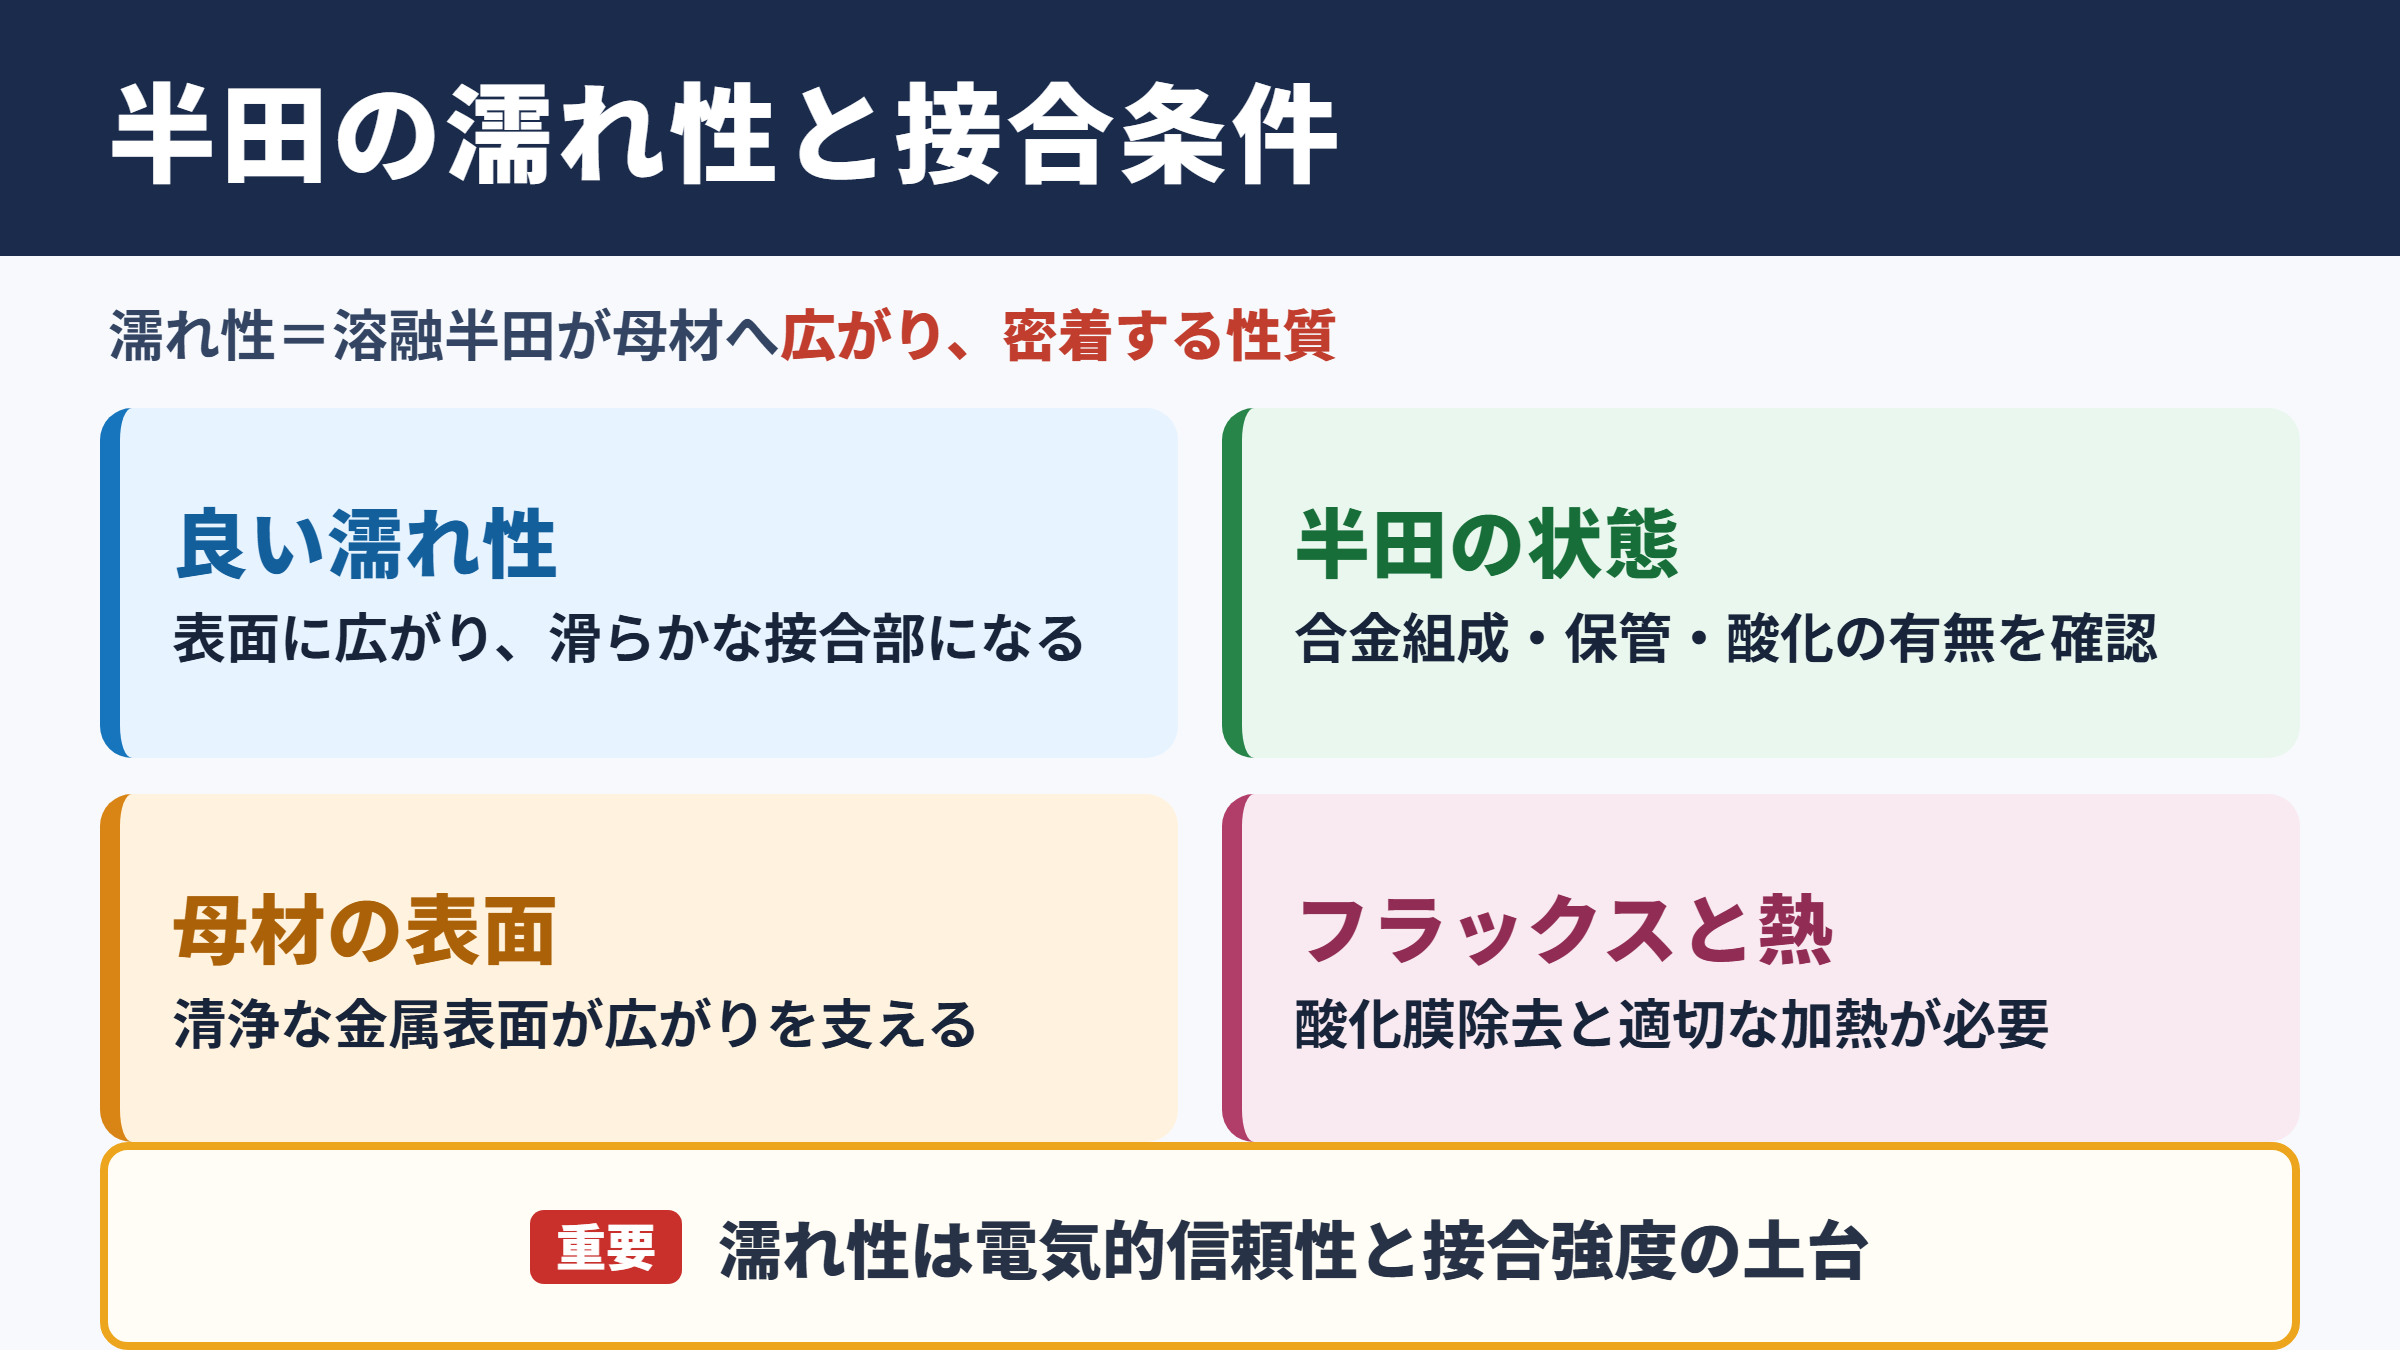
半田の濡れ性とは、溶融した半田が母材の表面に広がり、密着して接合する性質のことです。
ここでいう母材とは、プリント基板の銅箔、部品の端子、コネクター、リード線、金属ケースなど、半田が接触する金属側を指します。
濡れ性が良い状態では、溶けた半田が表面上に自然に広がり、接合部に滑らかなフィレットが形成されます。
反対に濡れ性が悪い場合、半田は丸い球状のまま残りやすく、母材に密着せず、はじかれたような外観になります。
この違いは単なる見栄えではありません。
金属同士が適切に接触し、界面に金属間化合物が形成されるかどうかに関わるため、濡れ性は電気的な信頼性と機械的な接合強度の土台になります。
半田が広がっているからといって、必ずしも理想的な接合とは限りません。
過度な加熱やフラックス残渣、母材のめっき状態なども確認し、外観と工程条件を合わせて判断する必要があります。
良好な半田接合に必要となる四つの要素
良好な半田接合には、半田の性質だけでなく、接合する金属表面、フラックス、熱の与え方が関係します。
どれか一つでも不十分であれば、濡れ不良や接合不良を起こす可能性が高まります。
| 要素 | 確認したい内容 | 不足した場合の主な現象 |
|---|---|---|
| 半田 | 合金組成、保管状態、酸化の有無 | 広がり不足、ダマ、表面荒れ |
| 母材 | 銅、ニッケル、金、すずめっきなどの表面状態 | はじき、未接合、剥離 |
| フラックス | 活性度、塗布量、使用期限、加熱時の働き | 酸化膜除去不足、濡れ遅れ |
| 熱条件 | こて先温度、予熱、加熱時間、熱容量 | 半田未溶融、部品損傷、過熱 |
特に見落とされやすいのが、母材表面の清浄度です。
指紋、油分、切削油、防錆剤、ほこりなどは、薄い膜であっても半田の広がりを妨げることがあります。
洗浄工程がある製品であっても、洗浄液の劣化や乾燥不足によって汚染が残る場合があります。
濡れ性の改善では、温度だけを上げる前に表面状態を確認することが基本です。
濡れと接合強度の関係
半田が母材に濡れると、単に表面へ付着するだけでなく、界面で金属同士の反応が進みます。
このときに形成される金属間化合物は、適度な厚みであれば接合を支える役割を果たします。
一方で、加熱時間が長すぎる場合や高温にさらしすぎた場合には、金属間化合物が厚くなり、接合部が脆くなることもあります。
つまり、濡れ性が良いことと、無制限に加熱することは同じではありません。
良好な半田接合では、母材表面に半田が均一に広がり、適切な界面反応が起こり、十分な強度と導通が得られます。
半田を多く盛ることだけでは接合品質は保証されず、濡れの状態と熱履歴の管理が重要です。
強度を評価する際には、外観検査だけでなく、引張試験、せん断試験、導通試験、断面観察などを組み合わせると判断の精度が上がります。
量産現場では、目視で判定しやすいフィレット形状を基準にしつつ、定期的な破壊試験や工程監査で裏付けを取る方法が有効でしょう。
接触角による濡れ性評価の仕組み
続いては、接触角による濡れ性評価の仕組みを確認していきます。
接触角の基本的な考え方
接触角とは、液体が固体表面に接したとき、液滴の端部で形成される角度のことです。
溶融半田を液体、基板や端子の表面を固体として考えると、接触角の大きさから半田の広がりやすさを評価できます。
一般に、接触角が小さいほど液体は表面に広がりやすく、濡れ性は良好と判断されます。
接触角が大きい場合は液滴が丸く盛り上がり、母材とのなじみが不足している可能性があります。
接触角が小さい状態では、半田が横方向へ広がりやすくなります。
接触角が大きい状態では、半田が球状に近づき、接触面積が小さくなりやすい傾向があります。
ただし、接触角だけで全てのはんだ付け品質を決めることはできません。
実際の接合部では、部品形状、熱の逃げ方、フラックスの揮発、めっき厚さ、半田量などが複雑に影響します。
そのため、接触角は比較評価や異常の早期発見に適した指標として活用することが大切です。
接触角測定で確認する条件
接触角を測定する際は、測定対象の表面状態をそろえる必要があります。
同じ材質でも、洗浄の有無、保管期間、湿度、手で触れたかどうかによって結果が変わることがあります。
半田合金の種類も重要です。
鉛フリーはんだでは、すず、銀、銅を主成分とする合金が多く使われますが、合金の組成によって溶融温度や流動性が異なります。
| 確認項目 | 評価への影響 | 管理の考え方 |
|---|---|---|
| 測定温度 | 粘度と表面張力が変化する | 実工程に近い温度条件にそろえる |
| 加熱時間 | 酸化進行とフラックス活性に影響する | 時間を固定して比較する |
| 表面洗浄 | 油分や異物の影響を受ける | 洗浄条件を記録する |
| 試料保管 | 酸化膜や吸湿の程度が変化する | 保管期間と環境を管理する |
| フラックス量 | 酸化膜除去能力が変わる | 塗布量をできるだけ一定にする |
比較試験では、測定方法よりも前処理条件を統一することが再現性の鍵になります。
評価値だけを記録するのではなく、試料番号、ロット、温度、時間、フラックス、担当者なども残しておくと、後の原因解析に役立ちます。
広がり試験と実装工程での見方
濡れ性の確認では、接触角測定のほかに、半田の広がり面積を見る試験も利用されます。
一定量の半田を試料表面に置き、所定の温度で加熱した後、どの程度まで広がったかを観察する方法です。
広がり面積が大きければ、表面に対する半田の親和性が高い可能性があります。
一方で、広がりが不均一であれば、部分的な酸化、めっきむら、汚染、フラックス塗布不良などを疑う必要があります。
評価の考え方として、同じ半田量、同じ加熱条件、同じ試験片寸法で比較することが重要です。
条件が異なる試験結果を単純に並べても、材料差なのか工程差なのかを判断しにくくなります。
量産の実装工程では、リフロー後の接合部を観察し、半田がランドや端子に十分回り込んでいるかを確認します。
はんだボール、ぬれ不足、ブリッジ、ボイド、フィレットの偏りなども、濡れ性と関連する代表的な確認項目です。
一つの不良だけを見るのではなく、発生位置、特定部品への集中、発生時間帯、基板ロットとの関係まで追うと、原因を絞り込みやすくなります。
フラックスと酸化膜が及ぼす影響
続いては、フラックスと酸化膜が及ぼす影響を確認していきます。
酸化膜が半田をはじく理由
金属の表面は、空気中の酸素や湿気に触れることで酸化しやすくなります。
銅、すず、鉄、ニッケルなどの表面にできる酸化膜は、肉眼では見えないほど薄い場合でも、半田と母材の接触を妨げることがあります。
半田が溶けていても、酸化膜が残っていると金属同士が十分に接触できません。
その結果、半田が球状に残ったり、一部だけが濡れたり、加熱中に一見接合したように見えても冷却後に剥がれたりします。
酸化膜は濡れ不良の代表的な原因であり、目視では判断しにくい点が厄介です。
保管期間が長い部材、湿度の高い環境に置かれた基板、熱履歴を受けた端子などでは、表面酸化の影響を特に注意する必要があります。
また、めっき表面に変色が見られる場合は、使用前に工程基準に従った確認を行うと安心です。
フラックスの役割と選定の考え方
フラックスは、加熱中に酸化膜を除去または還元し、半田が母材へ濡れ広がることを助ける材料です。
はんだ付けの際に煙が出たり、透明な液体が広がったりする部分には、フラックスの働きが関係しています。
フラックスには洗浄が必要なタイプ、低残渣タイプ、水溶性タイプなどがあり、接合性だけでなく、残渣の信頼性や洗浄工程も含めて選定します。
| フラックスの観点 | 確認内容 | 注意点 |
|---|---|---|
| 活性度 | 酸化膜を除去する能力 | 強すぎると残渣管理が必要になる |
| 塗布量 | 接合部に十分届いているか | 過多では飛散や残渣増加につながる |
| 熱特性 | 加熱中に適切に活性化するか | 高温で早く失活しないか確認する |
| 洗浄性 | 残渣を除去できるか | 洗浄不足は絶縁不良の要因になる |
| 材料適合性 | 部品や基板と相性がよいか | 樹脂やめっきへの影響も見る |
フラックスを増やせば常に濡れ性が改善するわけではありません。
塗布量が多すぎると、加熱時の飛散、ボイド、残渣、検査性の低下などを招くことがあります。
工程に合った種類と量を決め、塗布装置のばらつきを定期的に確認することが重要です。
酸化を防ぐ保管と前処理
濡れ性を安定させるには、はんだ付け直前の対策だけでなく、材料の受け入れから保管までを見直すことが効果的です。
基板や端子を高温多湿の場所に長く保管すると、酸化や吸湿が進むことがあります。
袋を開封した後の使用期限、乾燥剤の状態、保管棚の温湿度、先入れ先出しの運用を明確にすると、材料由来の不良を減らしやすくなります。
濡れ不良が発生したときは、こて先温度やリフロー温度だけでなく、部材の保管履歴と表面状態を確認してください。
材料の酸化や汚染が原因であれば、加熱条件を変更しても根本的な改善につながらない場合があります。
前処理としては、工程基準に合った洗浄、軽い研磨、適切な活性化処理などが検討されます。
ただし、研磨によってめっき層を傷つけたり、洗浄液の残りによって別の不良を起こしたりする可能性もあります。
処置を行う場合は、対象材料に適した方法かどうかを事前評価し、再現可能な作業標準に落とし込むことが大切でしょう。
はんだ付け温度と加熱時間の管理
続いては、はんだ付け温度と加熱時間の管理を確認していきます。
適正温度が濡れ性を左右する理由
半田は融点を超えると溶けますが、溶けた直後に十分な濡れが得られるとは限りません。
母材側にも適切な熱が伝わり、フラックスが働き、接合面の酸化膜が除去されることで、安定した濡れが進みます。
こて先温度が低すぎると、半田だけが先に溶け、母材の温度が不足することがあります。
この状態では、半田が端子やランドの上で丸まりやすく、接合部の内部に未接合部分が残るおそれがあります。
一方で温度を上げすぎると、フラックスが急激に揮発し、部品や基板の熱ダメージ、めっきの劣化、パッド剥離を招くことがあります。
適正な温度とは、半田を最も早く溶かす温度ではなく、必要な濡れを安定して得られる温度です。
予熱と熱容量の考え方
大型コネクター、厚い銅箔、金属筐体、放熱部品などは熱容量が大きく、局所的に加熱しても温度が上がりにくい傾向があります。
このような部品では、こて先を長時間当て続けるより、予熱を活用して全体の温度差を小さくする方法が有効です。
予熱により基板全体の熱ショックを抑えながら、接合部が適正温度に到達しやすくなります。
熱容量が大きい接合部では、こて先温度だけでなく、こて先形状、接触面積、予熱温度、加熱時間をセットで見直します。
細いこて先では熱を十分に供給できず、高温設定にしても濡れ不良が改善しないことがあります。
リフロー工程でも、予熱、昇温、ピーク温度、冷却の各領域を管理します。
急激な昇温はフラックスの飛散や部品内部のストレスにつながるため、基板構成や部品仕様に応じた温度プロファイルが必要です。
工程条件は一度決めたら終わりではなく、基板変更、部品変更、季節による室温変化、装置の保全後などにも再確認するとよいでしょう。
加熱不足と過熱を見分ける観察点
加熱不足では、半田表面が不自然に丸い、フィレットが形成されない、ランド側へ半田が回り込まないといった兆候が見られます。
手はんだでは、こて先を外した直後に半田が動く、部品リードを軽く押すとずれるといった状態にも注意が必要です。
過熱の場合は、フラックスが焦げる、基板が変色する、パッドが浮く、半田表面が荒れるなどの現象が起こることがあります。
ただし、外観だけで原因を断定するのは危険です。
同じような表面荒れでも、半田の酸化、材料の汚染、合金の劣化、冷却条件の違いなどが関係する場合があります。
濡れ不良の対策は、温度を上げ続ける方法ではありません。
表面状態、フラックス、熱容量、加熱時間、使用する半田の状態を順番に確認し、原因に合った調整を行うことが重要です。
工程異常が発生した際は、良品と不良品の画像、温度ログ、材料ロット、装置設定を並べて比較すると、改善の手がかりを得やすくなります。
濡れ不良の原因と改善手順
続いては、濡れ不良の原因と改善手順を確認していきます。
代表的な濡れ不良の種類
濡れ不良には、半田が母材に広がらない状態、部分的にしか接合しない状態、加熱中は付いて見えても冷却後に外れる状態などがあります。
現場では、はんだはじき、ぬれ不足、未はんだ、つらら、フィレット不足など、外観に応じた呼び方が使われることもあります。
不良名称よりも重要なのは、どの面で、どの方向に、どの程度発生しているかを具体的に把握することです。
| 現象 | 考えられる主因 | 初期確認のポイント |
|---|---|---|
| 半田が球状に残る | 酸化膜、油分、温度不足 | 母材表面とフラックス状態 |
| ランドの一部だけ濡れない | めっきむら、汚染、印刷ばらつき | 発生位置とロット差 |
| 端子側だけ濡れない | 端子酸化、熱容量差、部品保管不良 | 端子表面と部品履歴 |
| フィレットが小さい | 半田量不足、加熱不足、設計条件 | 印刷量と温度プロファイル |
| 接合後に剥がれる | 界面未接合、応力、熱履歴異常 | 断面観察と強度試験 |
不良の発生場所に規則性があるかどうかは、原因を考えるうえで大きなヒントです。
基板の同じ端だけに集中する場合は温度分布を疑い、特定ロットの部品に集中する場合は表面処理や保管状態を確認します。
ランダムに見える場合でも、作業者、時間帯、設備の立ち上がり直後、フラックス補充後などとの関係を調べると傾向が見つかることがあります。
原因を切り分ける確認順序
濡れ不良の改善では、思いつきで複数の条件を一度に変えないことが重要です。
同時に温度、フラックス、半田、洗浄方法を変更すると、何が改善に効いたのか判断できなくなります。
まず不良品と良品を確保し、外観、材料ロット、工程履歴、温度記録を比較します。
次に、母材の表面状態を観察し、汚染や変色、酸化、めっき異常がないかを確認します。
その後、フラックス量、半田量、加熱条件、装置状態を一つずつ検証すると、原因の切り分けが進みます。
切り分け試験では、一度に変更する条件を一つに絞ります。
たとえば同一基板で温度だけを変え、他の条件を固定すれば、温度の影響を比較しやすくなります。
顕微鏡観察や断面観察が可能であれば、外観からは見えない界面の状態を確認できます。
ボイド、クラック、金属間化合物の厚み、めっき層の状態などを確認することで、再発防止策の精度が高まります。
再発防止につながる工程管理
一時的に濡れ性を改善できても、管理方法が整っていなければ不良は再発します。
再発防止には、材料受け入れ基準、保管条件、使用期限、フラックスの管理方法、温度プロファイルの点検頻度などを明文化することが有効です。
手はんだ工程では、こて先の清掃、こて先形状の交換時期、作業者教育、作業時間のばらつきも品質に影響します。
自動実装工程では、印刷機の版離れ、メタルマスクの清掃、窒素雰囲気の管理、リフロー炉の温度校正などを定期確認します。
濡れ性の不良を個人の作業技能だけに任せず、工程の見える化で防ぐことが安定生産につながります。
改善後は、不良率だけでなく、接触角、広がり試験、外観判定、強度試験など複数の指標で効果を確認すると安心です。
半田の濡れ性に関するまとめ
半田の濡れ性とは、溶融した半田が母材表面に広がり、密着して接合する性質です。
良好な接合には、半田合金、母材表面、フラックス、温度、加熱時間が適切にそろう必要があります。
接触角が小さく、半田が均一に広がる状態は、濡れ性が良いかどうかを確認するうえで分かりやすい目安になります。
ただし、接触角だけで品質を判断せず、実装後のフィレット、導通、強度、断面状態なども合わせて評価することが大切です。
酸化膜や油分は濡れ不良の大きな原因となるため、材料の保管、洗浄、フラックス選定を丁寧に管理しましょう。
温度不足では半田が広がらず、過熱では部品や基板を傷めるため、熱容量や予熱も考慮した条件設定が求められます。
半田の濡れ性を安定させる近道は、材料、表面、フラックス、熱という四つの要素を工程全体で管理することです。
不良が起きた際には、温度だけを変更するのではなく、発生位置、材料ロット、保管履歴、表面状態を順序立てて確認してください。
こうした積み重ねにより、はんだ付けの接合強度と電気的信頼性を長期的に高めていけるでしょう。