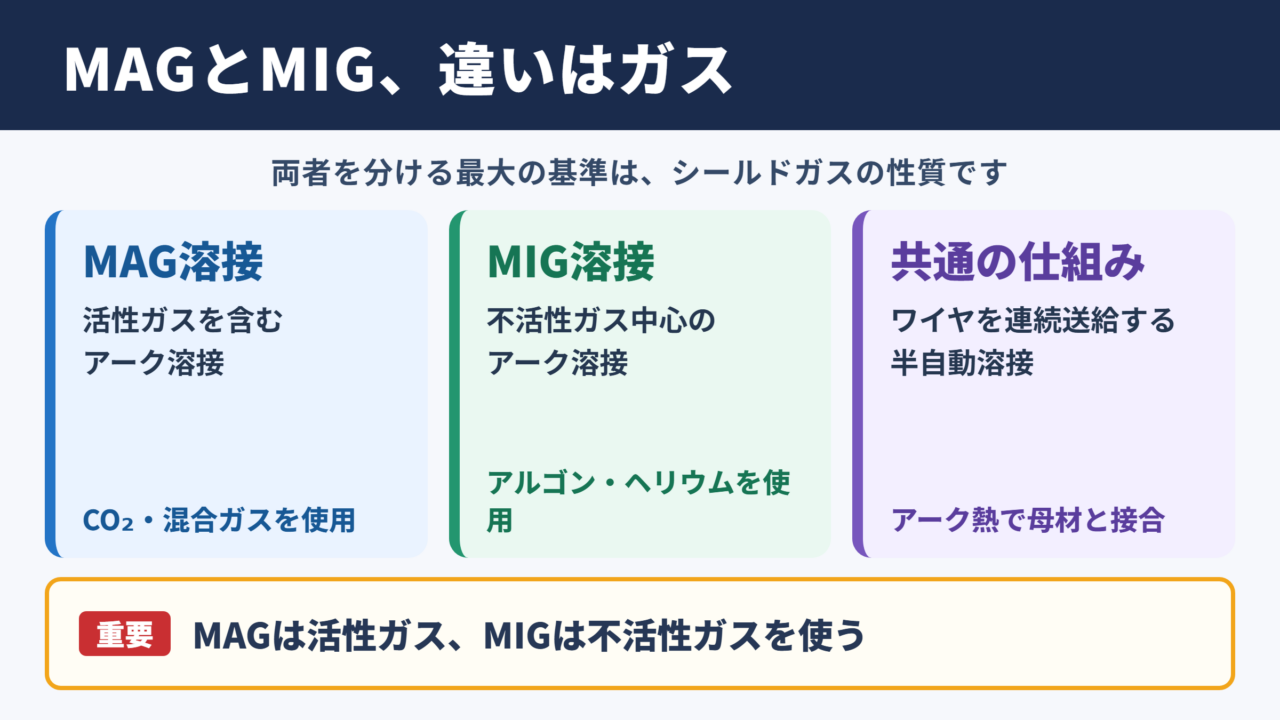
MAG溶接とMIG溶接は、いずれもワイヤを連続的に送りながら溶接する半自動溶接の代表的な方法です。
外観や使用する機械が似ているため混同されやすい一方で、シールドガスの性質によって、得意な金属、溶け込み、仕上がり、コストは変わります。
鉄鋼製品の製造現場ではMAG溶接が広く採用され、アルミニウムやステンレス鋼などの溶接ではMIG溶接が選ばれる場面が多く見られます。
この記事では、MAG溶接とMIG溶接の仕組みやガスの違い、用途別の選び方、作業時の注意点をわかりやすく整理します。
MAG溶接とMIG溶接の基本的な違い
それではまずMAG溶接とMIG溶接の基本的な違いについて解説していきます。
シールドガスによる分類
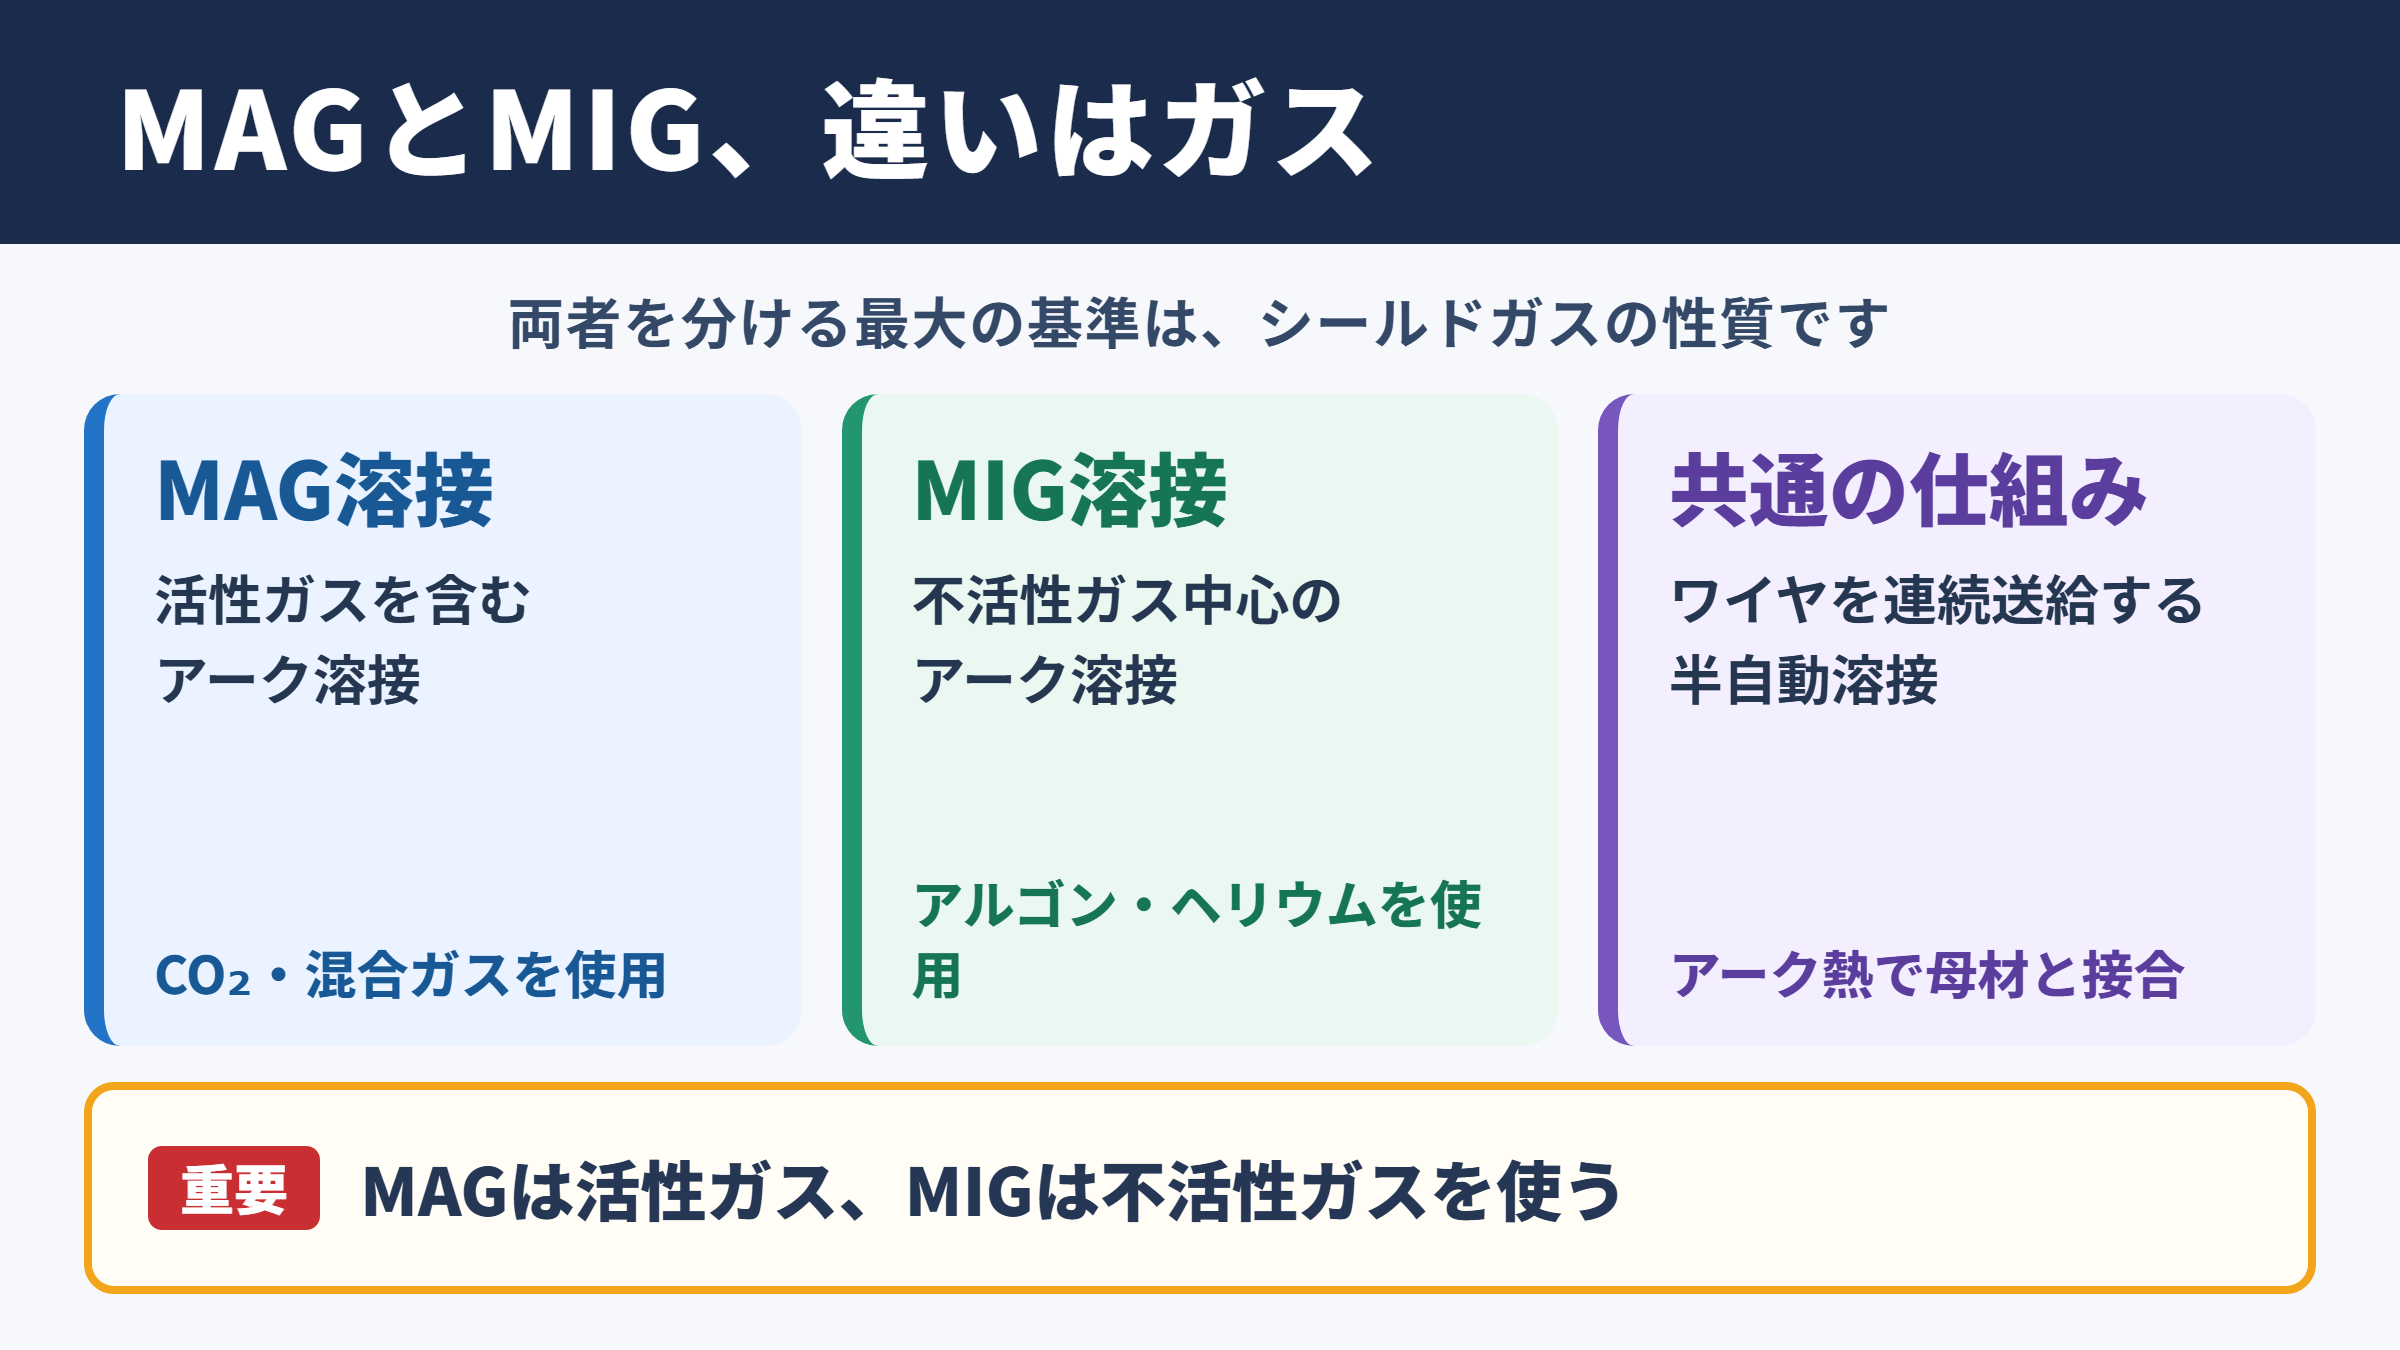
MAG溶接とMIG溶接を分ける最も大きな基準は、溶接部を空気から守るシールドガスの種類です。
MAGはMetal Active Gasの略で、活性ガスを含むガスを用いるアーク溶接を指します。
一方のMIGはMetal Inert Gasの略で、不活性ガスを用いる溶接方法です。
MAG溶接では炭酸ガスや酸素を含む混合ガスを使い、MIG溶接ではアルゴンやヘリウムを主に使うという点が、両者を理解する出発点になります。
活性ガスは溶融金属やアークに一定の影響を及ぼす性質を持ちます。
これに対して不活性ガスは、通常の溶接条件では母材や溶融池と反応しにくく、金属本来の性質を保ちやすいことが特徴です。
どちらも溶接ワイヤを送給装置で連続供給するため、広い意味では半自動溶接に含まれます。
| 比較項目 | MAG溶接 | MIG溶接 |
|---|---|---|
| 名称の由来 | Metal Active Gas | Metal Inert Gas |
| 主なガス | 炭酸ガス、アルゴンと炭酸ガスの混合ガス | アルゴン、ヘリウム、アルゴンとヘリウムの混合ガス |
| ガスの性質 | 活性ガスを含む | 不活性ガスが中心 |
| 主な対象材料 | 軟鋼、高張力鋼、一般構造用鋼材 | アルミニウム、ステンレス鋼、銅合金など |
| 代表的な用途 | 建設機械、自動車部品、鉄骨、産業設備 | 輸送機器、食品設備、精密部品、軽金属製品 |
半自動溶接に共通する仕組み
半自動溶接では、溶接トーチの先端からワイヤが一定速度で送られ、母材との間にアークを発生させます。
アークの熱でワイヤと母材の表面が溶け、冷却されることで一体化した溶接金属が形成される仕組みです。
作業者はトーチの角度、移動速度、アーク長などを調整しますが、ワイヤ送給は機械が担います。
被覆アーク溶接のように溶接棒を短い間隔で交換する必要が少ないため、長い溶接線を比較的効率よく施工できる点がメリットです。
また、トーチから供給されるガスが溶融池の周囲を覆い、空気中の酸素や窒素が溶け込むことを抑えます。
この保護が不十分になると、ブローホール、ピット、酸化、割れなどの溶接欠陥が発生しやすくなります。
半自動溶接の基本構成は、溶接電源、ワイヤ送給装置、ワイヤリール、トーチ、アースケーブル、ガスボンベです。
一般的には、設定電流とワイヤ送給速度が連動し、作業条件に応じて電圧、ガス流量、トーチ移動速度を細かく調整します。
名称だけでは判断できない現場用語
現場ではMAG溶接をまとめて半自動溶接、あるいは炭酸ガス溶接と呼ぶことがあります。
ただし半自動溶接は操作方式を示す言葉であり、MAG溶接だけを意味するわけではありません。
MIG溶接もワイヤを自動供給する方式であれば半自動溶接です。
また、炭酸ガスだけを用いる方法はCO2溶接とも呼ばれますが、厳密にはMAG溶接の一種として扱われます。
図面、施工要領書、顧客仕様書で溶接方法を確認するときは、略称だけではなく、母材、ワイヤの種類、シールドガスの組成、溶接姿勢まで確認することが大切です。
MAGとMIGの違いは、溶接機の見た目では判断できません。
使用するシールドガスと、溶接する材料に対する反応性を確認することが、適切な溶接方法を選ぶ基本になります。
活性ガスと不活性ガスの性質
続いては活性ガスと不活性ガスの性質を確認していきます。
MAG溶接で使われる炭酸ガスと混合ガス
MAG溶接では、炭酸ガスを100パーセント使用する方法と、アルゴンに炭酸ガスや酸素を混ぜる方法が代表的です。
炭酸ガスは比較的安価であり、鉄鋼材料に対して深い溶け込みを得やすいという利点があります。
厚みのある鋼材や、強度を重視する構造部材では、この特性が役立ちます。
その反面、アーク中での反応によってスパッタが発生しやすく、溶接後の清掃工程が増えることがあります。
アルゴンに少量の炭酸ガスを加えた混合ガスでは、アークが安定しやすく、スパッタを抑えながら作業性を高めやすくなります。
量産工程では、後処理の時間まで含めてガスを選ぶ視点が欠かせません。
| ガスの例 | 特徴 | 向きやすい場面 |
|---|---|---|
| 炭酸ガス100パーセント | 低コストで溶け込みが深い | 一般鋼材、厚板、コストを重視する製品 |
| アルゴンと炭酸ガスの混合 | アークが安定し、スパッタを抑えやすい | 薄板、外観品質が必要な部品、連続生産 |
| アルゴンと酸素の混合 | ぬれ性を改善し、ビードを整えやすい | 特定の鋼材、ロボット溶接、仕上がりを重視する工程 |
MIG溶接で使われるアルゴンとヘリウム
MIG溶接で中心となるアルゴンは、空気より重く、トーチ周辺にガスシールドをつくりやすい不活性ガスです。
アルミニウムやステンレス鋼は酸化の影響を受けやすいため、反応性の低いアルゴンによる保護が重要になります。
純アルゴンはアークを始めやすく、比較的扱いやすいことから広く使用されています。
一方、ヘリウムは熱伝導率が高く、アーク電圧や入熱を高めやすい性質があります。
厚肉のアルミニウムや熱を逃がしやすい銅合金では、アルゴンにヘリウムを加えることで溶け込みを改善できる場合があります。
ただしヘリウムは高価で、軽いため風の影響を受けやすく、必要なガス流量も増えやすい点に注意が必要です。
ガス流量は多ければよいとは限りません。
流量が過大になると周囲の空気を巻き込み、かえってシールド不良を招くことがあります。
ノズル径、屋内外の環境、トーチ角度を考慮しながら、安定したガスの覆いを保てる量に調整します。
ガスがアークとビードに与える影響
シールドガスは単に空気を遮断するだけでなく、アークの安定性、溶滴の移行、ビードの幅、溶け込み形状にも影響します。
MAG溶接では、条件により短絡移行、グロビュール移行、スプレー移行などの溶滴移行が見られます。
短絡移行は低電流域で使いやすく、薄板や全姿勢溶接に適しています。
スプレー移行は細かい溶滴が連続して母材へ移るため、スパッタを抑えやすい反面、高い電流条件が必要になります。
MIG溶接では不活性ガスによって安定したアークを得やすく、アルミニウムのような材料でも滑らかなビードを形成しやすい傾向です。
ただし、材料、板厚、ワイヤ径、継手形状が異なれば最適条件も変化します。
シールドガスの選定は、材料だけで決めるものではありません。
溶接姿勢、板厚、要求強度、外観、スパッタ除去の手間、ガスコストを総合して判断することが重要です。
鉄鋼とアルミニウムに適した用途
続いては鉄鋼とアルミニウムに適した用途を確認していきます。
鉄鋼製品でMAG溶接が選ばれる理由
軟鋼や一般的な構造用鋼材では、MAG溶接が広く利用されています。
建築鉄骨、建設機械、農業機械、車両部品、鋼製家具、配管支持材など、対象となる製品は多岐にわたります。
炭酸ガスや混合ガスは鉄鋼への適性が高く、必要な溶け込みを確保しやすいためです。
ワイヤを連続送給できることから、長いすみ肉溶接や反復作業にも対応しやすく、生産性の向上につながります。
特にロボット溶接では、一定の姿勢と条件を再現しやすいため、MAG溶接の利点が生かされます。
鉄鋼の量産溶接では、MAG溶接が品質とコストのバランスを取りやすい方法といえるでしょう。
アルミニウム製品でMIG溶接が使われる場面
アルミニウムは軽量で耐食性に優れ、自動車、鉄道車両、船舶、航空関連設備、建築建材などで活用されています。
しかし表面には強固な酸化皮膜ができやすく、熱伝導率も高いため、溶接条件の管理には注意が必要です。
MIG溶接では、アルゴンなどの不活性ガスが溶融池を保護し、酸化を抑えながら溶接を進められます。
比較的厚いアルミニウム材や、長い溶接線を効率よく施工したい場合には、MIG溶接が有力な選択肢になります。
薄板や細かな補修ではTIG溶接が選ばれることもありますが、作業速度を求める工程ではMIG溶接の優位性が大きくなります。
アルミニウムワイヤは柔らかく送給時に変形しやすいため、専用ライナーやプッシュプル式トーチを用いる場合もあります。
ステンレス鋼と異材接合の考え方
ステンレス鋼の溶接では、耐食性や外観を損なわないことが重要です。
不活性ガスを用いるMIG溶接は、ステンレス鋼の製品にも適用されます。
ただし、作業性や溶け込みの調整を目的として、少量の活性成分を含む混合ガスを使用するケースもあります。
この場合は名称上MAG溶接に分類されることがあり、MIGという言葉だけでは実際のガス条件を判断できません。
異材接合では、母材の組み合わせに合った溶加材を選び、熱膨張差、割れ、電食なども検討する必要があります。
アルミニウムと鉄鋼の直接接合のように難易度が高い組み合わせでは、一般的なMAGやMIGだけで解決できないこともあります。
用途選定の目安として、一般的な鉄鋼の構造物にはMAG溶接、アルミニウムの連続溶接にはMIG溶接が基本になります。
ただし実際には、母材の成分、板厚、継手、必要な品質基準を確認してから施工方法を決定します。
溶接品質と作業性の比較
続いては溶接品質と作業性の比較を確認していきます。
溶け込みとビード形状の特徴
MAG溶接は活性ガスの作用により、鉄鋼に対して比較的深い溶け込みを得やすい傾向があります。
適切な条件では、強度を必要とする継手を効率よく形成できます。
ただし入熱が過大になると、アンダーカット、焼け落ち、ひずみの増加につながるおそれがあります。
MIG溶接は、材料との反応を抑えやすく、清浄なビードをつくりやすい点が魅力です。
アルミニウムでは溶融池の見極めが難しいこともありますが、適切な電流とトーチ操作によって均一な仕上がりを目指せます。
ビード幅だけで品質を判断せず、裏波、融合状態、余盛り、欠陥の有無を総合的に確認することが必要です。
スパッタと後処理の負担
スパッタは、溶接中に飛散した金属粒子が母材や周辺に付着する現象です。
炭酸ガスを多く用いるMAG溶接では、条件によってスパッタが増えやすくなります。
製品の塗装前処理や外観検査が必要な工程では、スパッタ除去の作業時間が無視できません。
混合ガスの採用、適正な電圧設定、チップやノズルの清掃、ワイヤ品質の見直しによって、発生量を抑えられる場合があります。
MIG溶接は比較的スパッタを抑えやすいものの、条件が不適切なら発生します。
トーチを母材に近づけすぎる、ワイヤ突出し長さが安定しない、ガスシールドが乱れるといった要因にも注意が必要です。
| 評価項目 | MAG溶接 | MIG溶接 |
|---|---|---|
| 溶け込み | 鉄鋼で深く得やすい | 材料と条件によって調整する |
| スパッタ | 炭酸ガス主体では増えやすい | 比較的少なくしやすい |
| 表面の酸化 | 材料とガスの組み合わせに注意が必要 | 不活性ガスにより抑えやすい |
| 後処理 | 除去工程が必要になることがある | 外観を整えやすい傾向 |
| 主な課題 | スパッタ、ヒューム、条件管理 | ガスコスト、ワイヤ送給、風の影響 |
作業効率と自動化への適性
MAG溶接とMIG溶接は、どちらも連続送給ワイヤを用いるため、手溶接と自動化の両方に活用できます。
定型的な部品を大量に製造する工程では、溶接ロボットと組み合わせることで、品質のばらつきを抑えながら生産性を高められます。
MAG溶接は鉄鋼部品のロボットラインで多く使われ、MIG溶接はアルミニウム部品の量産ラインで採用される例が見られます。
一方で、開先のずれ、部材の反り、表面の油分やさびは、自動化しても品質低下の原因になります。
治具精度、部材の前処理、ワイヤ供給経路、ガス配管の管理まで整えることで、設備の性能を十分に引き出せます。
溶接の能率はアーク時間だけで決まりません。
段取り、スパッタ除去、手直し、検査、不良対応まで含めた総作業時間で比較すると、最適なガスと施工条件が見えやすくなります。
溶接機の設定と施工時の注意点
続いては溶接機の設定と施工時の注意点を確認していきます。
電流と電圧とワイヤ送給速度の調整
半自動溶接の安定性は、溶接電流、電圧、ワイヤ送給速度の組み合わせで決まります。
一般的な定電圧特性の溶接機では、ワイヤ送給速度を上げると電流も増える傾向があります。
電圧はアーク長と関係し、低すぎるとワイヤが母材へ突っ込みやすく、高すぎるとアークが広がって溶け込みが不足しやすくなります。
最適値は板厚、ワイヤ径、溶接姿勢、ガスの種類によって異なるため、条件表を基準に試し溶接を行うことが重要です。
ビードの状態を観察しながら、アーク音、スパッタ量、溶け込みを確認すると調整の方向性をつかみやすくなります。
たとえば電流が不足すると、融合不良や盛り上がったビードにつながることがあります。
反対に電流が大きすぎる場合は、薄板の焼け落ち、過大な余盛り、ひずみの増加に注意が必要です。
ガスシールド不良を防ぐ管理
ガスシールド不良は、ブローホールや表面の荒れを招く代表的な原因です。
ボンベの残量不足、流量計の不具合、ホースの漏れ、ノズル内部へのスパッタ付着などを定期的に確認します。
屋外や送風機の近くでは、風によってガスが流されることがあります。
風よけを設ける、作業場所を変更する、必要に応じて施工方法を見直すといった対応が求められます。
母材の表面に水分、油、塗膜、さびが残っている場合も、溶接欠陥の原因になります。
ガスだけで品質を守ろうとせず、母材の清掃と消耗品の点検をセットで行うことが基本です。
安全対策と作業環境の整備
MAG溶接とMIG溶接では、強いアーク光、紫外線、ヒューム、火花、高温の母材が発生します。
遮光面、革手袋、難燃性の作業服、安全靴などを適切に着用し、皮膚や目を保護する必要があります。
溶接ヒュームは健康への影響が懸念されるため、局所排気装置や全体換気を整え、呼吸用保護具も作業環境に応じて選びます。
可燃物の周辺で作業する場合は、火花の飛散範囲を確認し、消火器を準備します。
ガスボンベは転倒しないように固定し、直射日光や熱源を避けて保管することも重要です。
高品質な溶接は、条件設定だけで完成しません。
保護具、換気、火災予防、ガスボンベの取り扱いを徹底してこそ、安定した作業環境と品質管理につながります。
MAG溶接とMIG溶接の選び方
続いてはMAG溶接とMIG溶接の選び方を確認していきます。
母材の種類から選ぶ基準
溶接方法を選ぶ際は、まず母材の材質を確認します。
軟鋼や一般的な鉄鋼材料であれば、MAG溶接が第一候補になりやすいでしょう。
深い溶け込みと作業効率を確保しやすく、材料とガスのコストも管理しやすいためです。
アルミニウム、銅、マグネシウム、一部のステンレス鋼では、不活性ガスを用いるMIG溶接が適しています。
材料の成分や表面状態によっては、専用ワイヤや特殊な混合ガスが必要になることもあります。
溶接方法の名称よりも、母材と溶加材とガスの組み合わせを優先して検討することが失敗を減らします。
品質要求とコストから選ぶ基準
外観品質を重視する製品では、スパッタの少なさやビードの滑らかさが重要になります。
塗装前の研磨や清掃を減らしたい場合には、混合ガスを用いるMAG溶接や、MIG溶接の採用が有効なことがあります。
一方で、コストを優先し、厚板の鉄鋼を大量に溶接する場合は、炭酸ガスを使うMAG溶接が有利になる場合があります。
ガス単価だけを比較するのではなく、ワイヤ使用量、電力、後処理、手直し、設備保守まで含めた総コストを見ることが大切です。
品質基準が厳しい製品では、試作段階で破壊試験や非破壊検査を行い、施工条件を確立します。
施工条件と設備から選ぶ基準
屋外作業や風の影響を受ける場所では、ガスシールドアーク溶接そのものが難しくなることがあります。
MAG溶接とMIG溶接はどちらもガスで溶融池を守るため、強風下では品質を維持しにくくなります。
屋内作業でも、部材へのアクセス、姿勢、開先形状、電源容量、搬送装置の有無を確認する必要があります。
アルミニウムのMIG溶接では、ワイヤ送給の安定性が特に重要です。
鉄鋼のMAG溶接では、スパッタ対策やヒューム対策を含めた設備計画が求められます。
施工前に実際の部材で確認し、作業者が無理なく再現できる条件を標準化すると安心です。
まとめ
MAG溶接とMIG溶接は、ともにワイヤを連続供給する半自動溶接ですが、使用するシールドガスの性質に明確な違いがあります。
MAG溶接は活性ガスを含むガスを使い、軟鋼や構造用鋼材の溶接で高い生産性と溶け込みを得やすい方法です。
MIG溶接は不活性ガスを使い、アルミニウムやステンレス鋼など、酸化や材質変化を抑えたい材料に適しています。
ガスの種類は、アークの安定性、スパッタ、ビード形状、後処理の負担、総コストに影響します。
鉄鋼ならMAG溶接、アルミニウムならMIG溶接という基本を押さえたうえで、板厚、姿勢、品質基準、作業環境に合わせて条件を詰めることが重要です。
材料とガス、ワイヤ、溶接機の設定を適切に組み合わせ、安全対策と日常点検も徹底しながら、安定した溶接品質を目指しましょう。