除電ブローとは?エアブローによる静電気対策の仕組みを解説(イオンエア:圧縮空気:粉じん:除去など)
製造現場で圧縮空気を吹き付けても、粉じんや切粉が思うように離れないことがあります。
その原因として見落とされやすいのが、ワークやフィルム、樹脂部品に帯びた静電気です。
除電ブローは空気の力だけに頼らず、イオンを含むエアで静電気を中和し、付着物を剥がれやすくする技術です。
清掃、異物対策、塗装前処理、印刷品質の安定化などに関わるため、設備選定ではノズル形状や圧縮空気の品質まで確認する必要があります。
除電ブローの意味と基本原理
それではまず除電ブローの意味と、エアブローによって静電気対策が進む仕組みについて解説していきます。
イオンを含む空気による電荷の中和
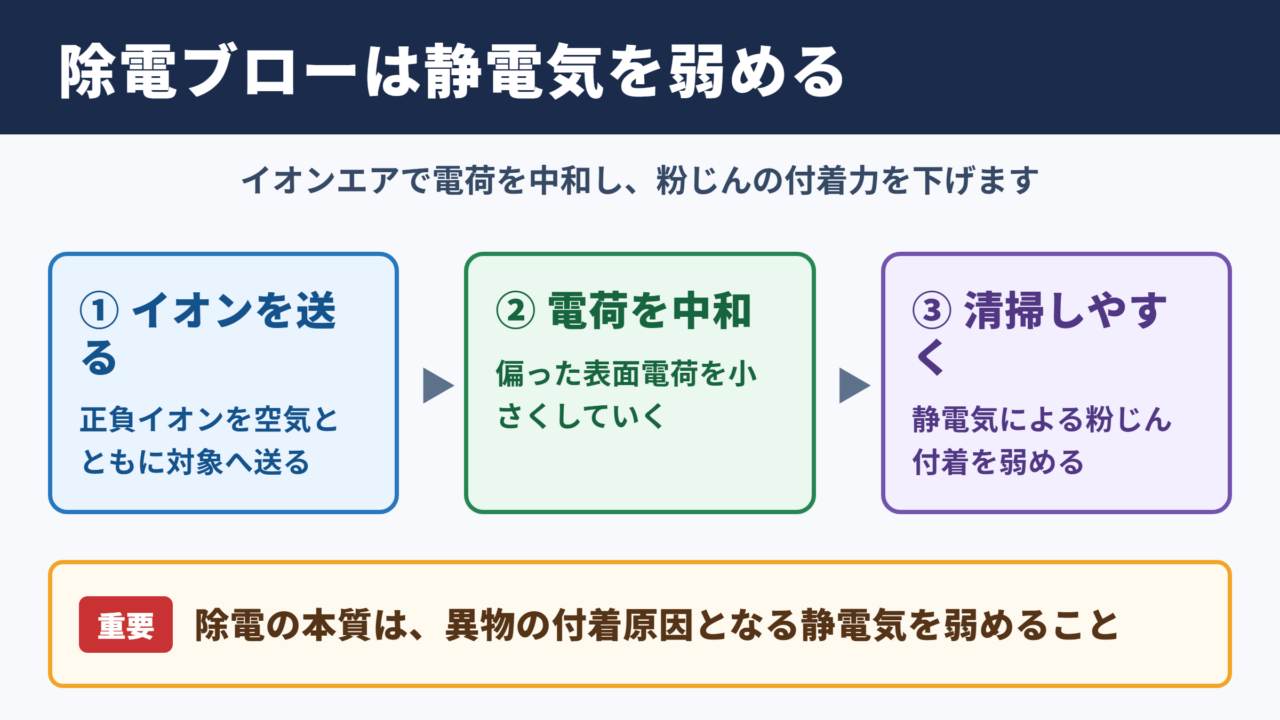
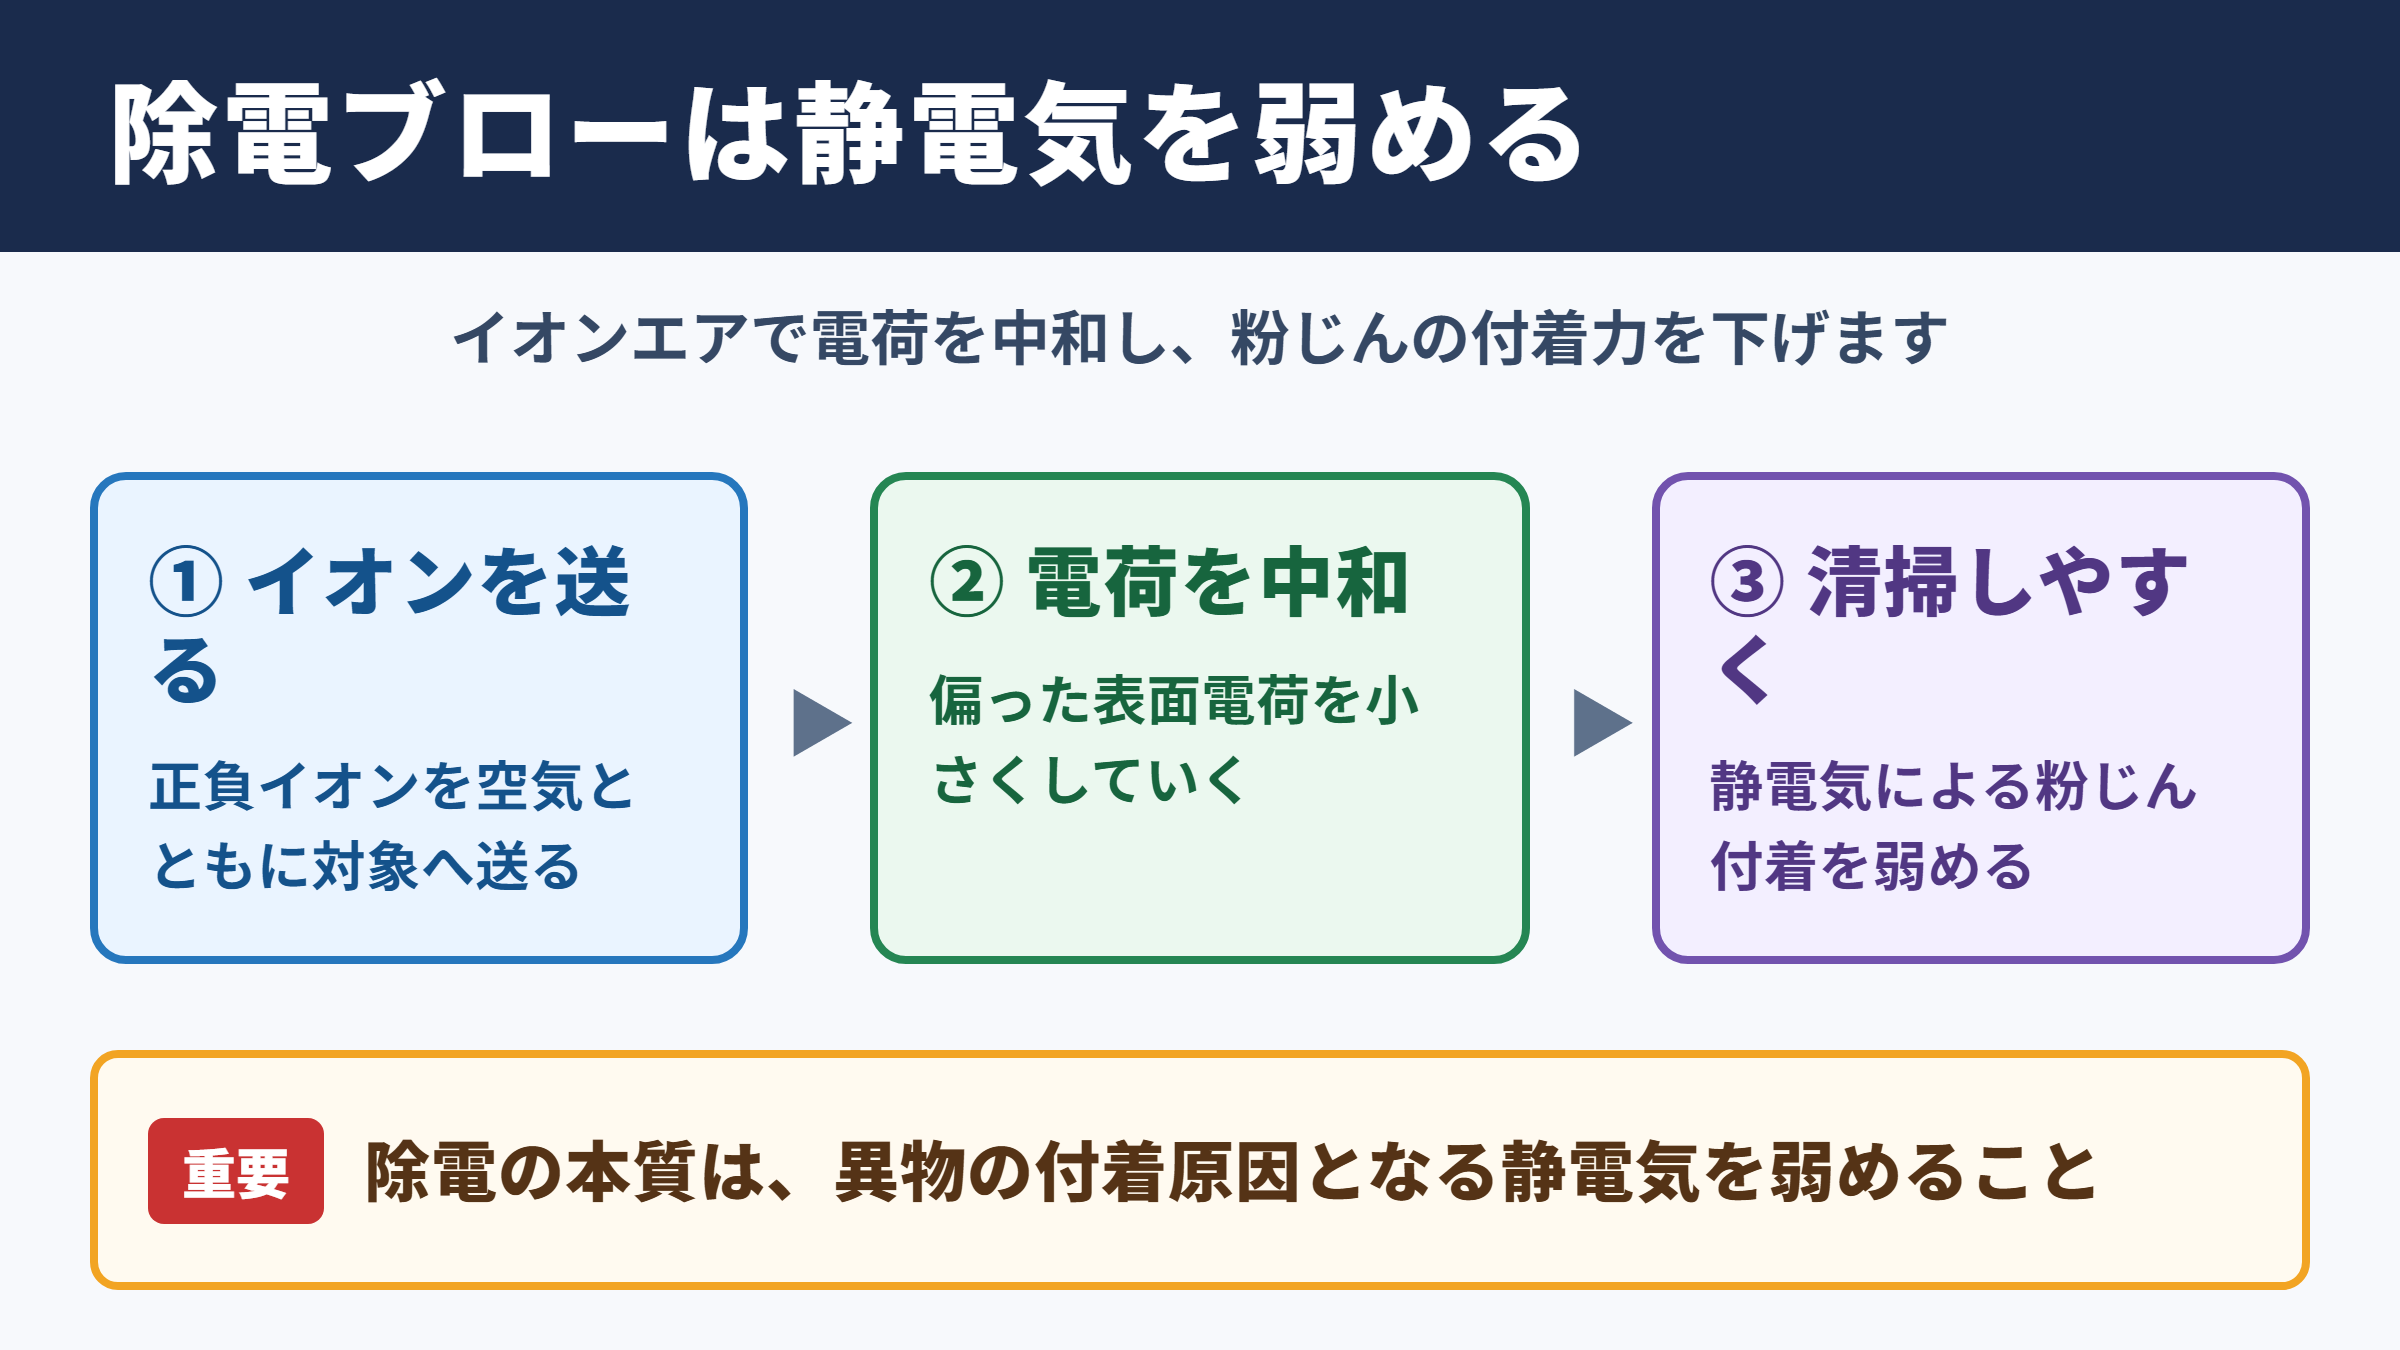
除電ブローとは、イオナイザで発生させた正イオンと負イオンをエアとともに対象物へ送り、表面に偏った電荷を中和する方法です。
一般的なエアブローは圧縮空気の流れで粉じんを吹き飛ばしますが、静電気で強く吸着した異物には十分な効果が出にくい場合があります。
樹脂、フィルム、紙、不織布、ガラス、塗装済み部品などは、摩擦や剥離によって帯電しやすい素材です。
表面がマイナスに帯電していればプラスイオンが近づき、プラスに帯電していればマイナスイオンが近づくことで、電荷の偏りが小さくなります。
除電ブローの本質は、異物を直接吹き飛ばすことだけではなく、付着力の原因となる静電気を弱めることにあります。
静電気で付着した粉じんは、風量だけを増やしても再付着することがあります。
イオンエアで電位を下げてからエアブローを行うと、除去効率と清浄状態の持続性を高めやすくなります。
圧縮空気と通常のエアブローの違い
通常のエアブローでは、コンプレッサーで作った圧縮空気をノズルから噴射し、切粉、水滴、粉じんを移動させます。
一方の除電ブローでは、圧縮空気の経路にイオン発生ユニットを組み合わせるか、イオンノズルやイオンガンを用いて帯電物へ吹き付けます。
空気の速度、噴射角度、対象物との距離は通常のブローと同じく重要ですが、イオンが対象物に届く条件も加わります。
強すぎる風圧は軽い部品を動かしたり、微細な粉じんを周囲に舞い上げたりするおそれがあります。
反対に風量が少なすぎると、生成されたイオンが対象面まで届かず、除電時間が長くなることもあります。
除電ブローを考える際は、除電性能と清掃性能を分けて確認します。
電位の低下はイオン供給量、到達距離、周囲湿度などに左右され、粉じんの除去は風速、ノズル角度、粉じんの大きさに左右されます。
静電気と粉じん付着の関係
粉じんが表面に付着する力には、静電気力のほか、油分による粘着、結露、水分、表面の微細な凹凸などが関係します。
そのため、すべての異物が除電だけで除去できるわけではありません。
ただし乾燥した季節やクリーン環境では、目に見えない微粒子が静電気によって引き寄せられる場面が多く、除電の有無で外観品質に差が出ます。
特に透明フィルムや光沢部品では、わずかな粉じんでも検査工程で不良と判定される可能性があります。
粉じんを取り除く前に帯電を抑えるという順序を意識すると、対策の狙いを整理しやすくなるでしょう。
除電ブローが必要になる製造現場
続いては除電ブローが活用される代表的な工程と、導入を検討したい状況を確認していきます。
樹脂成形とフィルム加工の工程
樹脂成形品は金型から取り出す際の摩擦や搬送時の接触によって帯電しやすく、周囲のほこりを吸い寄せることがあります。
フィルムやシートはロール搬送時に剥離帯電が発生しやすく、巻き取り不良、貼り付き、異物混入の原因になる場合があります。
イオンエアを搬送ラインに向けて供給すると、表面の帯電を下げながら異物を除去できるため、次工程への持ち込みを減らしやすくなります。
薄いフィルムでは風圧でたわみやすいため、ノズルを近づけすぎず、広い範囲へ均一に吹けるバータイプの採用が向くこともあります。
塗装と印刷の前処理
塗装前の部品に粉じんが残っていると、塗膜のブツ、はじき、外観不良につながります。
印刷工程でも、基材にほこりが付着していると印字欠けや版への異物付着が起こり、品質のばらつきが大きくなります。
除電ブローは、洗浄工程だけでは取りきれない乾いた微細粉じんへの補助対策として役立ちます。
塗装や印刷の直前は、除電後に再帯電させない導線づくりも欠かせません。
帯電しやすい保護フィルムの剥離作業や、樹脂製トレーへの一時置きなどが直後にある場合は、作業順序の見直しも必要です。
外観品質を重視する工程では、異物が見つかった後にブロー条件だけを変更しても改善しないことがあります。
発じん源、帯電箇所、気流、作業者の動線を一緒に確認すると、再発防止につながります。
電子部品と精密機器の組立
電子部品の組立では、粉じん付着だけでなく静電気放電による部品破損にも注意が必要です。
除電ブローは部品表面や治具の帯電を抑える手段になりますが、電子デバイスを扱う現場では静電気対策全体の一部として考えることが重要です。
作業者のリストストラップ、導電性マット、接地、湿度管理、保護容器といった対策と組み合わせることで、より安定した環境をつくれます。
精密部品に直接エアを当てる場合は、圧力が部品のズレや破損につながらないか、事前に評価しておくと安心です。
イオンエア装置とノズルの選定要素
続いてはイオンエアを発生させる装置の種類と、現場に合った選定の考え方を確認していきます。
イオンガンとイオンノズルの使い分け
イオンガンは作業者が手で持ち、狙った位置にイオンエアを吹き付ける装置です。
少量多品種の部品、段取り替えの多い作業、検査中に見つかった異物の除去などで使いやすい方式でしょう。
イオンノズルは設備へ固定して使うタイプで、コンベヤ上を流れるワークや自動機内の特定箇所に向けて設置します。
作業者による吹き方の差を減らしやすく、量産工程の条件管理にも向いています。
| 装置の種類 | 主な使い方 | 向いている工程 | 確認したい点 |
|---|---|---|---|
| イオンガン | 手作業で局所へ噴射 | 検査、補修、少量生産 | 作業距離と噴射時間 |
| イオンノズル | 設備に固定して一点へ噴射 | 自動組立、成形品の搬送 | 取付角度と風圧 |
| イオンバー | 広い範囲へイオンを供給 | フィルム、シート、基板 | 対象幅と設置距離 |
| エアナイフ型 | 線状に連続した気流を形成 | 幅広ワーク、連続ライン | 風量の均一性 |
対象物との距離と設置角度
イオンエアは、装置から離れるほど空気の流れが弱まり、周囲の空気と混ざりやすくなります。
近づければ必ず性能が高まるとは限らず、ワーク形状、粉じんの飛散方向、安全カバーとの干渉も考慮する必要があります。
平らな面では、真正面から強く吹くよりも、やや斜めから吹いて粉じんの逃げ道を作るほうが効果的な場合があります。
凹部、ねじ穴、リブの周辺では空気が滞留しやすいため、ノズルを複数配置する方法も検討対象になります。
設置条件を決めるときは、対象面の電位、ブロー前後の異物数、作業時間を記録します。
目視だけで判断せず、同じワークを複数回測定して比較すると、装置の効果を評価しやすくなります。
風量とエア圧の調整
圧縮空気の圧力を高くすると風速は上がりますが、エア消費量や騒音も増えます。
過大な圧力は粉じんを遠くへ飛散させ、別のワークや設備へ付着させる原因にもなります。
そのため、必要な除去性能を満たす範囲で圧力を下げ、ノズル形状や設置位置で補う考え方が有効です。
風量を増やす前に、粉じんをどこへ排出するのかを決めることが大切です。
集じんフードや局所排気と組み合わせれば、吹き飛ばした異物が工程内を循環する問題を抑えられます。
圧縮空気の品質と保全管理
続いては除電ブローの効果を安定させるために重要な、圧縮空気の品質と日常管理を確認していきます。
水分と油分が与える影響
コンプレッサーから供給される圧縮空気には、水分、油分、配管内部のさび、微粒子などが混ざる可能性があります。
これらがワークへ付着すると、せっかく粉じんを除去しても汚れを増やす結果になりかねません。
塗装前、光学部品、食品包装材、電子部品などでは、エアフィルターやドレン管理を特に丁寧に行う必要があります。
エアドライヤーで水分を減らし、用途に応じたフィルターを設けることで、安定したブロー環境を整えやすくなります。
イオンバランスと放電針の清掃
イオナイザは正イオンと負イオンの量が大きく偏らないように調整されます。
この偏りはイオンバランスと呼ばれ、バランスが悪い状態では対象物に反対の帯電を残す可能性があります。
放電針にほこりや油分が付着すると、イオンの発生量が低下したり、イオンバランスが変化したりすることがあります。
除電性能が落ちたと感じたときは、設定変更の前に放電針とエア供給系を点検することが基本です。
清掃方法は機種によって異なるため、専用ブラシや指定されたクリーナーを使用し、取扱説明書に沿って実施します。
放電針は非常に繊細な部品です。
金属工具で強くこすったり、電源が入った状態で手入れをしたりすると、故障や安全上の問題につながるため避けましょう。
測定器を使った効果の確認
除電ブローの導入効果は、静電気測定器で表面電位を確認すると判断しやすくなります。
測定器は対象物から一定の距離を保ち、同じ位置と同じ条件で測ることがポイントです。
ブロー前後の電位だけでなく、停止後にどの程度の時間で再帯電するかも確認すると、工程の実態が見えてきます。
異物対策として導入する場合は、拡大観察、テープ転写、画像検査などを併用し、粉じん数の変化も追跡するとよいでしょう。
確認項目の例として、対象物の表面電位、除電に必要な時間、異物の残存数、エア圧、湿度、放電針の清掃日があります。
条件を記録しておけば、不良が増えた際にも原因を切り分けやすくなります。
粉じん除去効果を高める運用方法
続いては除電ブローで粉じん除去の効果を引き出すための、工程設計と運用上の工夫を確認していきます。
除電と集じんを組み合わせる考え方
除電ブローで剥がれた粉じんが工場内に漂うだけでは、別の製品へ再付着するおそれがあります。
そのため、吹き付け方向の先に集じんフードや局所排気を配置し、異物を工程外へ回収する設計が望まれます。
クリーンブース内では気流の向きも重要で、ブローの風が清浄な空気の流れを乱さないか確認する必要があります。
除電、ブロー、回収を一つの流れとして考えることで、単なる一時的な清掃から再付着しにくい仕組みへ変えられます。
湿度と周辺環境の整備
空気が乾燥すると、絶縁性の高い材料では静電気が逃げにくくなります。
冬季や空調の強い室内で帯電トラブルが増える場合は、湿度の推移と不良発生の時期を照らし合わせるとよいでしょう。
ただし湿度を高くしすぎると、結露、金属の腐食、材料特性の変化など別の問題が起こることがあります。
除電ブローは湿度管理を補う手段として有効ですが、現場に適した温湿度条件を維持することも重要です。
作業標準と点検頻度の設定
手作業でイオンガンを使う工程では、吹き付け距離、時間、角度が作業者ごとに異なると効果が安定しません。
ワークのどこへ何秒間吹くか、ノズルをどの程度離すかを作業標準として決めると、品質の再現性を高められます。
定期点検では、エア漏れ、フィルターの目詰まり、放電針の汚れ、ケーブルの損傷、異常音などを確認します。
装置の性能だけでなく、誰が使っても同じ結果を得られる運用が、量産現場では特に重要になるでしょう。
除電ブローの要点
除電ブローは、イオンを含む圧縮空気を用いて帯電を中和し、静電気で付着した粉じんや異物を除去しやすくする対策です。
通常のエアブローだけで改善しにくい外観不良、フィルムの貼り付き、電子部品周辺の異物問題では、導入効果を期待できます。
一方で、油分や水分による汚れ、強く固着した異物まで万能に解決するものではありません。
装置選定では、対象物の大きさ、搬送速度、必要な到達距離、ノズル形状、風量、圧縮空気の清浄度を確認することが大切です。
除電性能の確認、粉じんの回収、放電針の保全まで含めて管理することで、安定した静電気対策につながります。