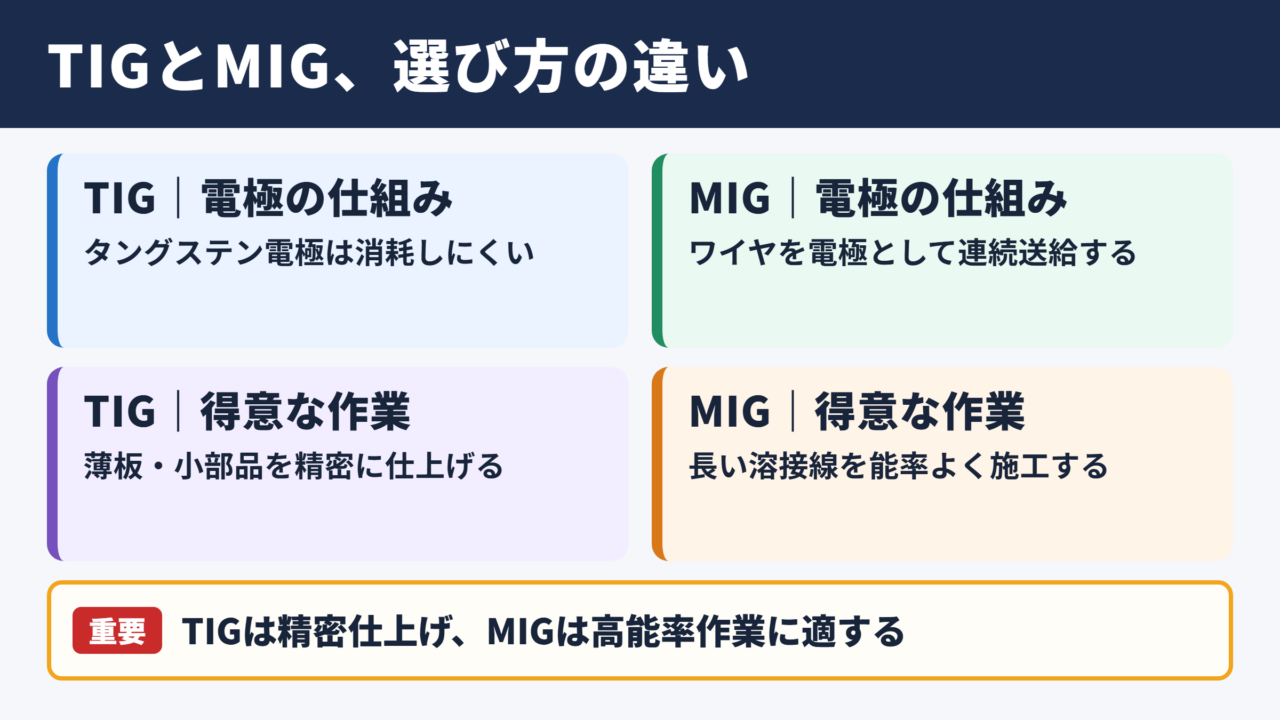
TIG溶接とMIG溶接は、どちらもシールドガスを用いる代表的なアーク溶接です。
一方で、使用する電極、溶加材の供給方法、得意な母材、作業スピード、ビードの仕上がりには明確な違いがあります。
名称だけを見ると専門的に感じられますが、違いを順番に整理すると、製品の材質や求める品質に応じた選び方が見えてくるでしょう。
本記事では、TIG溶接とMIG溶接の基本構造から、タングステン電極、溶加材、シールドガス、仕上がり、実務での使い分けまで詳しく解説します。
TIG溶接とMIG溶接の違い
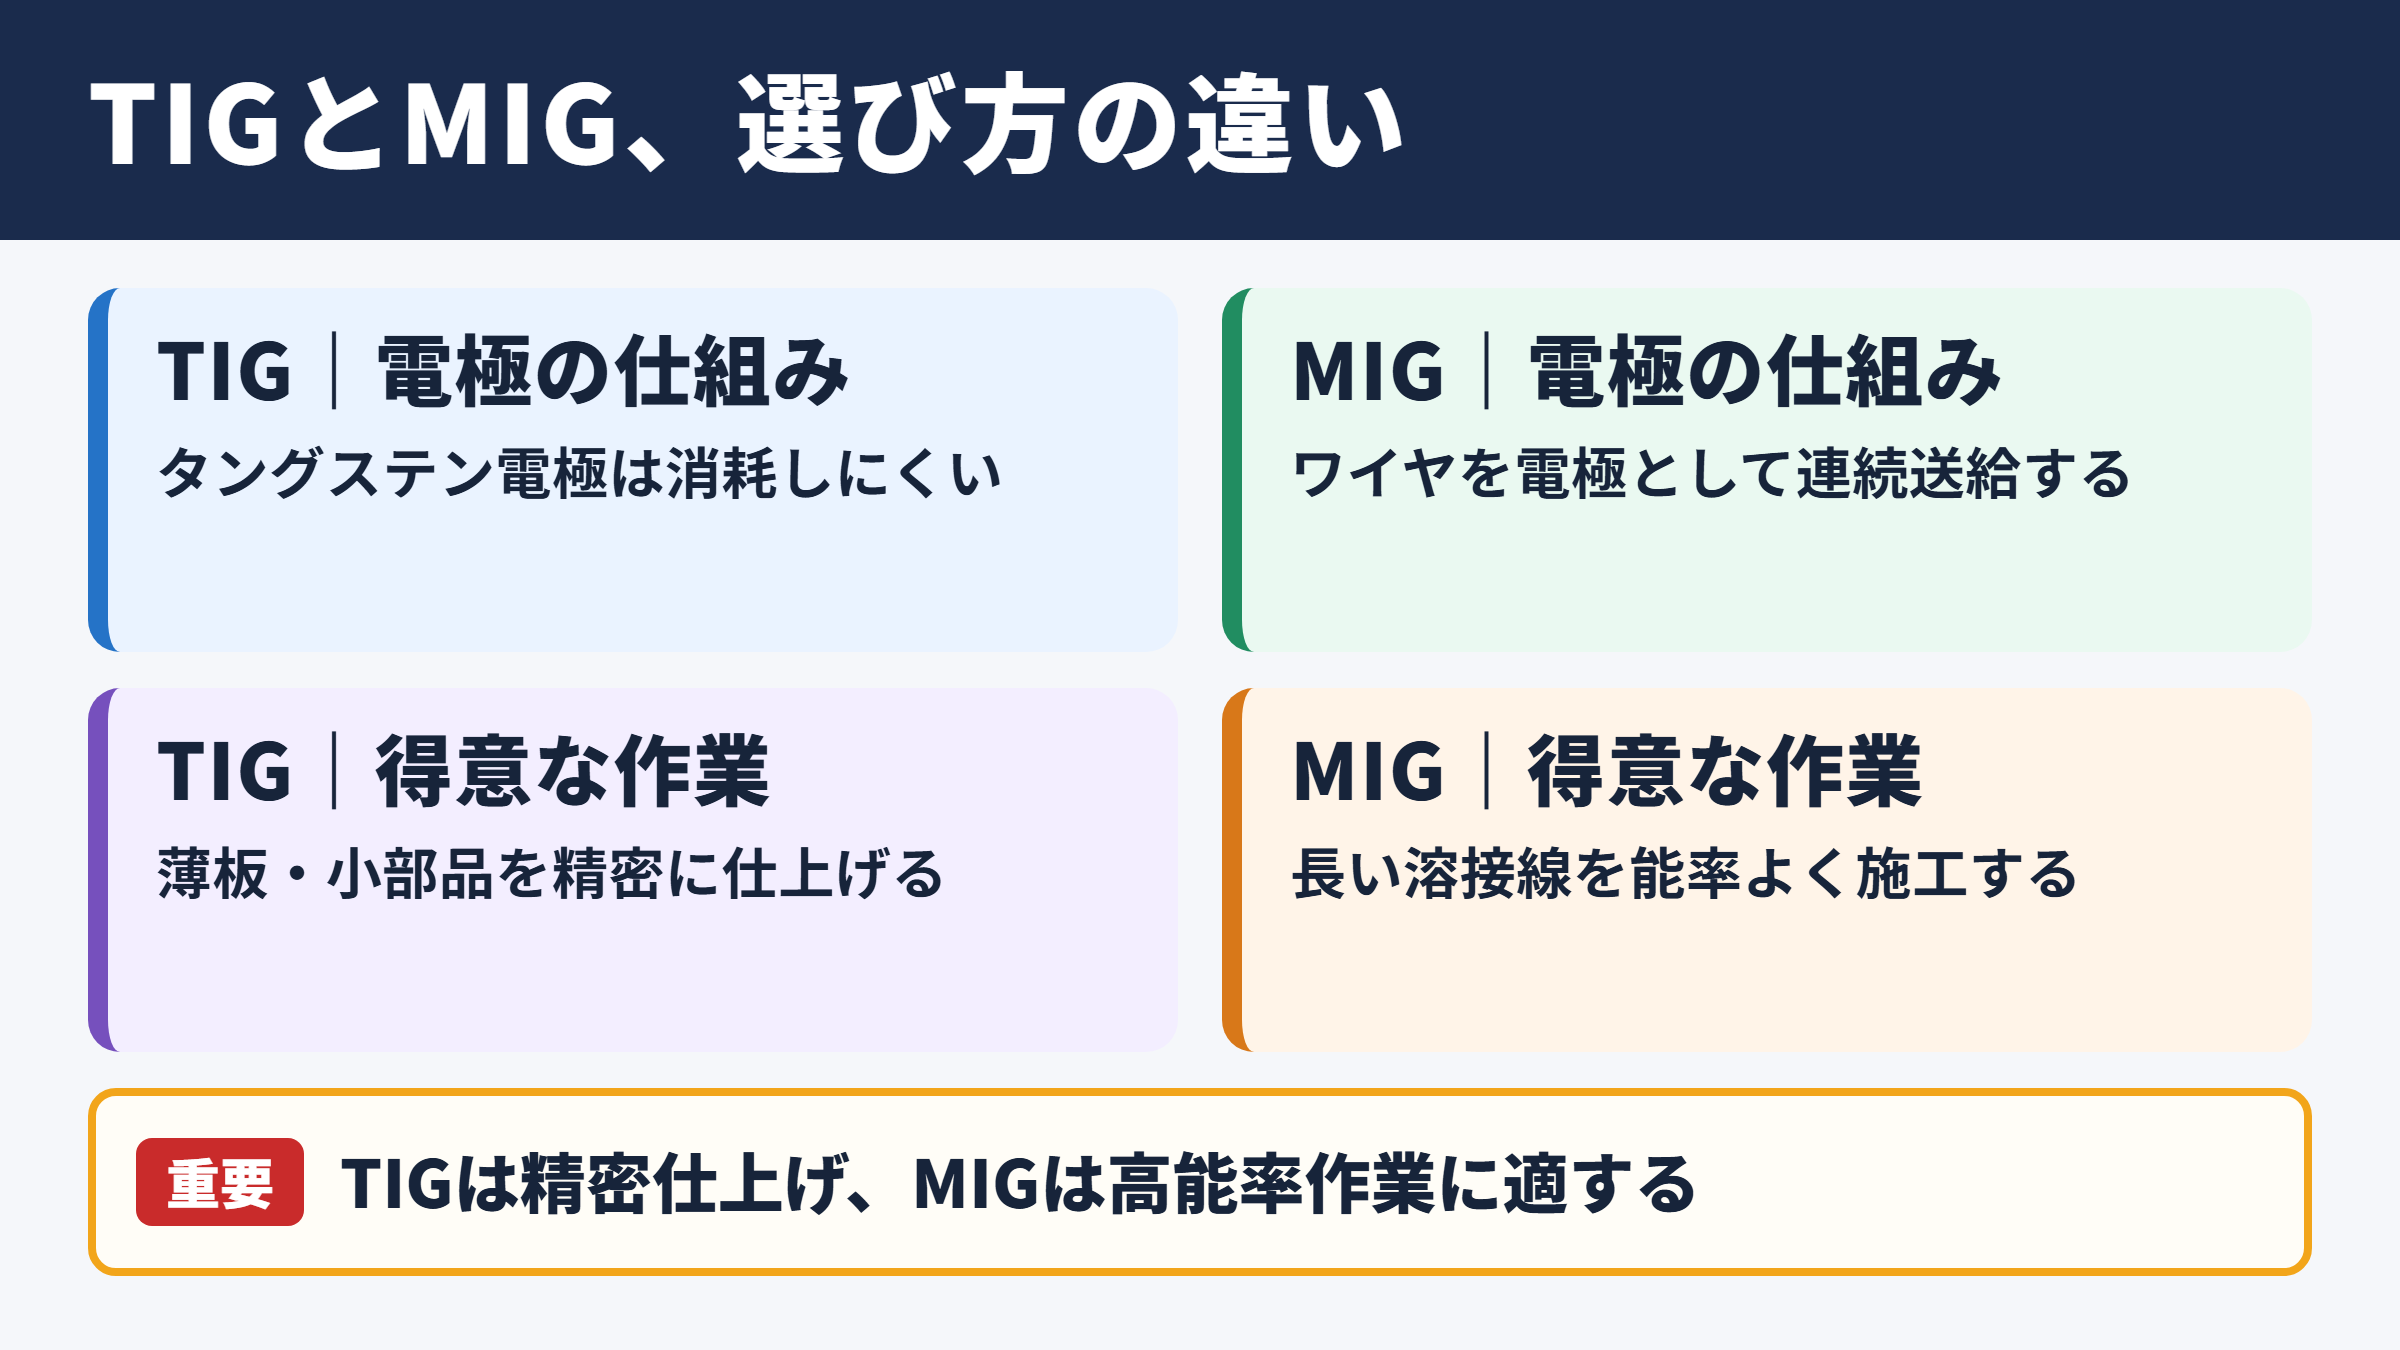
それではまず、TIG溶接とMIG溶接の違いについて解説していきます。
TIG溶接の基本構造
TIG溶接は、タングステン電極と母材の間にアークを発生させ、その熱で金属を溶かして接合する方法です。
TIGはタングステンイナートガスの略称であり、電極に消耗しにくいタングステンを使い、不活性ガスで溶接部を保護します。
電極そのものは基本的に溶け込まないため、必要に応じて別の溶加棒を手で加えます。
この仕組みにより、アークと溶加材の量を作業者が細かく調整でき、薄板や小さな部品でも繊細な作業がしやすくなります。
TIG溶接は仕上がりの美しさと精密な制御を重視する場面に適した工法です。
ステンレス、アルミニウム、チタン、銅合金など、外観や耐食性を重視する金属製品にも多く使われます。
ただし、片手でトーチを保持し、もう片方の手で溶加棒を扱う場合が多いため、安定した品質を出すには技量が求められます。
MIG溶接の基本構造
MIG溶接は、ワイヤ状の溶加材を連続的に送り出し、そのワイヤ自体を電極としてアークを発生させる溶接方法です。
溶接機にセットしたワイヤがトーチ先端へ自動送給されるため、作業者は主にトーチの角度、移動速度、溶接条件の管理に集中できます。
MIGはメタルイナートガスの略称で、本来はアルゴンやヘリウムなどの不活性ガスを使う方式を指します。
現場では、炭酸ガスやアルゴンと炭酸ガスの混合ガスを使用するMAG溶接も、広い意味でMIG溶接と呼ばれることがあります。
厳密にはガスの種類で呼び方が分かれますが、どちらも消耗電極式の半自動アーク溶接という共通点があります。
ワイヤを連続供給できるMIG溶接は、長い溶接線や量産工程で高い能率を発揮します。
鉄骨、建設機械、自動車部品、板金製品など、一定量の溶着金属を素早く必要とする作業で採用される傾向です。
比較表で見る主要な相違点
TIG溶接とMIG溶接は、アークを使う点では似ていますが、溶接金属の作り方が大きく異なります。
以下の表で、判断材料となる主な項目を整理します。
| 比較項目 | TIG溶接 | MIG溶接 |
|---|---|---|
| 電極 | タングステン電極 | 連続送給されるワイヤ |
| 電極の消耗 | 原則として消耗しにくい | ワイヤが溶けて溶着金属になる |
| 溶加材 | 必要に応じて溶加棒を手で供給 | ワイヤを自動で連続供給 |
| 主なシールドガス | アルゴン、ヘリウム | アルゴン、ヘリウム、混合ガス |
| 溶接速度 | 比較的ゆっくり | 比較的速い |
| ビード外観 | 滑らかで整えやすい | 条件次第でスパッタが出やすい |
| 薄板への対応 | 熱量を細かく管理しやすい | 条件設定を誤ると焼け落ちに注意 |
| 作業の自動化 | 可能だが設備と調整が重要 | 半自動化やロボット化に向く |
TIG溶接は品質と外観を優先しやすく、MIG溶接は作業効率と溶着量を確保しやすい特徴があります。
どちらが優れているかではなく、母材、板厚、生産量、要求品質に合う方法を選ぶことが重要です。
電極と溶加材の仕組み
続いては、電極と溶加材の仕組みを確認していきます。
タングステン電極の役割
TIG溶接で使うタングステンは、非常に高い融点を持つ金属です。
そのため、高温のアークにさらされても電極自体が溶けにくく、安定したアークを維持しやすい性質があります。
電極の先端形状はアークの広がりや集中度に影響するため、研磨状態も溶接品質を左右する要素です。
先端が汚れていたり、丸くなりすぎていたりすると、アークがふらつき、狙った位置に熱を与えにくくなります。
TIG溶接では電極先端の管理がビード幅、溶け込み、アークの安定性に直結します。
直流では先端を円すい状に整えることが多く、交流でアルミニウムを溶接する場合は、条件に合わせて先端を丸めることもあります。
ただし、電極の種類や研磨方向、使用電流は溶接機の仕様と作業条件に合わせて選ぶ必要があります。
ワイヤが担う二つの役目
MIG溶接のワイヤは、電気を通してアークを発生させる電極であると同時に、溶けて継手を埋める溶加材でもあります。
この二つの役目を一つの材料で担うため、TIG溶接のように別途溶加棒を操作する必要がありません。
ワイヤ送給速度を上げると、一般的には溶着量が増え、溶接電流も大きくなる方向に働きます。
一方で、送給が不安定になるとアーク長が変化し、ビードの波形や溶け込みにばらつきが出ることがあります。
ワイヤ送給速度が速すぎる場合、ワイヤが母材へ押し付けられてアークが不安定になることがあります。
遅すぎる場合はアーク長が伸び、スパッタやアンダーカットにつながる可能性があるため、電圧との組み合わせが重要です。
ワイヤ径も選定のポイントです。
細いワイヤは薄板や低電流域に対応しやすく、太いワイヤは厚板や大きな溶着量を求める作業に向きます。
溶加材選定と母材の関係
溶加材は、単に金属を足すための材料ではありません。
溶接部の強度、耐食性、耐熱性、割れにくさ、色調などに影響するため、母材に見合う成分を選ぶ必要があります。
たとえばステンレス鋼をTIG溶接する場合、母材の種類に近い成分の溶加棒が選ばれます。
異材接合や補修溶接では、母材の希釈や熱膨張の差も考慮しなければなりません。
溶加材の選定を誤ると、見た目が整っていても割れや腐食が起こるおそれがあります。
材質証明が必要な製品や圧力容器、配管、食品機械などでは、溶加材の銘柄管理まで求められるケースもあります。
| 対象となる母材 | 選定時の確認項目 | 注意点 |
|---|---|---|
| 軟鋼 | 強度、板厚、塗装の有無 | 表面の油分やさびを除去する |
| ステンレス鋼 | 鋼種、耐食性、使用環境 | 鉄粉の付着や焼けの管理も重要 |
| アルミニウム | 合金系、板厚、熱処理状態 | 酸化皮膜とブローホールに注意 |
| 銅合金 | 熱伝導率、成分、割れ感受性 | 予熱が必要になる場合がある |
シールドガスとアーク特性
続いては、シールドガスとアーク特性を確認していきます。
シールドガスによる溶融池保護
アーク溶接では、高温になった溶融池が空気中の酸素、窒素、水分などと反応しやすい状態になります。
そのまま冷えると、酸化、気孔、窒化、割れ、強度低下といった不具合につながる可能性があります。
シールドガスは、トーチ周辺からガスを流し、溶融池と電極を大気から隔離するために使われます。
TIG溶接では、アルゴンを主に使用するのが一般的です。
アルゴンは空気より重く、溶接箇所を覆いやすいため、安定したシールドを作りやすい特徴があります。
ガス流量が不足すると酸化や気孔が起こりやすく、過剰でも乱流によって空気を巻き込みます。
適正流量はノズル径、周囲の風、トーチ角度、母材形状によって変わるため、一律の数値だけで判断しないことが大切です。
不活性ガスと活性ガスの違い
MIG溶接では、アルゴンやヘリウムなどの不活性ガスを使うことがあります。
不活性ガスは化学反応を起こしにくく、アルミニウムやステンレス鋼などの溶接で重要な役割を持ちます。
一方、炭酸ガスや酸素を含む混合ガスは、鉄鋼材料の溶接で使われることが多く、厳密にはMAG溶接に分類されます。
活性ガスを含むと溶け込みが得られやすい条件もありますが、スパッタ、酸化、外観への影響を考える必要があります。
アルゴンの比率を高めた混合ガスでは、アークが安定しやすく、スパッタ低減やビード外観の改善が期待できます。
ただし、最適な組成は母材、ワイヤ、電流域、要求される溶接姿勢によって異なります。
ガスの種類を変える場合は、溶接条件をそのまま流用せず、試験片でビード形状と内部品質を確認すると安心です。
ガス不良を防ぐ作業環境
シールドガスが適切でも、作業環境に強い風があるとガスの膜が崩れます。
屋外や扇風機の近くでは、風防を設置する、作業場所を囲う、ガスレンズを利用するなどの対策が必要です。
ガスホースの折れ、継手からの漏れ、ノズル内部のスパッタ付着も、保護不足の原因になります。
また、TIG溶接ではトーチを離した直後にもガスを流すアフターフローが重要です。
電極と高温の溶接部を冷却しながら空気との接触を防ぐため、電極の寿命や溶接部の変色に影響します。
変色や黒い酸化物が目立つ場合は、ガス流量だけでなく風、ノズル、アフターフローも確認しましょう。
シールドガスは単なる付属設備ではなく、溶接部の健全性を支える重要な条件です。
材料、トーチ、周辺環境を一体として管理することで、気孔や酸化による手直しを減らせます。
仕上がりと溶接品質
続いては、仕上がりと溶接品質を確認していきます。
TIG溶接のビード外観
TIG溶接は、熱入力と溶加材の投入量を細かく操作できるため、均一で滑らかなビードを作りやすい方法です。
薄いステンレス板、意匠面に見える部品、配管のルート部、食品設備などでは、仕上げ工程を抑えられる場合があります。
特に溶加棒を使わないメルトランでは、母材同士を溶かしてつなぐため、条件が合えば非常にすっきりした外観になります。
ただし、見た目が美しくても、裏波の状態や溶け込み不足までは外観だけで判断できません。
必要に応じて、浸透探傷試験、放射線透過試験、超音波探傷試験、曲げ試験などを組み合わせます。
外観検査は重要ですが、溶接品質を保証するためには内部欠陥への確認も必要です。
MIG溶接の生産性と外観管理
MIG溶接はワイヤが連続供給されるため、長い直線部やすみ肉溶接を比較的速く進められます。
治具を使った繰り返し作業や、ロボットによる自動溶接との相性も良く、生産性を高めやすい点が魅力です。
一方で、短絡移行、グロビュラー移行、スプレー移行など、電流と電圧によって溶滴の移り方が変化します。
条件が合わない場合、スパッタが増える、ビードが盛り上がる、アンダーカットが出るなどの問題が起こることがあります。
ノズルの清掃、チップの摩耗確認、アースの接続状態、ワイヤ送給経路の点検を定期的に行うことが大切です。
仕上げ研磨が必要な製品では、溶接速度だけでなく、後工程にかかる時間も含めて工法を評価するとよいでしょう。
代表的な欠陥と確認方法
溶接の不具合には、気孔、割れ、溶け込み不足、融合不良、オーバーラップ、アンダーカット、スラグ巻込みなどがあります。
TIG溶接とMIG溶接では発生しやすい原因が異なるため、現象だけでなく作業条件をさかのぼって確認する姿勢が重要です。
| 不具合 | 主な原因 | 見直したい項目 |
|---|---|---|
| 気孔 | ガス不足、油分、水分、風 | ガス流量、母材清掃、ホース、周辺風 |
| 溶け込み不足 | 電流不足、速度過多、開先不良 | 電流、速度、ルート間隔、トーチ角度 |
| アンダーカット | 電流過大、速度過多、狙い位置不良 | 電圧、電流、運棒、姿勢 |
| 割れ | 材質不適合、拘束、急冷 | 溶加材、予熱、入熱、施工順序 |
| スパッタ過多 | 条件不適合、送給不良、ガス不適合 | 電圧、送給速度、チップ、ガス組成 |
溶接条件は電流だけで決まりません。
電圧、ワイヤ送給速度、トーチ角度、母材の清浄度、継手形状、溶接姿勢を合わせて調整することで、安定した品質につながります。
材質と用途による使い分け
続いては、材質と用途による使い分けを確認していきます。
ステンレス鋼と薄板製品
ステンレス鋼の薄板、厨房機器、医療機器、タンク、配管部品などでは、TIG溶接が選ばれる場面が多くあります。
理由は、熱量を比較的細かくコントロールしやすく、スパッタを抑えながら外観を整えやすいためです。
研磨仕上げや鏡面仕上げを行う製品では、溶接後の焼け取りや酸洗いも含めた工程設計が重要になります。
板厚が薄い場合は、入熱が大きすぎるとひずみや焼け落ちにつながります。
治具による固定、タック溶接の位置、溶接順序を工夫し、熱を一か所へ集中させないことが求められます。
薄板では溶接そのものだけでなく、ひずみを抑える段取りが製品精度を左右します。
アルミニウムと非鉄金属
アルミニウムは軽量で耐食性に優れますが、表面に強固な酸化皮膜を作る性質があります。
この酸化皮膜は母材よりも融点が高いため、適切な前処理と交流TIG溶接などによるクリーニング作用が役立ちます。
アルミニウムのTIG溶接では、表面の油分、水分、酸化膜を丁寧に除去し、専用のブラシを使い分けることが大切です。
一方で、厚みのあるアルミ構造物や生産量の多い部品では、MIG溶接が効率面で有利になる場合があります。
アルミ用のワイヤ送給では、ワイヤが柔らかく詰まりやすいため、トーチライナーや送給装置の選択にも注意が必要です。
銅やチタンなどの材料では、熱伝導、酸化、ガス保護の要求がさらに変わるため、材料特性に合った施工法を検討します。
厚板構造物と量産部品
建築鉄骨、農業機械、車両部品、架台、フレームなど、比較的厚い鋼材を大量に接合する工程では、MIG溶接やMAG溶接が活躍します。
連続したワイヤによって溶着量を確保できるため、TIG溶接だけで施工するよりも作業時間を短縮しやすくなります。
すみ肉溶接や長尺の継手では、溶接姿勢に合わせた条件設定と、アークスタート時の欠陥防止がポイントです。
ロボット溶接を導入する場合は、部材の寸法ばらつき、治具精度、開先精度、ワイヤ先端の位置管理が品質へ大きく影響します。
量産工程では、溶接速度だけを高めると手直しが増えることがあります。
タクトタイム、消耗品費、スパッタ除去、検査、不良率まで含めて評価することが、実用的な工法選定につながります。
高能率なMIG溶接でも、前処理と治具精度が不十分なら安定した量産品質は得られません。
作業条件と安全管理
続いては、作業条件と安全管理を確認していきます。
電流と電圧の調整
溶接電流は、アークの熱量や溶け込みの深さに大きく関係します。
電流が低すぎると融合不良や溶け込み不足が起こりやすくなり、高すぎると焼け落ち、アンダーカット、ひずみの原因になります。
MIG溶接では、電圧がアーク長やビード幅に影響します。
電圧が低すぎるとアークが詰まりやすく、高すぎるとアークが長くなってスパッタや不安定さにつながることがあります。
TIG溶接では、足元のペダルやトーチスイッチで電流を調整できる機種もあり、始端や終端でのクレータ処理に役立ちます。
適正条件は板厚だけでなく、継手形状、姿勢、熱の逃げ方によって変化します。
本番品の前に試験片でビードを確認し、外観と裏面の溶け込みを確かめる習慣を持つと、失敗の防止につながるでしょう。
前処理とひずみ対策
溶接前には、母材表面の油、塗膜、水分、さび、酸化皮膜をできるだけ取り除きます。
汚れが残っていると、気孔やブローホールの原因になるだけでなく、アークの安定性も低下します。
特にアルミニウムとステンレス鋼では、材質ごとに専用の工具を用意し、異材の粉じんが付着しないように管理することが望まれます。
ひずみ対策では、溶接する順番を分散させる、左右交互に施工する、拘束治具を使う、短い区間を分けて溶接するなどの方法があります。
厚板では予熱やパス間温度の管理が必要になることもあります。
母材の仕様書、施工要領書、品質基準がある場合は、それらを優先して条件を決めます。
保護具と作業環境
アーク溶接では、強い紫外線、赤外線、ヒューム、火花、高温の金属が発生します。
遮光面、革手袋、難燃性の作業服、安全靴を適切に着用し、肌の露出を避ける必要があります。
溶接ヒュームを吸い込まないよう、局所排気装置や全体換気を整え、顔を煙の流れに近づけすぎないことも大切です。
狭い場所で作業する際は、ガスによる酸欠の危険にも注意します。
可燃物を周囲から移動し、火花が飛ぶ範囲を確認してから作業を始めると安心です。
品質を保つ作業環境と、安全に働ける環境は切り離せない関係にあります。
設備の点検、消火器の配置、保護具の状態確認まで含めて、毎日の作業標準に組み込むことが重要です。
まとめ
TIG溶接とMIG溶接は、どちらもシールドガスを使うアーク溶接ですが、電極と溶加材の仕組みが異なります。
TIG溶接はタングステン電極を使い、熱量や溶加材を細かく制御しやすいため、薄板、ステンレス、アルミニウム、外観品質を重視する製品に向きます。
MIG溶接はワイヤを連続送給するため、溶着量を確保しやすく、厚板構造物、長い溶接線、量産工程で効率を発揮します。
工法を選ぶ際は、母材の種類、板厚、継手形状、必要な強度、外観、生産量、後工程まで総合的に確認することが大切です。
シールドガス、電流、電圧、ワイヤ送給、前処理、作業環境を適切に管理すれば、TIG溶接とMIG溶接のそれぞれの長所を生かせるでしょう。