三価クロメートの膜厚は?皮膜の役割と管理時の注意点を解説(化成処理:表面保護:均一性:外観など)
三価クロメート処理は、亜鉛めっきなどの金属表面に耐食性や外観性を付与するための代表的な化成処理です。
膜厚は塗装のように明確な数値だけで評価しにくく、皮膜重量、色調、耐食性、外観、処理条件を合わせて管理する必要があります。
とくに製品の形状やめっきの状態、処理液の管理状況によって皮膜の付き方は変わるため、膜厚だけを追いかけると不良の原因を見落とすことがあります。
この記事では、三価クロメート皮膜のおおよその膜厚、皮膜が果たす役割、均一性や外観を保つための管理ポイントをわかりやすく整理します。
三価クロメート皮膜の膜厚目安
それではまず、三価クロメート皮膜の膜厚目安について解説していきます。
一般的な膜厚の考え方
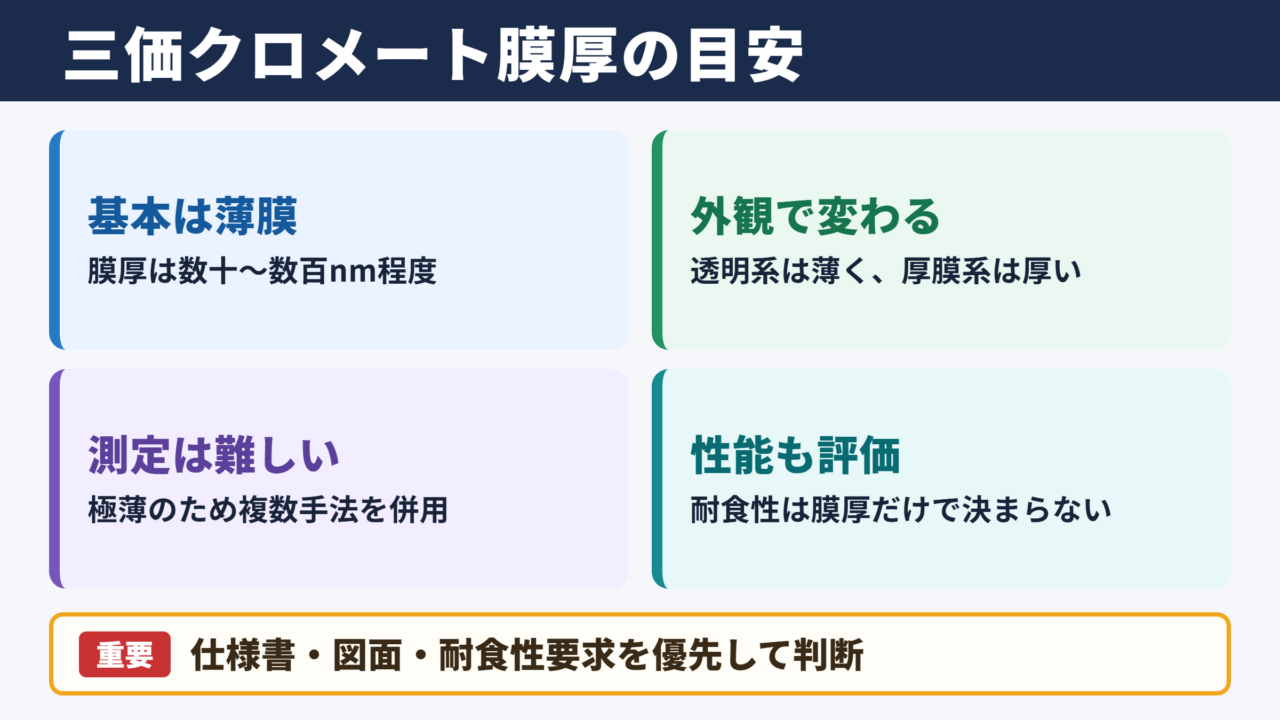
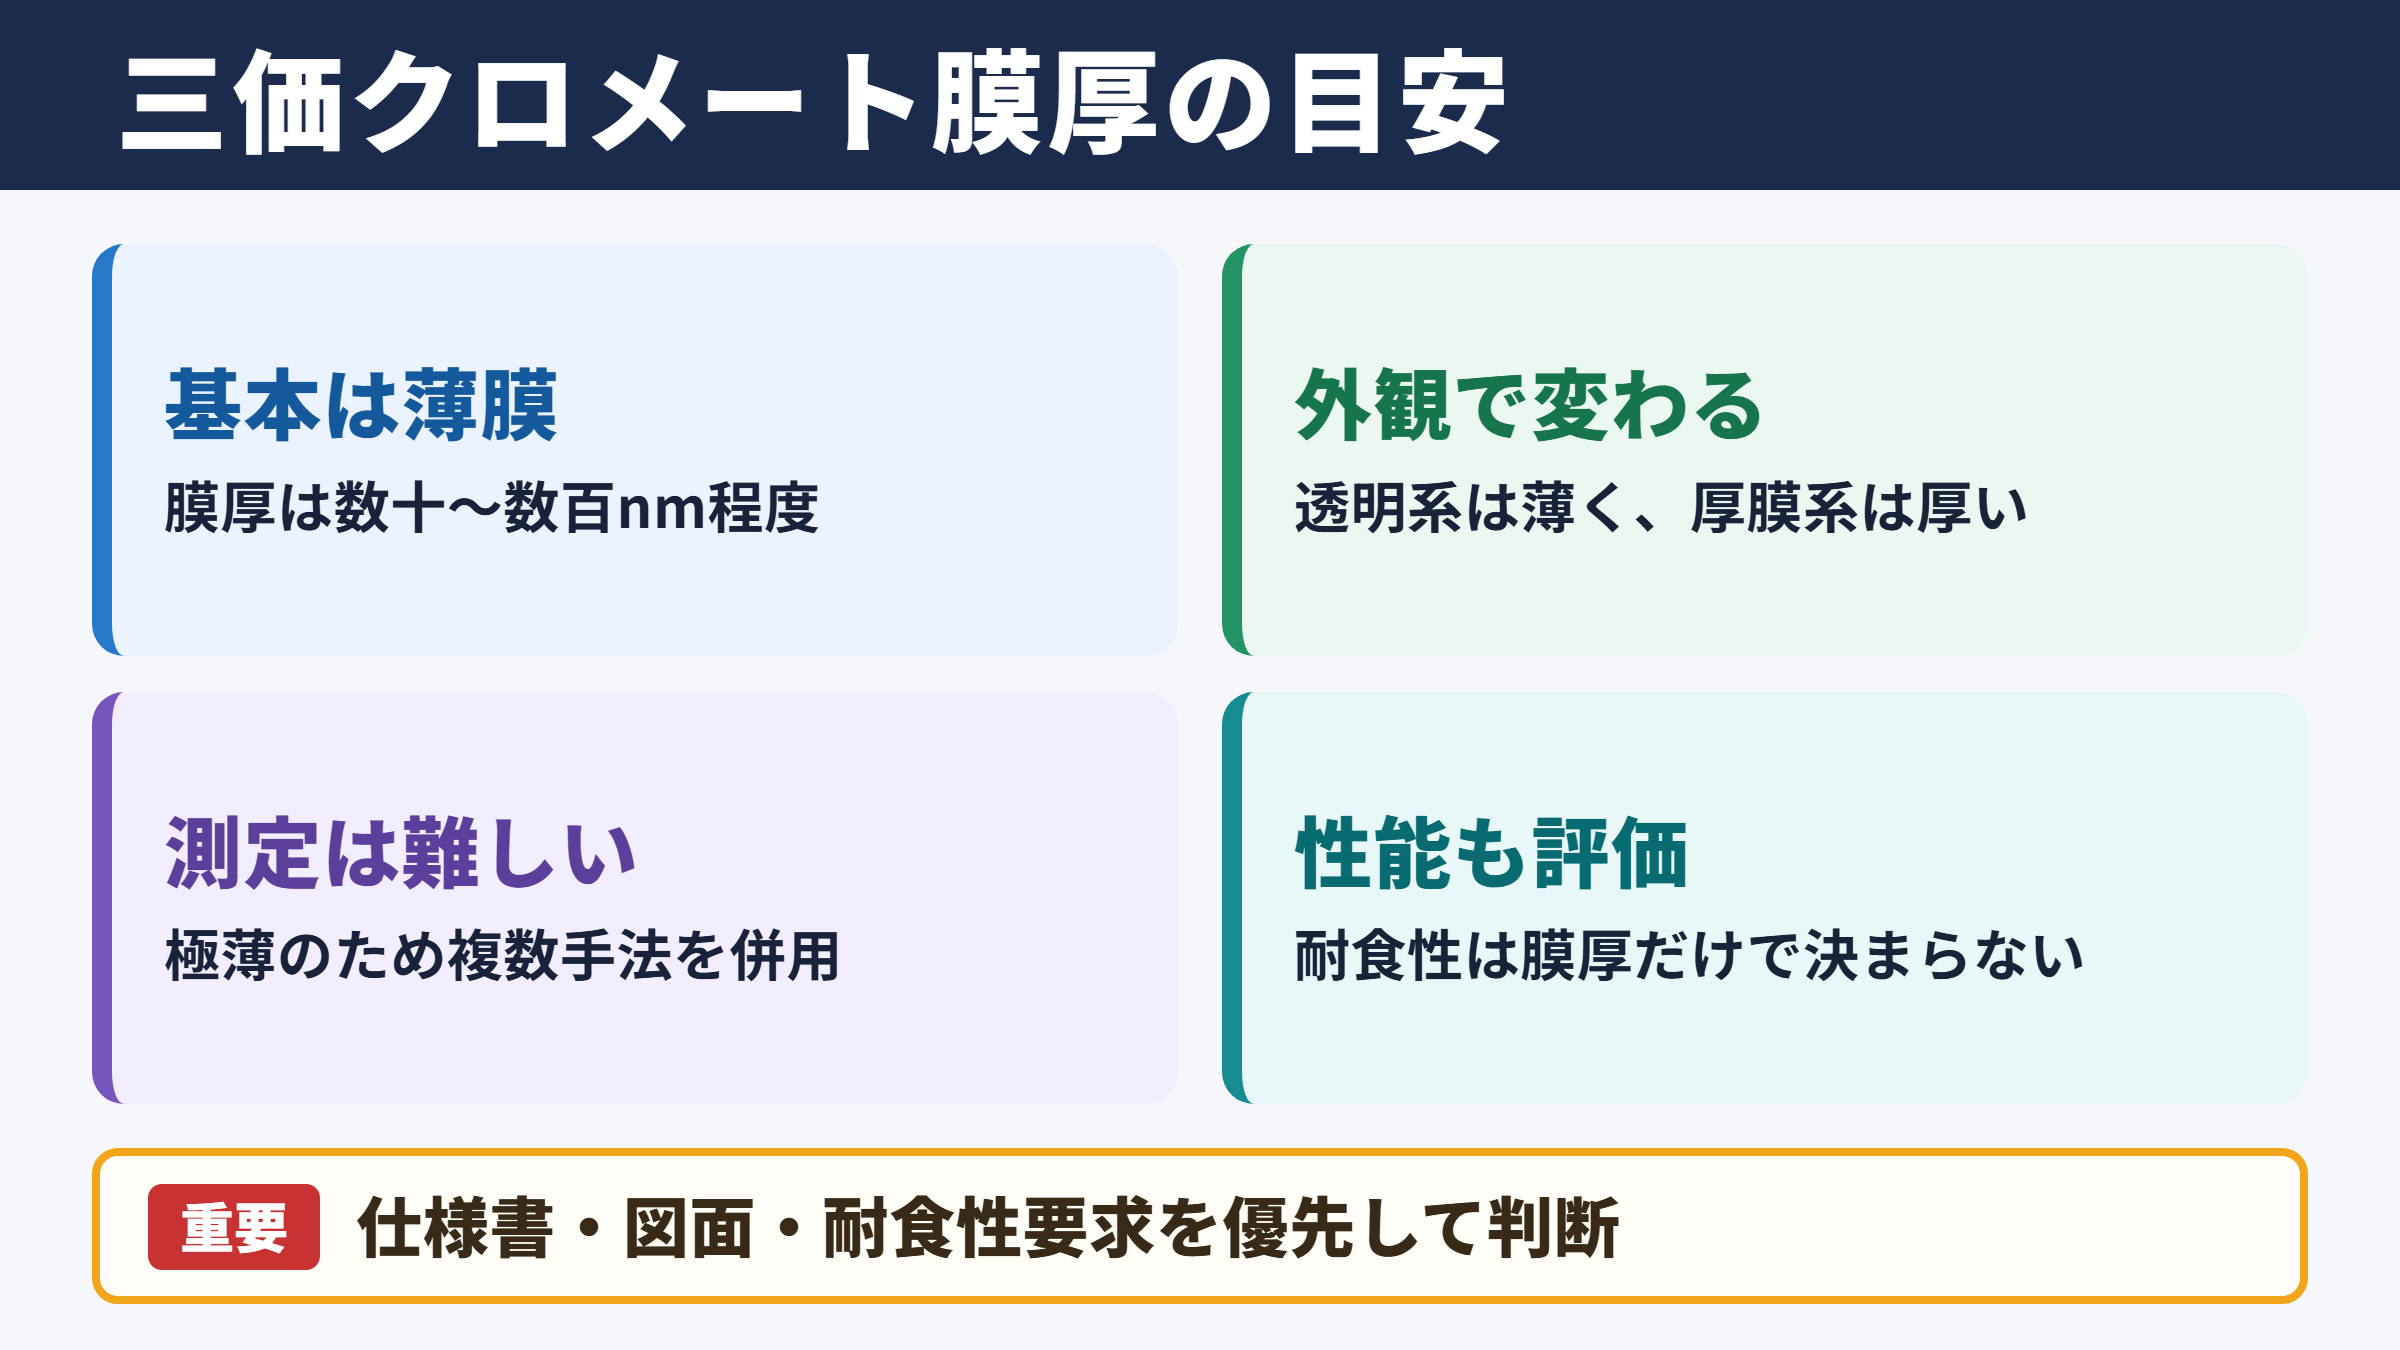
三価クロメート皮膜の膜厚は、一般に数十ナノメートルから数百ナノメートル程度で形成されます。
ミクロン単位で比較的厚く付く塗装や厚膜コーティングとは異なり、非常に薄い皮膜で防錆性能や外観を補う点が特徴です。
一般的なクロメート皮膜は薄膜でありながら、亜鉛めっきの耐食性に大きく関わります。
ただし、三価クロメートと一口にいっても、透明系、青白色系、有色系、黒色系、厚膜タイプなどで皮膜の構成や膜厚の目安は異なります。
透明に近い外観を求める処理では薄い皮膜になりやすく、耐食性を重視する処理では比較的厚い皮膜設計が採用される傾向があります。
膜厚の目安としては、薄い透明系では数十ナノメートル程度、耐食性を意識した厚膜系では数百ナノメートル程度となる場合があります。
ただし、この数値だけで合否を決めるのではなく、採用している薬品メーカーの仕様書、顧客図面、耐食性要求を優先して判断することが重要です。
膜厚測定が難しい理由
三価クロメート皮膜は非常に薄いため、一般的な膜厚計で単純に測定することが難しい場合があります。
亜鉛めっきの上に形成される皮膜では、基材、めっき層、クロメート皮膜が重なっており、測定機器の方式によってはクロメート層だけを分離して評価できません。
また、皮膜には乾燥状態、水分、封孔成分、反応生成物などが関係するため、測定のタイミングによって結果が変動することもあります。
そのため現場では、蛍光X線分析、電子顕微鏡観察、表面分析、皮膜重量測定、耐食性試験などを組み合わせる方法が取られます。
膜厚の数値は重要ですが、皮膜の性能を直接示す唯一の指標ではありません。
仕様値を設定する際の視点
膜厚の管理基準を設定する場合は、要求耐食時間、外観色調、部品形状、ねじ精度、使用環境を整理することが欠かせません。
たとえば、ねじ部品では皮膜を厚くしすぎると締結性に影響する可能性があります。
一方で、屋外や湿気の多い環境で使う製品では、より高い防錆性能が求められるでしょう。
| 確認項目 | 薄膜寄りの設計 | 耐食性重視の設計 |
|---|---|---|
| 主な目的 | 外観性や寸法安定性 | 防錆性能や耐久性 |
| 皮膜の傾向 | 透明感を保ちやすい | 比較的厚くなりやすい |
| 注意点 | 耐食性不足 | 色ムラや寸法影響 |
| 適した評価 | 外観検査と寸法測定 | 塩水噴霧試験と外観検査 |
膜厚の目標値は、処理会社だけで決めるのではなく、製品設計者、顧客、薬品メーカーと共有しておくとトラブルを減らせます。
化成処理による表面保護の役割
続いては、化成処理による表面保護の役割を確認していきます。
亜鉛めっきの白錆抑制
三価クロメートの大きな役割は、亜鉛めっき表面に保護皮膜を作り、白錆の発生を抑えることです。
亜鉛は鉄より先に腐食することで母材を守る犠牲防食の働きを持ちますが、亜鉛そのものも湿気や塩分の影響を受けます。
クロメート皮膜は亜鉛表面への腐食因子の到達を抑え、めっき層が急速に消耗することを防ぎます。
三価クロメートは、亜鉛めっき単体では不足しやすい耐食性を補うための重要な表面保護処理です。
見た目には薄い透明皮膜でも、処理の有無によって塩水噴霧試験での白錆発生時間に差が出ることがあります。
密着性と後工程への影響
化成処理は防錆だけでなく、塗装や接着などの後工程に影響する場合があります。
製品に塗装を施す予定がある場合、クロメート皮膜の種類や乾燥条件によっては、塗膜の密着性に影響することがあります。
そのため、後工程がある部品では、三価クロメートの種類を指定する段階で塗装適性や接着適性を確認しておく必要があります。
防錆性能だけを基準に処理液を選ぶと、後工程で密着不良や外観不良が起こることがあります。
表面処理の選定では、加工、洗浄、組み立て、塗装、使用環境まで含めた工程全体の確認が大切です。
また、部品同士が接触する製品では、皮膜の摩擦係数や潤滑性が組み付け性に関わることもあります。
六価クロムフリー化との関係
三価クロメートは、従来の六価クロメートに代わる表面処理として広く利用されています。
環境規制への対応や有害物質管理の観点から、六価クロムを含まない、または含有を抑えた処理を求める企業が増えているためです。
ただし、三価クロメートは六価クロメートと同じ性質をそのまま再現するものではありません。
処理液、添加剤、後処理剤、乾燥工程によって性能を作り込む必要があり、管理不足は耐食性低下につながります。
三価クロメートへの切り替えでは、従来品と同じ条件で同じ結果になるとは限らない点に注意が必要です。
皮膜均一性に影響する工程条件
続いては、皮膜均一性に影響する工程条件を確認していきます。
前処理洗浄の品質
均一な三価クロメート皮膜を得るには、前処理の洗浄品質が土台になります。
部品表面に油分、研磨剤、指紋、スマット、洗浄剤残りがあると、クロメート反応が局所的に妨げられます。
その結果、色ムラ、反応ムラ、耐食性のばらつき、部分的なシミにつながることがあります。
洗浄後の水洗も重要であり、洗浄液や酸成分を十分に持ち出さないように管理しなければなりません。
前処理からクロメート処理までの基本的な流れは、脱脂、洗浄、水洗、酸活性化、水洗、クロメート処理、水洗、乾燥です。
実際の工程は製品やめっき種別で変わりますが、各槽からの持ち込みを抑える考え方は共通しています。
浴濃度とpHの安定性
クロメート浴の濃度やpHが変動すると、皮膜の形成速度や外観が変わります。
濃度が低下すれば皮膜が十分に形成されず、耐食性が不足する可能性があります。
反対に条件が強すぎる場合は、色調が濃くなったり、表面にムラが出たりすることもあるでしょう。
浴管理では、規定濃度だけでなくpH、温度、処理時間、金属不純物の蓄積を一体で確認します。
| 管理項目 | 変動時に起こりやすい現象 | 確認の考え方 |
|---|---|---|
| 主成分濃度 | 皮膜不足や色調変化 | 定期分析と補給 |
| pH | 反応速度の不安定化 | 規定範囲での維持 |
| 浴温 | 処理ムラや反応過多 | 季節変動への対応 |
| 処理時間 | 薄付きや過剰反応 | 搬送速度の確認 |
| 不純物 | 外観不良や耐食性低下 | 更新やろ過の検討 |
製品形状と液切れ
複雑な形状の部品では、凹部、袋穴、ねじ山、重なり部分に液が残りやすくなります。
液が残ると乾燥時に流れ跡やシミが発生し、見た目だけでなく局所的な皮膜状態にも差が出ます。
バレル処理では部品同士の接触状態が、ラック処理では吊り位置や電気接点が、処理の均一性に影響します。
均一な皮膜を作るには、薬品条件だけでなく、部品の保持方法と液切れの設計も欠かせません。
必要に応じて治具の変更、傾きの調整、エアブロー、遠心脱水などを取り入れるとよいでしょう。
外観不良の種類と確認方法
続いては、外観不良の種類と確認方法を確認していきます。
色ムラと虹色の発生要因
三価クロメート処理後に色ムラや虹色が見られる場合、皮膜厚さのばらつき、洗浄不足、液切れ不良、乾燥条件の不均一などが考えられます。
透明系の皮膜では、わずかな膜厚差でも光の反射が変わり、見る角度によって色味が異なって見えることがあります。
外観上の色差が必ずしも耐食性不良を意味するわけではありませんが、顧客の外観基準を満たせない可能性があります。
目視検査では、照明の種類、照度、観察距離、観察角度を一定にすることが大切です。
外観判定の基準が曖昧なままでは、同じ製品でも検査員によって合否が変わります。
限度見本、写真基準、観察条件を用意し、判定基準を共有することが品質の安定につながります。
シミと白化の見分け方
表面に白い跡や斑点が現れた場合、乾燥不良、水洗水の残留、洗浄成分の持ち込み、保管時の結露などを確認します。
処理直後から見られるシミは工程由来である可能性が高く、出荷後に発生する白化は梱包や輸送環境も関係しているかもしれません。
とくに完全乾燥前に部品を密着させて梱包すると、水分がこもりやすくなります。
表面処理後の乾燥と梱包は、化成処理工程の外側ではなく品質管理の一部として扱う必要があります。
不具合品を確認する際は、発生位置、発生時期、ロット、処理条件、保管条件を記録すると原因を絞り込みやすくなります。
耐食性試験との関係
外観が良好でも、塩水噴霧試験で早期に白錆が出ることがあります。
逆に、わずかな色ムラが見られても、耐食性は規格を満たしている場合もあります。
このため、外観検査と耐食性試験は別の評価軸として扱うことが必要です。
耐食性の確認では、試験開始前の製品状態、試験時間、判定部位、赤錆と白錆の区別、試験後の洗浄可否などを明確にします。
試験条件が揃っていなければ、ロット間の性能比較が正しくできません。
めっき厚、クロメート種類、後処理剤、乾燥条件が耐食性に与える影響を記録し、工程変更時には比較試験を行うと安心です。
管理時に確認したい注意点
続いては、管理時に確認したい注意点を確認していきます。
膜厚だけに依存しない品質評価
三価クロメート管理では、膜厚が目標範囲に入っていることだけで品質保証を完結させるのは難しいでしょう。
皮膜が均一に付いているか、耐食性を満たすか、外観に問題がないか、寸法や組み付けに影響がないかを総合的に見ます。
薄い皮膜であっても性能を満たす場合があり、厚い皮膜であっても外観や密着性に課題が出る場合があります。
そのため、管理表には測定値だけでなく、浴分析結果、処理時間、温度、外観判定、耐食試験結果を残すことが望ましいです。
保管環境と梱包条件
処理後の製品は、温度差による結露、湿気、塩分、梱包材からの影響を受けることがあります。
とくに雨天時や湿度の高い時期には、乾燥が不十分な状態で梱包しないよう注意が必要です。
防錆紙や防錆袋を使う場合も、製品との適合性を確認します。
一部の梱包材では揮発成分や紙粉が表面に影響する可能性があるため、長期保管試験を行うとよいでしょう。
三価クロメート処理品は、処理直後の品質だけでなく、出荷から使用開始までの保管環境で性能が左右されます。
工程内管理と物流管理を切り離さず、梱包仕様まで含めて標準化することが重要です。
顧客仕様と規格のすり合わせ
顧客から三価クロメート指定を受けた場合、色調、耐食時間、六価クロムの有無、めっき厚、外観許容範囲を確認します。
処理名称だけでは必要な性能が十分に伝わらないこともあります。
たとえば、同じ三価クロメートでも透明系と黒色系では見た目も性能設計も異なります。
図面、購入仕様書、検査規格、限度見本の内容に食い違いがないかを事前に確認しましょう。
不明確な仕様は、量産前の試作と評価によって具体化しておくことが重要です。
三価クロメート皮膜管理のまとめ
最後に、三価クロメート皮膜管理についてまとめます。
三価クロメートの膜厚は、一般に数十ナノメートルから数百ナノメートル程度の薄い領域で考えられます。
ただし、適正な膜厚は処理種別、めっきの種類、要求耐食性、外観、部品形状、後工程によって変わります。
膜厚だけを単独で見るのではなく、耐食性、皮膜均一性、色調、シミの有無、乾燥状態、保管環境を組み合わせて判断することが大切です。
前処理の洗浄、水洗、浴濃度、pH、温度、処理時間、液切れ、乾燥は、いずれも品質に直結します。
外観不良が起きた場合には、処理液だけを疑うのではなく、前処理から梱包までの工程を順番に確認すると原因を見つけやすくなるでしょう。
製品に合った仕様を明確にし、測定値と実使用に近い性能評価の両方を積み重ねることが、安定した三価クロメート処理につながります。