除電装置は、製造現場や検査工程で発生する静電気を抑え、異物付着や製品不良、作業上のトラブルを防ぐための装置です。
樹脂フィルム、電子部品、印刷物、塗装品などは帯電しやすく、目には見えない電気が品質に大きく影響することがあります。
本記事では除電装置の基本構成、イオン発生による中和の仕組み、導入時に確認したいポイントまで、現場で役立つ考え方を分かりやすく紹介します。
除電装置の意味と役割
それではまず、除電装置の意味と役割について解説していきます。
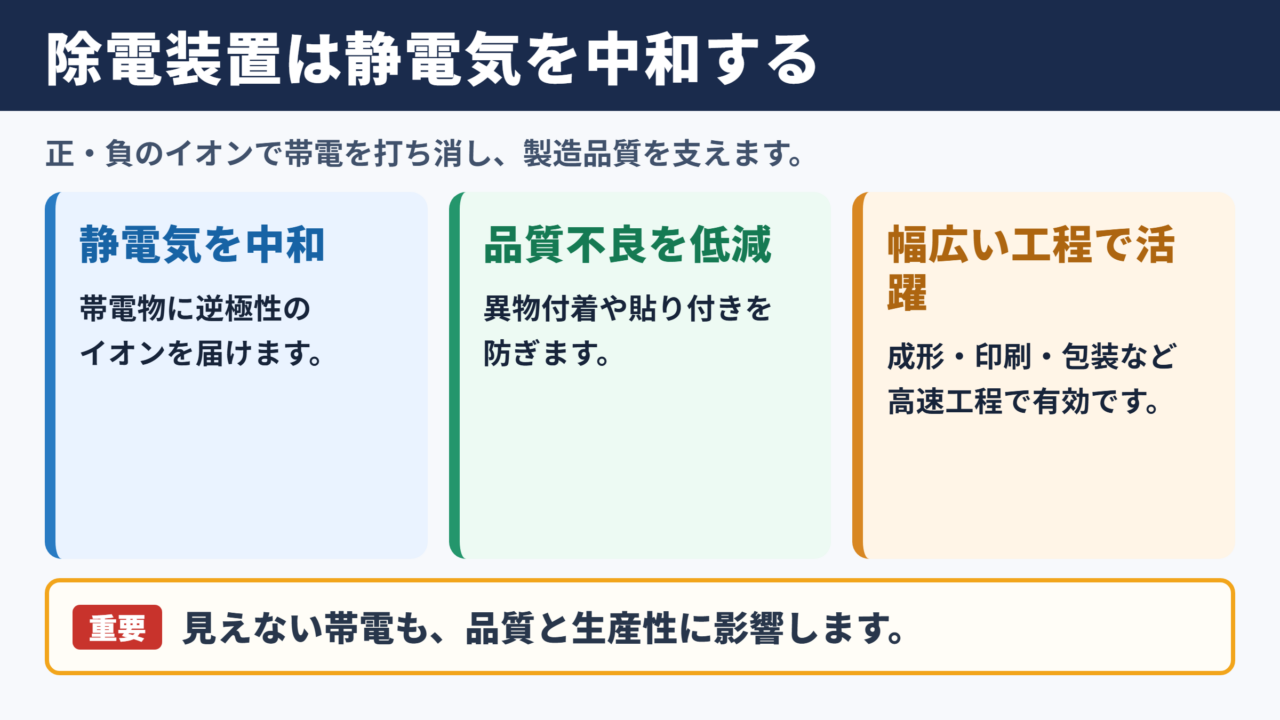
静電気を中和する設備
除電装置とは、対象物や周囲の空気に発生した静電気を減らすための設備です。
一般にはイオナイザー、イオン発生器、除電器などとも呼ばれ、正のイオンと負のイオンを利用して帯電した電荷を中和します。
例えば樹脂シートが負に帯電している場合、空気中に放出された正のイオンが表面へ引き寄せられ、余分な電荷を打ち消していきます。
反対に正の電気を帯びたワークには負のイオンが作用するため、帯電の極性を意識せずに静電気対策を行える点が大きな特徴です。
静電気は電圧としては非常に高くなることがあり、乾燥した環境では数千ボルト以上に達するケースもあります。
人が触れた瞬間に痛みを感じる放電だけでなく、感じない程度の帯電でも微細な粉じんや毛髪を引き寄せる原因になります。
除電装置の目的は、単に火花を防ぐことだけではありません。
異物付着の低減、フィルムの貼り付き防止、電子部品の破壊防止、搬送の安定化など、品質と生産性の両方に関わる設備です。
製造工程で必要になる場面
除電装置が活躍する場面は、成形、切断、印刷、貼り合わせ、包装、検査など幅広くあります。
特にフィルムや不織布、紙、樹脂容器などが高速で移動する工程では、摩擦や剥離によって静電気が発生しやすくなります。
ロールからシートを繰り出す工程、保護フィルムを剥がす工程、ラベルを貼る工程も代表例です。
帯電した製品には空気中のほこりが吸着しやすく、外観検査での不良判定や後工程での密着不良につながる場合があります。
電子基板や半導体部品の組立現場では、微小な静電気放電による潜在的な損傷も見逃せません。
目に見える異物だけでなく、後から性能低下として現れる不具合にも注意が必要でしょう。
接地だけでは不足する理由
静電気対策というと、アース線による接地を思い浮かべる方も多いでしょう。
導電性のある金属部品であれば接地は有効ですが、樹脂、フィルム、紙、塗膜のような絶縁物は、アースだけで電荷を逃がしにくい性質があります。
絶縁物の表面に残った電荷へ直接作用するために、イオンを使う除電装置が用いられます。
接地と除電は競合する対策ではなく、対象物の材質や工程に応じて組み合わせる考え方が重要です。
静電気対策の基本的な考え方です。
導電性のある設備や人体には接地を行い、絶縁物の表面にはイオンを供給し、発生源となる摩擦や剥離をできる範囲で減らします。
イオン発生と中和の仕組み
続いては、イオン発生と中和の仕組みを確認していきます。
放電針から生まれるイオン
多くの除電装置には、電圧を加えるための放電針、電源部、送風機構、制御部が組み込まれています。
放電針の周辺に高電圧をかけると、空気中の分子が電離し、正または負のイオンが発生します。
発生したイオンは、送風によって対象物まで運ばれる仕組みです。
バー状のイオナイザーは広い幅のシートやロールに向き、ノズル型は狭い場所や複雑な形状の部品へ狙いを定めやすい構造です。
ファン型は卓上作業や電子部品の組立セルなどで使われることが多く、周囲に比較的やわらかなイオン風を供給します。
正負イオンによる電荷の相殺
対象物が帯電していると、反対極性のイオンが引き寄せられます。
その結果、対象物の表面電位はゼロに近づき、静電気による引力や放電リスクが小さくなります。
理想的な除電では、正イオンと負イオンの量がバランスよく供給されます。
片方のイオンが過度に多いと、対象物を反対方向へ帯電させてしまう可能性があるためです。
この偏りはイオンバランスと呼ばれ、精密部品を扱う現場ほど重視されます。
除電性能は風量だけで判断せず、イオンバランスも含めて評価することが欠かせません。
| 確認項目 | 内容 | 現場への影響 |
|---|---|---|
| 除電時間 | 帯電電圧を所定値まで下げる速さ | ライン速度との適合に関係します |
| イオンバランス | 正負イオンの偏りの小ささ | 逆帯電の防止に役立ちます |
| 有効距離 | 対象物まで十分に届く距離 | 設置位置の検討に必要です |
| 風量 | イオンを搬送する空気の量 | 広い面積や高速搬送に影響します |
| 清掃性 | 放電針を保守しやすいか | 性能を長く保つ要素です |
中和性能を左右する条件
同じ除電装置でも、設置環境によって効果は変化します。
対象物との距離が遠すぎる場合、イオンが届く前に拡散し、十分な中和ができないことがあります。
逆に近すぎる設置では、風の影響や設備干渉が問題になることもあります。
湿度、周囲の気流、ライン速度、対象物の材質、初期帯電量も重要な条件です。
とくに強い横風がある場所では、イオン風が流されて除電ムラが生じやすくなります。
設置後に電位計で実測し、位置と風量を調整する作業が性能を引き出す近道です。
除電装置の基本構成
ここでは、除電装置を構成する主要な部品を見ていきます。
本体と高圧電源
除電装置の中心となるのは、イオンを発生させる本体と高圧電源です。
一体型では本体内部に電源が収められており、配線が簡潔になりやすい利点があります。
分離型では電源ユニットとイオンバーを別に配置できるため、長い搬送ラインや複数の設置箇所に対応しやすくなります。
交流式は正負のイオンを交互に発生させる方式で、汎用的な静電気除去に用いられます。
直流式は正負のイオンを独立して制御できる製品もあり、低いイオンバランスが求められる工程で選ばれることがあります。
放電針と清掃機構
放電針はイオンを発生させる重要部品であり、針先の汚れは性能低下に直結します。
粉じん、油分、ミストなどが付着すると放電が安定しにくくなり、除電時間が長くなったりイオンバランスが崩れたりします。
そのため、針先を拭き取りやすい構造や、自動清掃機構を備えた装置が選ばれる場合があります。
清掃頻度は使用環境で異なりますが、異物が多い工程では定期点検を保全計画に組み込むと安心です。
除電装置の不調は、故障だけが原因とは限りません。
放電針の汚れ、フィルターの目詰まり、エア供給圧の変動、設置距離のずれでも性能は下がるため、日常点検が重要です。
送風とエア供給の方式
イオンを対象物へ届ける方法には、ファンで送風する方式と、圧縮エアを使う方式があります。
ファン方式は電源を接続するだけで使いやすく、卓上や比較的小規模な範囲への除電に向いています。
圧縮エア方式はノズルから強いイオン風を送り出せるため、奥まった箇所や高速で流れるワークへの対応に適しています。
ただし圧縮エアは、供給品質やランニングコストも確認しなければなりません。
水分や油分を含むエアは汚れや品質問題につながるため、フィルターやドライヤーを含めた管理が必要です。
異物付着と製造不良への対策
続いては、異物付着と製造不良への対策を確認していきます。
粉じんを引き寄せる帯電
静電気が問題になる代表的な現象が、粉じんや繊維くず、毛髪などの異物付着です。
帯電した製品は周囲の微粒子を引き寄せるため、清浄度の高い環境であっても異物が付くことがあります。
透明フィルム、光沢塗装、ディスプレイ部材、粘着面などは、わずかな異物でも目立ちやすい製品です。
除電装置を適切な位置に設置すれば、帯電による吸着力を弱め、異物が付着する前の段階でリスクを下げることができます。
ただし、すでに表面へ強く付いた異物を除去する用途では、除電に加えてエアブローや粘着ローラー、集じん設備などを組み合わせる必要があります。
剥離帯電と貼り合わせ工程
保護フィルム、ラベル、離型紙などを剥がす工程では、材料同士が接触して離れる際に帯電が起こりやすくなります。
この現象は剥離帯電と呼ばれ、フィルムが他の部材へまとわり付く、ラベルの位置が安定しない、異物を呼び込むといった問題を招きます。
対策としては、剥離する直後や貼り合わせる直前にイオンを当てる方法が有効です。
発生源に近い位置で中和するほど、後工程へ帯電を持ち込むリスクを抑えやすくなります。
剥離帯電への設置例です。
ロールからフィルムを剥がす場合は、剥離点の近くにイオンバーまたはノズルを配置し、製品表面と巻取り側の両方を必要に応じて除電します。
電子部品への静電気放電対策
半導体、基板、センサーなどの電子部品では、異物だけでなく静電気放電による損傷が課題です。
放電によってすぐに故障する場合もありますが、見かけ上は正常でも寿命や性能に影響する潜在不良となることがあります。
作業台、床、容器、作業者のリストストラップなどを接地し、作業エリアの電位を管理することが基本です。
そのうえで、絶縁性のトレーや樹脂カバー、梱包材に残る電荷を除電装置で抑えると、対策の抜けを減らせます。
人体対策、接地、湿度管理、イオン化を一体で運用することが、電子部品の静電気対策では重要になります。
設置方法と選定のポイント
ここからは、設置方法と選定時の確認項目を解説していきます。
対象物との距離と設置位置
除電装置の設置位置は、対象物が最も帯電する場所と、異物が付着しやすい場所を基準に考えます。
フィルムの剥離直後、成形品の取り出し直後、印刷前、塗装前、検査前などが候補になります。
イオンバーの有効距離は機種によって異なるため、カタログ値だけでなく、実機での測定を行うことが望まれます。
対象物の全面を均一に除電したい場合は、バーの長さ、設置角度、風向きまで確認しましょう。
ワーク幅に対して装置が短いと、端部の除電が不足する可能性があります。
ライン速度と除電時間
高速搬送される製品では、イオンにさらされる時間が短くなります。
ライン速度が上がるほど、強い送風、複数台の配置、より発生量の大きい装置などを検討する必要があります。
除電時間は、初期電圧がどの程度で、どの電圧まで下げたいかによって評価します。
品質基準に合わせて、搬送中に必要な電位まで下げられるかを確認することが大切です。
| 使用条件 | 検討しやすい形状 | 選定時の注意点 |
|---|---|---|
| 幅広いフィルムやシート | イオンバー型 | ワーク幅、距離、風の均一性を確認します |
| 狭い箇所や凹部 | ノズル型 | 狙う位置と圧縮エア品質が重要です |
| 卓上組立や検査 | ファン型 | 作業者の手元へ適切に風が届くかを見ます |
| クリーン環境 | 低発じん対応機種 | 材質、清掃方法、気流への影響を確認します |
| 可燃性雰囲気 | 安全仕様の機種 | 現場の安全基準と適合性を必ず確認します |
測定と定期メンテナンス
除電装置を導入した後は、効果を数値で確認することが重要です。
表面電位計を使えば、除電前後の電圧や、場所ごとの帯電ムラを確認できます。
イオンバランステスターを使うと、正負イオンの偏りも評価できます。
測定結果を記録しておけば、異物不良の増加や設備の性能低下に早く気付きやすくなるでしょう。
導入時だけ測定して終わりにせず、清掃後や条件変更後にも再確認する運用が理想的です。
除電性能は設置した瞬間の能力ではなく、継続して維持できる性能として考える必要があります。
放電針の清掃、電位測定、エア系統の点検を定期化すると、静電気由来の不良を安定して減らしやすくなります。
静電気対策を進める手順
続いては、製造現場で静電気対策を進めるための手順を見ていきます。
発生源と不良の関係の把握
最初に行いたいのは、どの工程で帯電が生じ、どのような不良につながっているかを整理することです。
異物付着、搬送不良、貼り付き、印刷ムラ、電子部品の故障など、現象を具体的に記録します。
次に、発生日時、湿度、材料ロット、ライン速度、作業内容などを照らし合わせると、原因の手掛かりを得やすくなります。
静電気だけが原因とは限らないため、清掃状態やエア品質、材料の保管条件も同時に確認しましょう。
対策の優先順位
対策は、発生を減らす、電荷を逃がす、中和する、異物を除去するという順に組み立てると分かりやすくなります。
摩擦や剥離を完全になくせない工程では、除電装置による中和が有効な選択肢になります。
ただし、装置だけに任せず、湿度管理やアース、清掃ルールを合わせることが大切です。
一つの装置で全てを解決しようとせず、工程全体で静電気を管理する視点が求められます。
現場での確認順序の一例です。
不良の発生箇所を特定し、帯電電圧を測定し、発生源近くで試験除電を行い、効果を確認したうえで設置位置と機種を決定します。
安全面と運用ルール
除電装置には高電圧を扱う製品があるため、設置と保守は取扱説明書に従って行う必要があります。
可燃性ガスや溶剤が存在する場所では、使用できる機器や設置条件が限定される場合があります。
また、放電針に不用意に触れないこと、清掃時に電源を切ること、破損したケーブルを使用しないことも基本です。
担当者ごとの判断に任せず、点検項目と異常時の対応をルール化しておくと、安全と品質の両面で効果が期待できます。
除電装置のまとめ
除電装置は、正負のイオンを発生させて帯電した物体を中和し、静電気による異物付着、貼り付き、搬送不良、電子部品の損傷などを抑える設備です。
樹脂やフィルムなどの絶縁物はアースだけでは電荷を逃がしにくいため、イオンを用いた除電がとくに役立ちます。
選定では、対象物の材質、帯電する工程、ライン速度、設置距離、必要な除電時間、イオンバランスを確認することが重要です。
また、放電針の汚れや周囲の気流によって性能は変化するため、導入後の測定と定期メンテナンスまで含めて運用しましょう。
静電気対策を工程全体で見直すことで、異物不良の低減と安定した生産環境につながります。